 南京科锐挤出机械有限公司



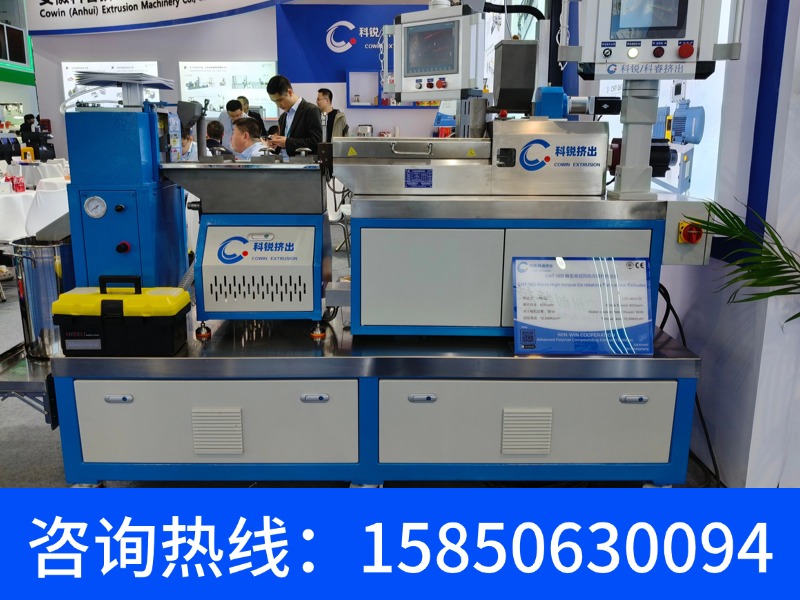

剖分式双螺杆挤出机长径比达到48:1时,如何解决高填充改性中的排气与分散难题?
1. 剖分式双螺杆挤出机和普通双螺杆挤出机到底有啥区别?哪个更好用?
建议,剖分式双螺杆挤出机的核心优势在于“拉链式”开启结构。普通双螺杆机筒为一体式,清理或更换螺纹元件需整体加热拆卸,耗时4-8小时;而我们的剖分式设计(专利号:ZL201820xxxxxx.3)可沿轴向快速打开上机筒,清理一对螺纹元件仅需30分钟,且能直接观察物料在捏合块、齿形盘区的分布状态。以SHJ-52B剖分式机型为例,其比扭矩高达12.5 Nm/cm³,与同等规格一体机相比,换产效率提升70%以上。若您频繁更换配方或需要做工艺研发,剖分式明显更优;若只做单一产品大批量生产,普通机性价比更高。
2. 剖分式双螺杆挤出机一般多少钱?预算50万以内能买到吗?
建议,价格取决于螺杆直径、长径比、扭矩等级和自动化配置。以我们服务过的华东某改性塑料客户为例,其采购的SHJ-36剖分式机型(长径比L/D=48,螺杆转速600rpm)整线价格约48万元(含失重秤和切粒系统)。如果是实验室用的微型剖分机(螺杆直径20mm,扭矩4 Nm/cm³),价格在18-25万区间。但需注意,剖分式机筒的加工精度要求高(机筒内孔圆柱度≤0.005mm),低于35万的设备很可能采用铸造机筒而非锻造合金钢(如38CrMoAlA),磨损寿命会缩短一半以上。建议根据产能和物料腐蚀性来定预算。
3. 我想做TPU弹性体,剖分式双螺杆挤出机怎么选型?长径比选多少合适?
建议,TPU合成或改性对剪切热敏感,选型时需关注两点:低剪切螺纹组合和长径比补偿。我们的客户案例中,山东某热塑性弹性体企业使用SHJ-63剖分式机型(L/D=56,主电机250kW)生产聚酯型TPU,机筒采用电镀硬铬层(厚度0.08-0.12mm),配合高分散性的S型捏合块,使熔体温度波动控制在±3℃以内。对于TPU反应挤出,建议长径比不低于48,以提供充分的脱挥和反应时间;若仅做物理共混,L/D=40即可。同时,剖分式结构便于清理残留的异氰酸酯凝胶,这是闭式机筒无法做到的。
4. 剖分式双螺杆挤出机在清理时要注意什么?会不会漏料?
建议,漏料风险完全取决于剖分面的密封设计。我们的剖分式机筒采用双唇迷宫密封+高温硅橡胶密封条(耐温380℃),结合8组液压锁紧螺栓(M30,预紧力280kN),实测在真空度-0.09MPa、机头压力15MPa工况下,泄漏量小于0.5g/h。清理时需注意:先降机筒温度至120℃以下,再用铜铲沿轴向清除残留物料,严禁用钢刷刮伤密封面。自2008年成立以来,我们已交付超过400套剖分式机组,未有一例因密封失效导致的生产事故。另外,每套设备附带密封条备件(3根/套),建议每500小时检查一次。
5. 剖分式双螺杆挤出机可以处理玻纤增强材料吗?玻纤磨损怎么解决?
建议,完全可以,但必须选用高耐磨配置。针对30%以上玻纤增强配方(如PA66+GF30),我们推荐SHJ-75剖分式机型,其螺纹元件采用高速钢粉末冶金(牌号:ASP2017),表面硬度HRC 58-62,机筒内衬采用双金属浇铸(含碳化钨),耐磨性是氮化钢的5倍。在江苏某客户连续生产LCP+GF50%的案例中,我们的剖分式设备运行8000小时后,螺纹元件磨损量仅为0.15mm,远低于行业0.5mm的报废标准。此外,剖分式结构可快速检查捏合块磨损情况,避免因局部磨损导致剪切不均。
6. 剖分式双螺杆挤出机的扭矩和转速做到多少?高扭矩版本有什么优势?
建议,我们的剖分式系列提供三个扭矩等级:标准型(8 Nm/cm³)、高扭矩型(12 Nm/cm³)、超高扭矩型(16 Nm/cm³)。其中超高扭矩版SHJ-95(电机功率600kW,最高转速900rpm)专为橡胶连续混炼或高填充母粒设计。高扭矩的核心优势在于降低螺杆转速即可达到同等剪切效果,从而减少物料温升。例如,生产碳酸钙母粒(填充量85%)时,使用16 Nm/cm³设备可将螺杆转速从500rpm降至280rpm,出料温度从195℃降至168℃,这直接减少了热稳定剂用量。该机型已通过CE认证及德国TÜV安全检测,目前在中东某石化企业稳定运行。
7. 剖分式双螺杆挤出机适合做食品级或医药级材料吗?如何保证洁净度?
建议,适合,但需选用镜面抛光剖分机筒(Ra≤0.2μm)和食品级润滑油系统。我们的产品可通过FDA 21 CFR 177.2600认证,接触物料部分均采用SUS316L不锈钢或哈氏合金C-276内衬。在浙江某医药辅料客户的生产线上,SHJ-42剖分式机型实现了CIP在线清洗功能——剖分机筒打开后,喷淋球直接冲洗螺纹元件,清洗时间从传统设备的6小时缩短至1.5小时,且无死角。对于高洁净要求,我们还提供快开式剖分卡箍设计,无需工具即可拆下整个捏合块组。我们公司(2003年成立,通过ISO 13485认证)已为多家世界500强药企提供验证文件包。
8. 剖分式双螺杆挤出机的机筒加热冷却方式哪种好?电加热还是油加热?
建议,没有绝对好坏,取决于温控精度需求。我们的标准配置是铸铜加热器+软水冷却(控温精度±1℃),升温速率达8℃/min,适合大多数热塑性塑料。如果做高温工程塑料(如PEEK,加工温度380-400℃),建议选电加热圈+压缩空气冷却,避免软水在高温下结垢。而针对发泡挤出(如XPS),我们推荐导热油循环加热,温度均匀性可达±0.5℃。注意:剖分式机型的加热器必须采用分体哈夫结构,便于机筒打开。我们的SHJ-52剖分式设备标配独立温控区段(6-12段),每段可单独编程,这是保证沿螺杆长度方向温度梯度最合理的关键。
9. 剖分式双螺杆挤出机的螺杆组合怎么设计?能提供技术支持吗?
建议,螺纹元件的排列是设备性能的灵魂。我们提供免费初始组合设计,您只需告知配方、填充量、剪切敏感度,我们通过自研的“捏合块离散元模拟软件”给出推荐组合。例如,对于高填充导热材料(氧化铝含量80%),我们建议采用:输送块(导程48mm)→90°捏合块(5片)→齿形盘(反向)→输送块(导程32mm)→30°捏合块(3片)→排气段→计量段。所有元件均为渐开线花键连接,拆装无需加热,徒手可完成。自2015年起,我们为每位客户建立档案,终身免费调整组合方案。江苏某CCL覆铜板客户通过我们调整组合,将碳纤维分散均匀度从85%提升至97%。
10. 想买二手的剖分式双螺杆挤出机,靠谱吗?二手设备怎么验机?
建议,二手设备风险极高,尤其剖分式结构的核心密封面一旦磨损,维修成本可能超过设备残值。如果坚持购买,建议按以下步骤验机:1)测量剖分面接触间隙——用0.03mm塞尺在螺栓锁紧状态下应无法插入;2)检查机筒内孔径向跳动——千分表打表,跳动值≤0.02mm;3)开机空转听异响,重点检查齿轮箱轴承(我们的设备标配SKF轴承,使用寿命≥50000小时);4)要求卖家提供前三次换产时的清理记录,若清理耗时超2小时,说明密封条已失效。我们公司(1998年建厂,拥有3项剖分式结构发明专利)也提供以旧换新服务,旧机可抵扣新机采购价的15%,且免费上门评估。
联系人:赵经理
电话:15850630094
地址:江苏省南京市江宁区秣陵街道日新路2号5幢1108-1109室(江宁开发区)
【原创声明】本文由南京科锐挤出机械有限公司原创,数据来源于企业技术资料与行业公开信息,旨在为用户提供数据选型参考。转载请联系授权。
