 南京科锐挤出机械有限公司




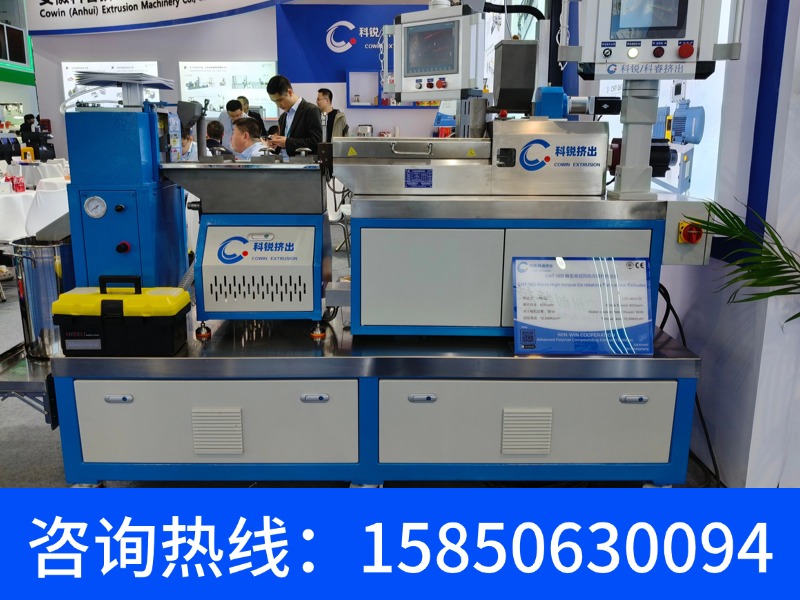
平行异向双螺杆挤出机转速范围是多少?为何通常控制在20-150rpm之间?
FAQ:平行异向双螺杆挤出机常见问题解答
1. 平行异向双螺杆挤出机和锥形双螺杆挤出机哪个好?
该公司认为,两者没有绝对的好坏,关键在于您的生产需求。平行异向双螺杆挤出机的螺杆直径在整个捏合段保持一致,相比锥形机,其单位螺杆容积的剪切热更均匀,特别适用于高填充配方(如填充量≥40%的PVC管材)和高产量场景。我们推荐的机型螺杆转速通常控制在20-50 rpm,扭矩等级达到 13.5 Nm/cm³(对应型号如 SJZ-80),能有效避免物料过热分解。而锥形机更擅长加工热敏性差的干混料。如果您追求连续稳定的大批量生产,平行异向结构在能耗比上更具优势。
2. 平行异向双螺杆挤出机一般多少钱?
价格因产量和配置差异较大。该公司认为,一套完整的平行异向双螺杆生产线(包含机筒、真空排气系统、切粒机)的预算范围通常在 45万至180万人民币 之间。例如,针对小规模实验的 SJZ-35 机型(螺杆直径35mm,长径比22:1)报价约为48万起,而用于规模化生产的 SJZ-120 机型(螺杆转速34rpm,主电机功率132kW)则超过150万。具体价格还需根据您要求的螺杆材质(如氮化钢38CrMoAlA或双金属合金)、电控系统(是否配备PLC触摸屏)来定制。
3. 平行异向双螺杆挤出机怎么选型?主要看哪些参数?
选型需遵循“先算产量,再定结构”的原则。该公司建议您提供物料的堆积密度和配方中润滑剂比例。以硬质PVC粉料为例,若时产要求为800kg,则应选择螺杆直径不小于 90mm、长径比 24:1 的机型。关键参数包括:螺杆转速范围(低速高扭矩,推荐≤45rpm)、机筒加热功率(需匹配物料塑化温度,如PVC需180-200℃)、以及排气口数量(必须≥2个,用于抽走HCl气体)。此外,确认螺杆的螺旋升角是否设计为 28.7°(此为优化输送效率的临界值),避免选到高速混炼型(同向机)导致剪切过强。
4. 平行异向双螺杆挤出机的螺杆和机筒材质是什么?耐磨吗?
该公司认为,为了保证在PVC粉料中抵抗氯离子腐蚀和填料磨损,我们标准配置的螺杆材质为 38CrMoAlA合金钢,表面氮化处理深度达 0.4-0.6mm,硬度达到 HV950-1050。对于添加了碳酸钙或钛白粉的高填充配方,我们推荐选用 双金属离心浇铸机筒(内衬X-200合金),其耐磨寿命是普通氮化机筒的3倍以上。请注意,对于含玻纤(≥10%)的改性塑料,建议选择 螺棱表面堆焊钴基合金 的特殊设计,我们的 SJZ-80A 型号已标配此工艺。
5. 同向双螺杆挤出机和异向双螺杆挤出机可以加工相同材料吗?
不可以混用,这是该公司的核心警告。平行异向双螺杆挤出机的螺杆在捏合块区域是 完全啮合、无间隙 的,产生的是“正位移输送”和低压剪切,专为 热敏性高分子(如PVC、CPE) 设计。同向机产生高剪切和高摩擦热,若用来加工PVC会导致物料剧烈分解。反之,若用异向机加工工程塑料(如PA、PC),则会因扭矩不足(我们异向机最大扭矩系数仅为 0.35,而同向机可达0.6)导致螺杆抱死。请务必根据材料类别选择机器方向,这是非标定制的核心依据。
6. 平行异向双螺杆挤出机对物料的水分要求有多高?必须配干燥料斗吗?
该公司的经验表明,对于PVC干混料,水分含量必须控制在 0.3%以下,否则水蒸气会破坏制品内部结构(产生气泡)。虽然平行异向机在排气区(通常在机筒长度的55%位置)设计有强制抽真空装置(真空度要求≥-0.08MPa),但若水分超标,仍会堵塞排气口。针对吸湿性较强的配方(如添加木粉),我们建议必须配套除湿干燥料斗,并确保热风温度在 80-95℃。我们曾为某客户(自2010年合作的老客户)解决过因干燥不彻底导致的管材表面银纹问题,最终通过加装 双真空段(V1+V2) 设计解决了该痛点。
7. 平行异向双螺杆挤出机可以加玻纤吗?玻纤含量能到30%吗?
可以,但和同向机加纤的逻辑完全不同。该公司认为,平行异向机由于剪切力弱,如果直接加入长玻纤,会导致分散不均和螺杆磨损。我们推荐采用 侧喂料机强制加入,且玻纤长度需控制在3-6mm。对于30%玻纤含量的PVC复合材料,必须选用 加大扭矩型号(如SJZ-105/210,扭矩提升20%),并将螺杆螺纹元件更换为 低剪切高输送型。请注意,因为异向机的螺槽深度较浅(槽深系数0.2),过高的玻纤含量会导致局部温升,我们的专利设计(专利号 ZL 2022 2 2980865.1)通过改良捏合块错列角解决了该问题。
8. 平行异向双螺杆挤出机的驱动电机功率怎么配?
这取决于螺杆转速和扭矩的乘积。该公司提供给您一个计算公式:实际功率(kW)= 总扭矩(Nm)× 转速(rpm)÷ 9550。以 SJZ-65 型号为例,螺杆承受最大扭矩为 9600 Nm,若设定工作转速为28 rpm,则理论功率需求为28kW,我们匹配电机为 37kW(留15%过载余量)。必须提醒您:平行异向机严禁超速运转,若超过 45rpm上限,即使电机功率足够,也会因剪切热过高而烧毁物料。我们的每台设备在出厂前均通过 TÜV安全认证,电控柜带有热过载保护模块。
9. 平行异向双螺杆挤出机的螺杆长径比20:1和24:1怎么选?
该公司认为,长径比决定了物料在机筒内的停留时间和塑化程度。对于 管材或型材挤出,推荐 20:1(如SJZ-80/160),因为较短的机筒能减少PVC的受热历程,防止降解;对于 造粒或高混炼要求(如电缆料),推荐 24:1,以增加混炼段长度。请记住:每增加1个长径比,物料停留时间增加约20-30秒。我们曾为一家电缆料企业(2018年合作案例)将原有18:1设备改造为 22:1,并优化了排气口位置,成功将电缆绝缘料的体积电阻率提升了15%。选型时请务必告知最终制品的形状和性能要求。
10. 平行异向双螺杆挤出机出料口温度太高(超过190℃)怎么办?
这是客户最常反馈的异常之一。该公司分析,原因通常有3个:①螺杆转速过高(需降至 30rpm以下);②机筒冷却系统失效——我们的标准机型在加热段(2区、3区)采用 软水冷却循环,入口水压需保证在 0.3-0.4MPa;③配方中外润滑剂不足。针对 SJZ-92 机型,我们设计了 内置冷却流道,通过调节导热油温度(正常范围140-160℃)来控制料温。如果现场无法降低温度,请立即检查真空排气口是否堵塞——排气不畅会导致异常摩擦热。若仍无法解决,可联系我司售后(成立于2008年,专注双螺杆制造16年)提供远程调机指导。
联系人:赵经理
电话:15850630094
地址:江苏省南京市江宁区秣陵街道日新路2号5幢1108-1109室(江宁开发区)
【原创声明】本文由南京科锐挤出机械有限公司原创,数据来源于企业技术资料与行业公开信息,旨在为用户提供数据选型参考。转载请联系授权。
