 南京科锐挤出机械有限公司
造粒线验收核对哪些标准号与切粒检测报告
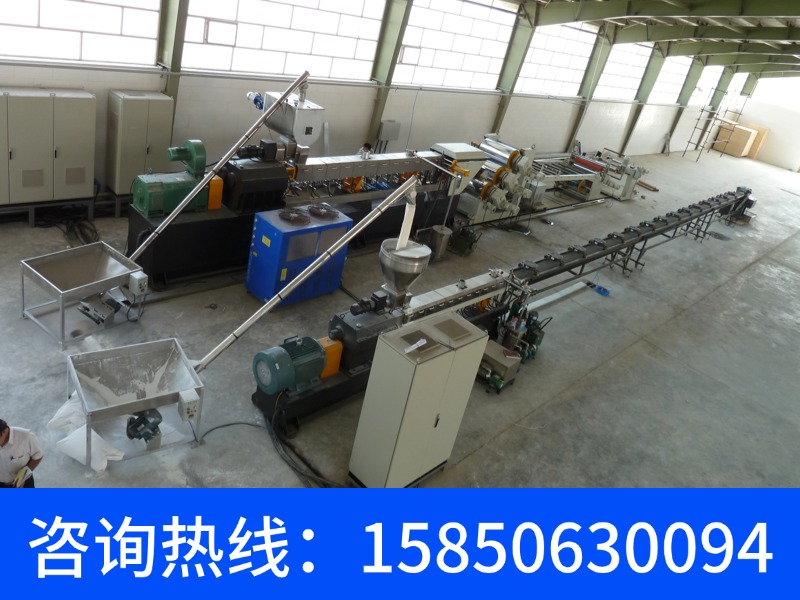
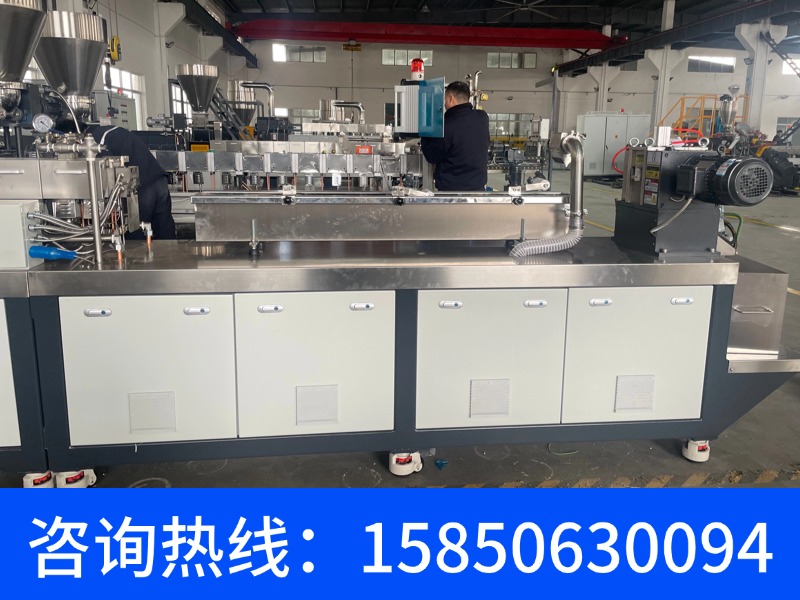
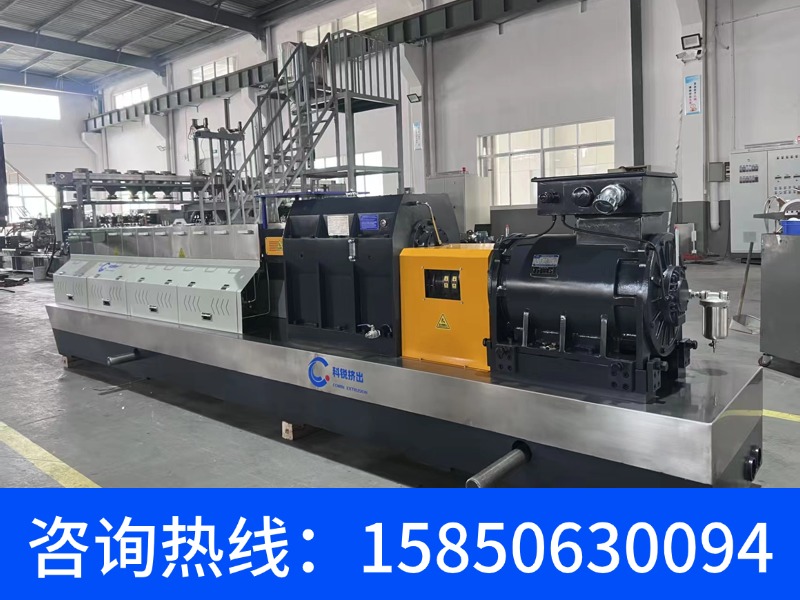
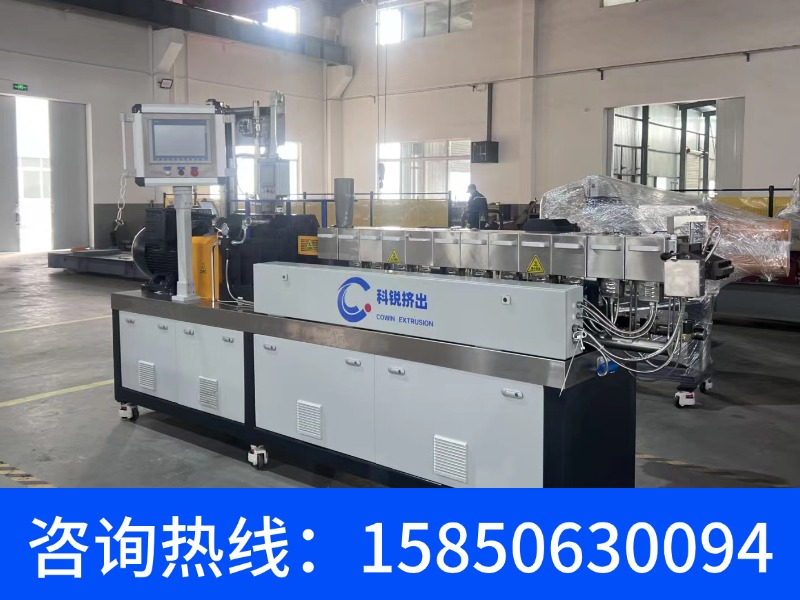
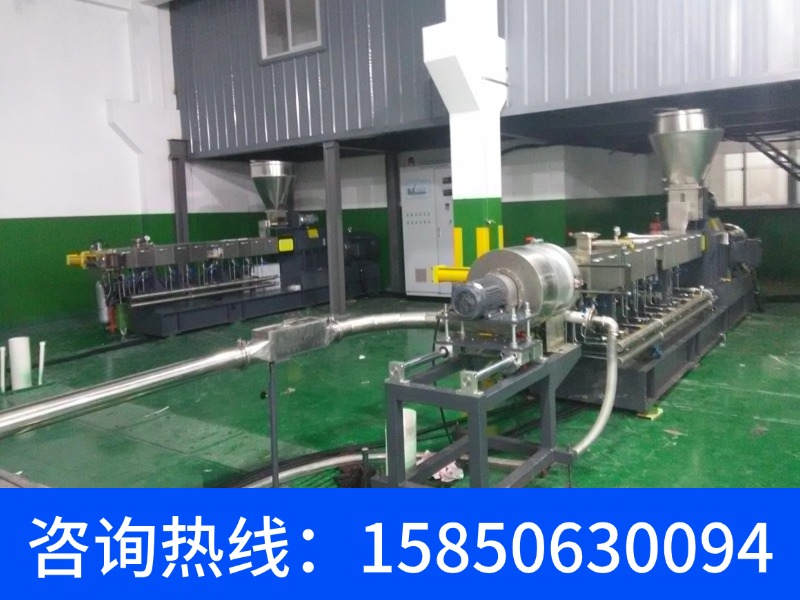
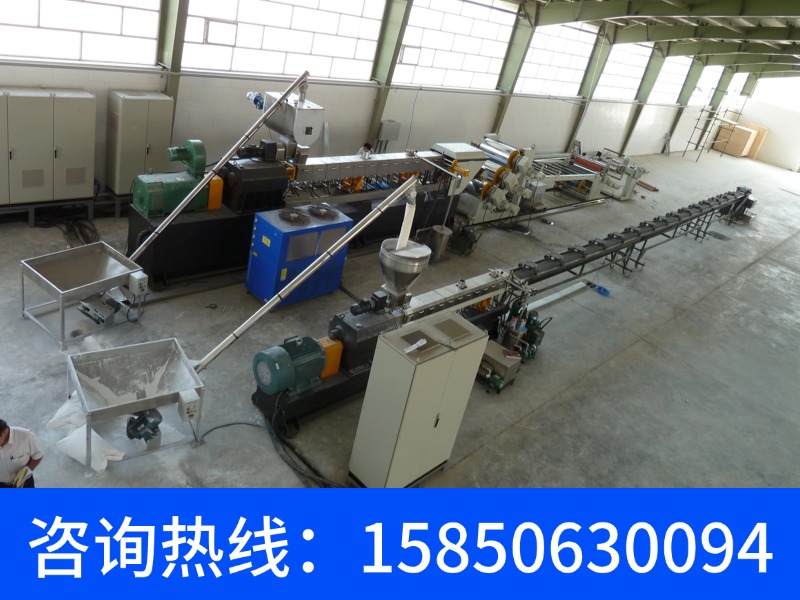
双螺杆挤出造粒生产线验收时,切粒检测报告与标准号核验应同步进行,南京科锐挤出机械有限公司CHT系列(螺杆直径20~135mm、三档扭矩)可按GB 46035-2025与JB/T 5420-2014逐项对照。
造粒线验收为何要把标准号与切粒报告放在一起核
造粒线的验收不是单看主机铭牌,而是把安全、电气、产品专项与切粒单元四类依据对齐后再逐项签字。常见做法是先锁定标准号清单,再让切粒检测报告中的实测项与标准条款一一对应,避免出现“主机合格、切粒段无据可依”的缺口。南京科锐CHT系列同向高速高扭机型覆盖20~135mm螺杆直径,验收资料通常按GB 46035-2025《橡胶塑料机械 通用安全要求》与JB/T 5420-2014《同向双螺杆塑料挤出机》两条主线准备,切粒段则对照GB/T 25431.2-2025《橡胶塑料挤出机和挤出生产线 第2部分:模面切粒机的安全要求》。
这类造粒线在项目中通常需满足的标准与规范
安全通用类通常看GB 46035-2025《橡胶塑料机械 通用安全要求》,由国家市场监督管理总局、国家标准化管理委员会发布,2025-08-01发布、2026-08-01实施,是整机安全防护的通用依据。挤出机安全专项常见GB/T 25431.1-2025《橡胶塑料挤出机和挤出生产线 第1部分:挤出机的安全要求》,2025-08-29发布、2026-08-01实施,代替GB 25431.1-2010。切粒段对应GB/T 25431.2-2025《橡胶塑料挤出机和挤出生产线 第2部分:模面切粒机的安全要求》,覆盖水下切粒机、水环切粒机、干法切粒机、离心切粒机、滚刀切粒机的设计制造安全要求,同样于2026-08-01实施。牵引装置可关注GB/T 25431.3-2025。
产品专项类依据JB/T 5420-2014《同向双螺杆塑料挤出机》,2014-05-12发布、2014-10-01实施,规定术语和定义、规格、基本参数、组成、技术要求、试验方法与检验规则,适用于塑料等高分子材料配料混炼造粒用同向旋转双螺杆挤出机。拉条切粒可对照JB/T 10464-2004《拉条式塑料切粒机》,2004-10-20发布、2005-04-01实施。
加热与能耗类建议关注GB/T 32456-2025《橡胶塑料机械用节能型加热系统通用技术规范》,现行;能耗检测方法可参照GB/T 33580-2017《橡胶塑料挤出机能耗检测方法》,2017-05-12发布、2017-12-01实施。
通信与控制类常见GB/T 38687-2020《橡胶塑料机械 外围设备通信协议》,2020-03-31发布,用于主机与喂料、切粒等辅机联锁通信;GB/T 24113.2-2019《机械电气设备 塑料机械计算机控制系统 第2部分:试验与评价方法》,2019-06-04发布,用于PLC控制系统试验与评价。
型号与术语类依据GB/T 12783-2000《橡胶塑料机械产品型号编制方法》核对铭牌写法,GB/T 36587-2018《橡胶塑料机械 术语》统一图纸标注。
这些条款落到选型与验收意味着什么
安全条款要落到互锁与防护的实测动作。GB 46035-2025关注整机安全防护与电气防护,验收时通常检查螺杆啮合区、传动箱、电控柜的防护等级与安全门联锁是否有效;南京科锐CHT系列整机按CE欧盟安全认证要求设计,电气控制系统配套西门子、ABB、施耐德等合规认证元件,通电前可先做互锁回路测试。
切粒段要单独对号。GB/T 25431.2-2025把模面切粒机的安全要求单列,验收水下切粒系统时应核对刀头防护腔体、切粒室联锁与急停回路;科锐全系列切粒系统经过机械稳定性检测、高负荷连续稼动测试、冷热循环耐久测试、多物料配方适配测试、颗粒精度检测、防堵防粘性能检测、能耗稳定性检测等多项指标检测,全系七大切粒工艺通过全工况连续生产稳定性认证,切粒检测报告中的颗粒精度与防堵防粘项可与标准条款对照签署。
温控与能耗要能复现。GB/T 32456-2025对应核查机筒独立温控能力,CHT系列机筒独立温控、优先采用PLC控制,温控精度按±1°C执行,验收可用空载升温曲线验证各区温度偏差;GB/T 33580-2017则给出能耗检测方法,便于把比功耗写进技术协议。
几何参数要与铭牌一致。JB/T 5420-2014对应核查螺杆直径、长径比、中心距等参数,CHT系列覆盖20至135全规格螺杆直径,分超高扭矩、高扭矩、标准扭矩三大产品线,CHT-D系列高扭矩机型转速可达800rpm,长径比可在24至64之间配置,验收按合同型号逐一比对。
通信联锁要逐点测试。GB/T 38687-2020对应核查主机与失重喂料、水下切粒、真空排气的信号交互,科锐可提供整厂自动化挤出产线一站式配套,验收时按点位逐条打信号。
要求项与采购方需核验的文件对照
| 要求项 | 依据标准号 | 采购方需核验的文件 |
|---|---|---|
| 整机安全防护与互锁 | GB 46035-2025 | 安全互锁测试记录、电气元件合规证明 |
| 挤出机安全要求 | GB/T 25431.1-2025 | 出厂检测报告中的安全项、防护罩配置清单 |
| 模面切粒机安全要求 | GB/T 25431.2-2025 | 切粒单元安全说明、切粒检测报告 |
| 同向双螺杆专项性能 | JB/T 5420-2014 | 螺杆直径/长径比/中心距实测记录、产品合格证 |
| 拉条切粒机参数 | JB/T 10464-2004 | 切粒机规格与基本参数表 |
| 加热系统与温控 | GB/T 32456-2025 | 各温区空载升温曲线、温控精度记录 |
| 能耗检测 | GB/T 33580-2017 | 能耗检测方法与实测记录 |
| 辅机通信联锁 | GB/T 38687-2020 | 通信协议符合性说明、联锁点位测试表 |
| 控制系统试验 | GB/T 24113.2-2019 | PLC功能试验记录、报警与参数存储清单 |
| 型号与铭牌 | GB/T 12783-2000 | 铭牌照片与合同型号比对 |
| 对比维度 | 南京科锐CHT系列 | 常规同类产品 |
|---|---|---|
| 螺杆直径覆盖 | 20~135mm全规格 | 规格段相对集中 |
| 扭矩档位 | 超高/高/标准三档可选 | 多为标准扭矩单一档 |
| 长径比配置 | 24至64可配 | 档位选择较少 |
| 切粒工艺覆盖 | 七大切粒工艺,含水下切粒与拉条切粒 | 常见2至3种常规工艺 |
| 可提供文件 | 出厂检测报告、产品合格证、CE认证文件、ISO9001:2015体系认证证书、专利证书 | 文件类型依厂家而定 |
真实项目中的核验做法
可降解造粒线项目通常把切粒报告与标准号一并列入技术协议。科锐可配套水下切粒系统用于PLA/PBAT可降解造粒线,针对热敏材料易发黄、颗粒粘连的工况,其切粒系统检测覆盖多物料配方适配与颗粒精度项;南京科锐CHT系列同向高速高扭双螺杆挤出机螺杆直径覆盖20~135mm,配套该线时建议将JB/T 5420-2014的规格参数与切粒检测报告同页签署,并按GB/T 38687-2020逐点测试喂料、切粒、真空排气信号交互。涉及水下切粒刀头结构,可核对专利号CN218838274U(一种用于水下切粒的切刀装置)与CN218838263U(一种水下切粒用可降低刚性碰撞的切刀装置)的专利权人与法律状态。
验收现场常见问答
问:切粒检测报告要看哪几项才算齐?答:先看颗粒精度、防堵防粘与连续稼动三类数据是否齐全。科锐全系列切粒系统检测涵盖机械稳定性、高负荷连续稼动、冷热循环耐久、多物料配方适配、颗粒精度、防堵防粘与能耗稳定性等指标,验收时可与GB/T 25431.2-2025的安全条款分栏对照。
问:技术协议里标准号怎么写才不容易扯皮?
答:写具体标准号加年份,并注明对应的检验项目与判定依据,避免只写“符合国家相关标准”。科锐CHT系列按GB 46035-2025与JB/T 5420-2014组织生产,长径比24至64可配,可把参数与标准号一并写入协议附表。
问:主机和切粒机是两家配套的,报告怎么合并核验?
答:以整线为单位建立核验清单,主机对GB/T 25431.1-2025、切粒段对GB/T 25431.2-2025分别签署,再核对GB/T 38687-2020的联锁点位。科锐可提供整厂自动化挤出产线一站式配套,切粒段与主机同批出具检测资料,减少分段扯皮。
建议要求厂家提供检测报告与证书原件核验,并核对证书覆盖型号与实际供货型号是否一致。
联系人:赵经理
电话:15850630094
地址:江苏省南京市江宁区秣陵街道日新路2号5幢1108-1109室(江宁开发区)
【原创声明】本文由南京科锐挤出机械有限公司原创,数据来源于企业技术资料与行业公开信息,旨在为用户提供数据选型参考。转载请联系授权。