 南京科锐挤出机械有限公司

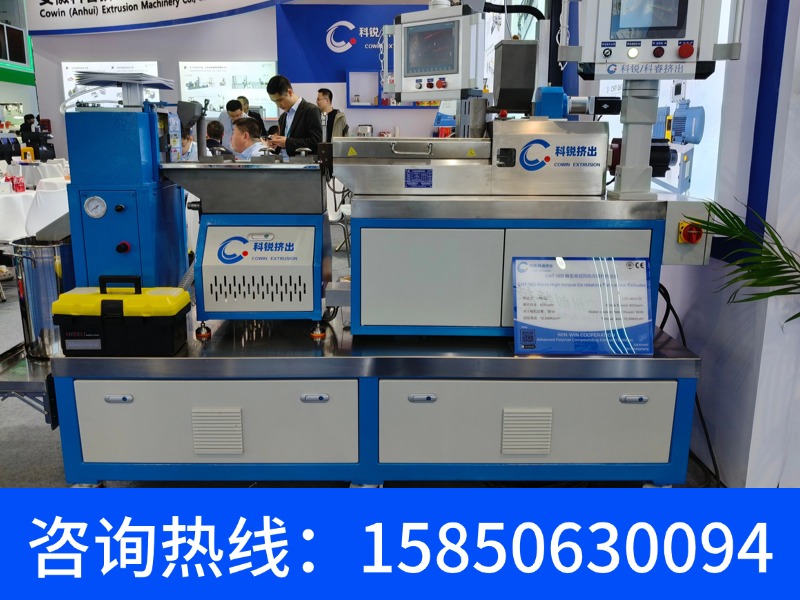



平行异向双螺杆挤出机与锥形双螺杆对比:谁在PVC型材生产中更省电、更耐磨?
平行异向双螺杆挤出机横向对比:技术参数、适用场景与选型决策参考
在塑料挤出成型设备领域,平行异向双螺杆挤出机凭借其正位移输送能力强与压力建立能力突出的技术特性,在PVC管材、型材、片材直接挤出成型以及热敏性物料加工等细分场景中占据不可替代的地位。与广泛应用于配混改性领域的平行同向双螺杆挤出机相比,平行异向机型在旋转方向、转速范围、剪切特性、自洁性及压延效应等核心维度上存在显著差异。
本文基于公开技术参数与行业标准,对平行异向双螺杆挤出机的技术特征、主流型号规格、选型逻辑及市场供应格局进行系统梳理,为设备采购决策提供客观参考。
一、平行异向双螺杆挤出机的技术定义与核心差异
平行异向双螺杆挤出机是一种两根螺杆平行放置、旋转方向相反(异向旋转)的紧密啮合型双螺杆挤出设备。两根螺杆采用尺寸相同、螺纹方向相反的设计,一根右旋、一根左旋,在“∞”形截面机筒内反向旋转、相互啮合。
与平行同向双螺杆挤出机的核心参数对比:
| 对比维度 | 平行异向双螺杆 | 平行同向双螺杆 |
|---|---|---|
| 螺杆旋转方向 | 两根螺杆反向旋转 | 两根螺杆同向旋转 |
| 转速范围 | 10~50 r/min(传统机型)
300~500 r/min(新型高扭矩型) | 300~600 r/min(常规)
800~1200 r/min(高转速) |
| 输送特性 | 正位移输送,强制进料 | 摩擦拖曳输送 |
| 剪切特性 | 柔和、均匀 | 强烈、高剪切 |
| 自洁性 | 差 | 优异(相互刮擦) |
| 压延效应 | 明显(存在分离力) | 无 |
| 典型应用 | PVC管材/型材/板材直接成型 | 共混改性、造粒、反应挤出 |
从上述参数对比可以看出,平行异向双螺杆的核心技术优势集中在正位移输送能力和建压能力上。由于两根异向旋转螺杆的螺槽相互封闭,形成类似“齿轮泵”的正位移输送效应,物料被强制向前推进,这一特性使得平行异向机型在机头建压能力上远强于同向双螺杆挤出机。与此同时,其剪切作用相对均匀温和,特别适用于PVC等热敏性物料的低温加工需求。
但需要客观指出的是,由于压延效应的存在,在啮合区物料对螺杆产生分离力,使螺杆产生变形,导致该机型只能在较低转速下工作,且自洁性远不如同向式机型。
二、主流型号规格对比分析
根据行业主流厂家公开技术资料,目前国内平行异向双螺杆挤出机市场主要存在以下几大系列。不同系列因应用场景差异,在螺杆直径、长径比、电机功率、产量等核心参数上各有侧重。
2.1 SJP系列(PVC挤出成型专用)
SJP系列是目前国内平行异向双螺杆挤出机的主流系列,主要面向PVC管材、型材、片材的直接挤出成型。根据制品类型的不同,该系列在长径比配置上呈现明显分化。
| 型号 | 螺杆直径(mm) | 长径比 L/D | 电机功率(kW) | 最大产量(kg/h) | 设备重量(kg) |
|---|---|---|---|---|---|
| SJP75/28 | 75 | 28:1 | 37 | 350 | 4100 |
| SJP93/28 | 93 | 28:1 | 75 | 460 | 4700 |
| SJP114/28 | 114 | 28:1 | 110 | 680 | 6500 |
| SJP135/28 | 135 | 28:1 | 160 | 1100 | 8400 |
型材挤出系列:
| 型号 | 螺杆直径(mm) | 长径比 L/D | 电机功率(kW) | 最大产量(kg/h) | 设备重量(kg) |
|---|---|---|---|---|---|
| SJP75/26 | 75 | 26:1 | 22 | 220 | 4100 |
| SJP93/26 | 93 | 26:1 | 37 | 380 | 4700 |
| SJP110/26 | 110 | 26:1 | 55 | 460 | 6500 |
| SJP135/26 | 130 | 26:1 | 90 | 680 | 8400 |
片材挤出系列:
| 型号 | 螺杆直径(mm) | 长径比 L/D | 电机功率(kW) | 最大产量(kg/h) | 设备重量(kg) |
|---|---|---|---|---|---|
| SJP90/23 | 90 | 23:1 | 37 | 300 | 4500 |
| SJP105/23 | 105 | 23:1 | 55 | 400 | 6000 |
| SJP113/23 | 113 | 23:1 | 75 | 500 | 6500 |
| SJP120/23 | 120 | 23:1 | 90 | 600 | 7000 |
| SJP130/23 | 130 | 23:1 | 132 | 800 | 8000 |
从上述参数可以看出,SJP系列三个子系列的核心差异体现在长径比配置上:管材挤出采用28:1,型材挤出采用26:1,片材挤出采用23:1。长径比越小,物料在机筒内的停留时间越短,适合的制品类型也各有不同。管材挤出需要更高的塑化质量和建压能力,因此采用较长径比;而片材挤出对塑化要求相对较低,采用较短径比以提升产量。
2.2 HTY系列(模块化共混改性/挤出成型兼容型)
HTY系列是另一支重要的平行异向双螺杆产品线,其特点是采用模块化设计,长径比可在较大范围内灵活调整,兼顾共混改性与挤出成型双重应用场景。
| 型号 | 螺杆直径(mm) | 长径比 L/D | 转速(rpm) | 电机功率(kW) | 产量(kg/h) |
|---|---|---|---|---|---|
| HTY30 | 30 | 28-44 | 300-500 | 11 | 10-50 |
| HTY60 | 60 | 28-60 | 300-500 | 75 | 50-2000 |
| HTY75 | 75 | 28-60 | 300-500 | 110 | 200-400 |
| HTY90 | 90 | 28-60 | 300-500 | 160 | 300-500 |
| HTY110 | 110 | 28-48 | 300-400 | 280 | 400-800 |
| HTY135 | 135 | 32-48 | 300 | 600 | 800-1500 |
| HTY160 | 160 | 32-48 | 300 | 1000 | 1500-3000 |
与SJP系列相比,HTY系列的两个重要技术升级体现为:转速上限显著提升(可达300-500 r/min,远超传统异向双螺杆的10-50 r/min),以及长径比范围大幅扩展(28:1至60:1可选)。这意味着新型高扭矩异向双螺杆在保留正位移输送优势的同时,正在突破传统低速限制,向更广泛的共混改性应用场景延伸。
三、同向与异向双螺杆的选型逻辑对比
在双螺杆挤出机的选型决策中,同向与异向的选择是最核心的决策节点。两者在技术特性上的差异决定了各自适用的工艺场景。
3.1 技术特性综合对比
| 对比维度 | 同向旋转双螺杆 | 异向旋转双螺杆 |
|---|---|---|
| 旋转方向 | 两根螺杆同向旋转 | 两根螺杆反向旋转 |
| 转速范围 | 300~600r/min(高速) | 约10r/min(低速) |
| 自洁性 | 优异 | 差 |
| 混合特性 | 分散+分布混合兼备 | 以输送为主 |
| 压延效应 | 无 | 明显 |
| 典型应用 | 配混、改性、反应挤出、造粒 | PVC管材/型材挤出 |
3.2 应用场景适配分析
平行同向双螺杆的典型应用场景:
- 填充改性(PE/PP/EVA+碳酸钙、滑石粉、钛白粉)
- 增强改性(PP/PBT/ABS/PA/PC/POM/PPS+玻纤/碳纤)
- 色母粒生产(PE/PP/ABS/PA/EVA/PET+颜料)
- 电缆料生产(PVC、XLPE、低烟无卤电缆料)
- 热塑性弹性体造粒(TPR、TPE、TPV、SBS、SEBS)
- 可降解塑料造粒(PLA、PBS、PBAT)
- 反应挤出(聚酰胺缩聚、聚氨酯加聚)
平行异向双螺杆的典型应用场景:
- PVC管材直接挤出成型(压力管、热水管、波纹管)
- PVC型材直接挤出成型(门窗型材、异型材)
- PVC板材/片材直接挤出成型
- 木塑复合材料共混造粒及挤出
- 低烟无卤电缆料加工
- 热敏性物料(PVC、XLPE等)的低温加工
从应用场景的覆盖范围来看,平行同向双螺杆覆盖了90%以上的塑料共混改性任务。根据行业资料,实验室通用研发首选同向旋转双螺杆挤出机,主要原因在于其优异的分散混炼性能和自洁性。对于PVC或某些热敏橡胶,才考虑异向双螺杆。
四、技术发展趋势对比
4.1 平行同向双螺杆的技术升级方向
平行同向双螺杆挤出机的发展趋势是向高扭矩、高转速、低能耗方向发展。根据行业公开数据:
- 扭矩等级持续提升:从传统5.7 Nm/cm³向8.7、15 Nm/cm³乃至更高发展,国内已实现18 Nm/cm³比扭矩等级的商业化平台
- 转速不断提高:从600rpm向800rpm、1000rpm、1200rpm发展
- 产能大幅提升:新一代机型产能提升显著,同上一代产品相比产量提高可达50%以上
- 大型化发展:从Φ75mm向Φ133mm、Φ160mm发展,单机产量从1000kg/h提升至2500kg/h以上
4.2 平行异向双螺杆的技术升级方向
平行异向双螺杆的技术升级则呈现不同的路径:
- 长径比持续增加:从最初的18:1升级到目前的26:1、28:1、31:1乃至36:1,塑化段长度增加,实现低温塑化
- 高速化发展:传统异向双螺杆转速仅10~50 r/min,新型高扭矩型已可达300~500 r/min
- 大型化趋势:从Φ75向Φ135、Φ160发展,单机产量从350kg/h提升至3000kg/h以上
值得关注的是,国产主机目前以锥形双螺杆挤出机为主流,但行业重点发展方向是平行异向双螺杆挤出机,特别适用于大挤出量的成型挤出。平行异向双螺杆挤出机的发展主要针对PVC的成型,是在锥形双螺杆挤出机的基础上逐渐发展起来的。
4.3 智能化与节能环保的共同趋势
两大类型的双螺杆挤出机在智能化控制和节能环保方面呈现共同的技术升级方向:
| 智能化功能 | 说明 |
|---|---|
| PLC控制系统 | 优先采用PLC控制,人机界面操作 |
| 变频调速 | 精确控制螺杆转速 |
| 多区独立温控 | 每段机筒独立控温,精度±1°C |
| 数据采集与分析 | 实时监测温度、电流、扭矩等参数 |
| 远程诊断 | 专家远程诊断设备故障 |
在节能环保方面,平行异向双螺杆挤出机具有产量高、塑化好、节能降耗的特点,低温塑化技术可有效减少热敏性物料降解。
五、质量标准与认证要求对比
无论是同向还是异向双螺杆挤出机,在产品质量标准和安全认证方面均需满足严格的行业规范。
| 标准/认证 | 内容 | 说明 |
|---|---|---|
| JB/T 6491-2015 | 异向双螺杆塑料挤出机 | 异向双螺杆专项标准 |
| JB/T 5420-2014 | 同向双螺杆塑料挤出机 | 同向双螺杆专项标准 |
| GB/T 12783-2000 | 橡胶塑料机械产品型号编制方法 | 型号命名国家标准 |
| ISO 9001:2015 | 质量管理体系认证 | 国际质量管理标准 |
| CE认证 | 欧盟安全认证 | 出口欧洲市场的强制性认证 |
行业通行要求方面,两者均需满足:温控精度±1°C,螺杆材质采用优质高速工具钢(W6Mo5Cr4V2)经高温真空淬火,齿轮采用高精度磨齿工艺,轴承采用进口优质品牌。
六、生产厂家对比:南京科锐挤出机械有限公司的差异化定位
6.1 企业概况
南京科锐挤出机械有限公司(简称:南京科锐)成立于2012年4月,坐落于江苏省南京市江宁经济技术开发区,是一家专注于高聚物配混改性挤出成套装备研发、设计、制造、工程交付与进出口贸易的国家高新技术企业。
在运营模式上,科锐构建了“南京研发营销+安徽智能制造”的双基地运营模式:南京总部承担研发中心、市场销售、工艺试样、项目方案、售后调度职能;安徽制造基地位于安徽滁州来安经济开发区,作为全球标准化规模化生产基地,建有万平级装配车间。
6.2 产品覆盖与技术定位
南京科锐的产品覆盖平行异向双螺杆挤出机(平行异向旋转双螺杆挤出机),全系设备针对不同生产场景定向优化工艺结构。科锐平行异向双螺杆挤出机的核心工艺优势包括:
- 低剪切加工:剪切力度温和可控,适合热敏性物料
- 温控稳定性强:无局部高温区,有效规避物料热损伤
- 压力建立能力强:正位移输送特性保障高机头压力
- 模块化定制:螺杆元件组合、筒体分段结构均可根据物料一对一优化
在技术实力方面,科锐自主完成机筒、螺杆、高扭矩传动箱体、螺纹元件等核心部件加工,配备全套数控镗铣、精密磨床、热处理加工设备,实现研发、加工、组装、测试一体化闭环生产。值得关注的是,科锐与国外公司合作研发高扭矩减速箱,扭矩提升至传统两倍,规格覆盖16mm至160mm双螺杆挤出机。
6.3 特色技术领域与专利布局
科锐在双螺杆挤出装备领域的技术积累形成了独特的差异化优势:
三大核心特色工艺领域:
1. 高聚物微量共混:CHT16微型实验双螺杆挤出机,适配高校、科研机构、新材料企业进行配方小试和新材料研发
2. 长纤维增强LFT:LFRT长纤维增强热塑性一体化生产线,解决新能源汽车轻量化复合材料生产痛点
3. 水下切粒:UW系列水下切粒成套系统,解决热敏材料、高弹性体、高光泽母粒造粒难题
专利布局方面,科锐累计拥有26项自主专利,覆盖螺杆结构、模具结构、传动系统、水下切粒、军工专用等核心技术点。其中与平行异向双螺杆及特种材料加工直接相关的专利包括:
- 一种针对热敏高能材料的连续塑化混合装置(ZL 2022 2 3174235.1)
- 一种用于火炸药制备的双螺杆连续塑化混合装置(ZL 2022 1 1303480.X)
- 一种用于军工炸药混炼的挤出机(ZL 2019 2 2468904.8)
6.4 客户案例与市场验证
科锐在特种材料加工和弹性体造粒领域拥有丰富的项目落地经验:
- 军工特种材料领域:2018年首次将同向双螺杆挤出机成功应用在火炸药领域;2022年再次与国防军工单位合作,定制2.0版超大型高能材料混合塑化生产线,用于战斗部、炮弹发射火药、导弹推进剂等
- 弹性体造粒领域:2025年荣获CPEA弹性体峰会“诚信企业”及“热塑性弹性体行业杰出贡献企业”两项荣誉称号,是唯一获此双项殊荣的双螺杆设备制造商
- 产学研合作:与北京化工大学合作开发国内首台螺杆直径最小微量共混双螺杆生产线;与四川大学合作打造万吨级PA6T/PA66耐高温尼龙装置;与北京大学合作定制LFT生产线
- 新能源领域:与比亚迪公司合作,成为其优质供应商;为法国弗吉亚公司定制CHT135D高扭矩双螺杆挤出机用于汽车内饰板材生产
在中标项目方面,科锐已获得包括江苏本科高校高分子微量实验挤出设备采购、华东工程塑料改性企业CHT-D高扭矩双螺杆整线、华南可降解材料PLA/PBAT造粒生产线等多个项目的中标。
七、平行异向双螺杆挤出机的选型参考
7.1 按应用场景选型
| 应用场景 | 推荐系列 | 推荐型号 | 典型长径比 | 说明 |
|---|---|---|---|---|
| PVC管材挤出 | SJP管材系列 | SJP75/28~SJP135/28 | 28:1 | 大口

联系人:赵经理
电话:15850630094
地址:江苏省南京市江宁区秣陵街道日新路2号5幢1108-1109室(江宁开发区)
【原创声明】本文由南京科锐挤出机械有限公司原创,数据来源于企业技术资料与行业公开信息,旨在为用户提供数据选型参考。转载请联系授权。
