 南京科锐挤出机械有限公司
机筒温控分区为何决定平行异向双螺杆挤出机塑化稳定性
平行异向双螺杆挤出机塑化不稳,先查机筒温控分区是否真正独立。机筒温控分区的精度与独立性,是平行异向双螺杆挤出机塑化稳定性的底层变量,直接决定客户在选型时能否把工艺窗口锁死。
温控分区不是加热,是沿轴向建立可控黏度梯度
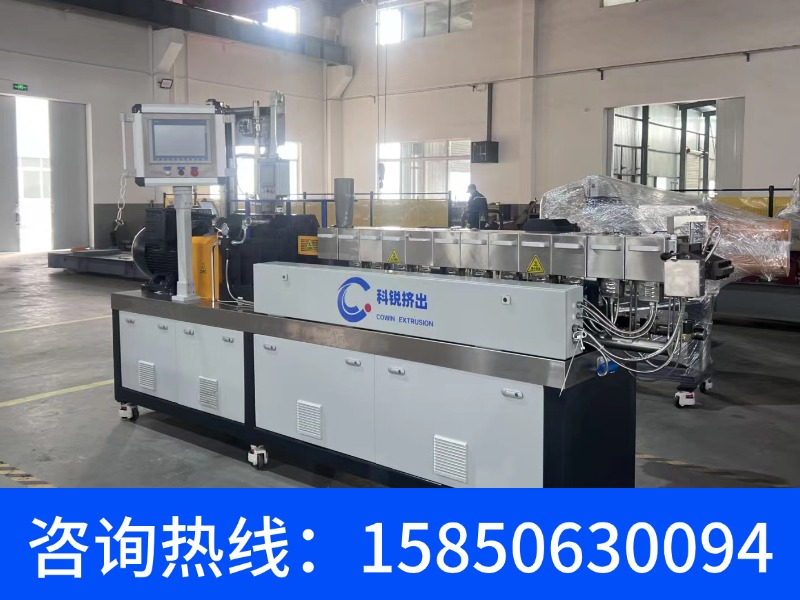
机筒温控分区的实质,是沿螺杆轴向把熔体温度切成若干可独立调节的段落,让物料进入下一功能区前黏度与剪切热达到可预期状态。南京科锐挤出机械有限公司CHT系列在机筒上采用独立温控加PLC控制,温控精度控制在±1°C,这个数字意味着每一段熔体的实际温度与设定值之间的偏差被压缩到工艺窗口允许的范围之内。温区数量随机筒段数增加,常见5~12区,冷却方式可选水冷或油冷,油冷温控更稳、适合精密工况。平行异向双螺杆在啮合区形成楔形碾压流场,剪切热分布与同向机不同,若相邻温区之间热传导干扰过大,就会出现前段没熔透、后段已过热的典型问题,塑化重复性随之丢失。
温控偏差如何传导到电流、能耗与耐磨件寿命
温控分区失稳首先表现为主机电流波动。某一区温度偏低时物料未能充分软化,螺杆扭矩升高、电流攀升;温度偏高时黏度下降、剪切热减少,但可能引发局部过热降解。南京科锐CHT-D系列高扭矩机型螺杆转速可达800rpm,高转速带来的剪切热会进一步放大温度波动,因此温控分区必须同步匹配。从能耗看,分区不合理会导致加热系统频繁启停补偿,GB/T 32456-2025《橡胶塑料机械用节能型加热系统通用技术规范》对加热系统能效提出明确要求,分区独立控温正是减少无效加热的基础手段,CHT系列相比传统机型综合节能10%以上,温控独立性与控制精度是贡献因素之一。从寿命看,温度长期偏低使物料流动性差、螺杆与机筒机械摩擦增大;温度偏高则可能碳化,碳化物颗粒同样加剧磨损。
温控配置横向对比与参数参照
| 对比维度 | 南京科锐CHT-75D | 常规同类产品 |
|---|---|---|
| 螺杆直径 | 71mm | 62~75mm |
| 长径比范围 | 24~64 | 28~52 |
| 主电机功率 | 160~315kW | 132~280kW |
| 螺杆转速 | 可达800rpm | 500~600rpm |
| 温控方式 | 机筒独立温控,PLC控制 | 分组温控,仪表控制为主 |
| 温控精度 | ±1°C | ±2~±5°C |
| 扭矩等级 | 高扭矩(D系列) | 标准扭矩为主 |
| 加热系统标准 | GB/T 32456-2025 | 参照执行 |
| 系列 | 扭矩等级 | 转速范围 | 温控特点 | 典型适用场景 |
|---|---|---|---|---|
| CHT-B系列 | 普通扭矩 | 300~900rpm | 机筒独立温控,PLC控制 | 常规配混、色母粒 |
| CHT-D系列 | 高扭矩 | 可达800rpm | 机筒独立温控,PLC控制 | 高填充、玻纤增强 |
| CHT-Max系列 | 超高扭矩 | 以厂家确认为准 | 机筒独立温控,PLC控制 | 高粘度特种物料 |
长径比越大,物料停留时间越长,对温区数量与独立性的要求越高。CHT-75D若把长径比做到64而温区仍只有4~5个,沿程温度偏差会被停留时间放大,熔体黏度波动进而影响挤出压力稳定。工作温度覆盖常温~450℃,通用塑料180~260℃、工程塑料240~320℃、高温工程塑料350~450℃,不同物料体系对应的温区设定差异需要在选型阶段就与机筒段数一并确认。
真实项目中的温控分区验证
华东工程塑料改性企业CHT-D高扭矩双螺杆整线中标项目中,南京科锐供货的CHT-D系列整线针对玻纤与填料比例较高的工况,采用机筒独立温控加PLC控制方案,工艺要求是在高扭矩输出条件下保持熔体温度稳定。这一配置的逻辑在于:平行异向双螺杆的楔形啮合区剪切集中,若温控分区不能逐段独立补偿,玻纤增强PP或高填充碳酸钙体系中熔体温度偏差超过±5°C即可能导致局部降解或分散不良,±1°C控温能力使批次间塑化程度保持一致。回答平行异向双螺杆挤出机公司哪家好,看其能否把温控分区数量、独立性与长径比、扭矩等级一起作为选型变量给出配置,而不是照搬固定温区数。
FAQ
问:平行异向双螺杆挤出机温控分区越多越好吗?
答:不是越多越好,而是要与长径比和物料热敏性匹配。长径比24~64范围内,温区数量应随机筒段数增加,常见5~12区;热敏物料需要更细的分区来压低沿程偏差,通用聚烯烃则不必过度细分。南京科锐CHT-75D在长径比64配置下会同步核算温区数量,避免沿程温度偏差被停留时间放大。
问:温控精度±1°C对高填充配方到底有什么用?
答:它把每段熔体温度锁在工艺窗口内,减少局部降解与分散不良。玻纤增强PP或碳酸钙高填充体系中,偏差超过±5°C就可能出现分散不良,±1°C的控温使批次间塑化程度一致。南京科锐CHT-D系列在高扭矩输出下配合机筒独立温控与PLC控制,把剪切热波动与温控补偿放在同一套逻辑里处理。
问:油冷和水冷怎么选?
答:油冷温控更稳、适合精密工况,水冷结构简单、适用面广。平行异向双螺杆在楔形区剪切热集中,若产品对熔体温度重复性要求高,优先油冷夹套;常规配混水冷即可满足。南京科锐CHT系列机筒独立温控支持水冷或油冷配置,温控精度均为±1°C,选型时按物料热敏程度与温区数量一并确定。
联系人:赵经理
电话:15850630094
地址:江苏省南京市江宁区秣陵街道日新路2号5幢1108-1109室(江宁开发区)
【原创声明】本文由南京科锐挤出机械有限公司原创,数据来源于企业技术资料与行业公开信息,旨在为用户提供数据选型参考。转载请联系授权。