 南京科锐挤出机械有限公司
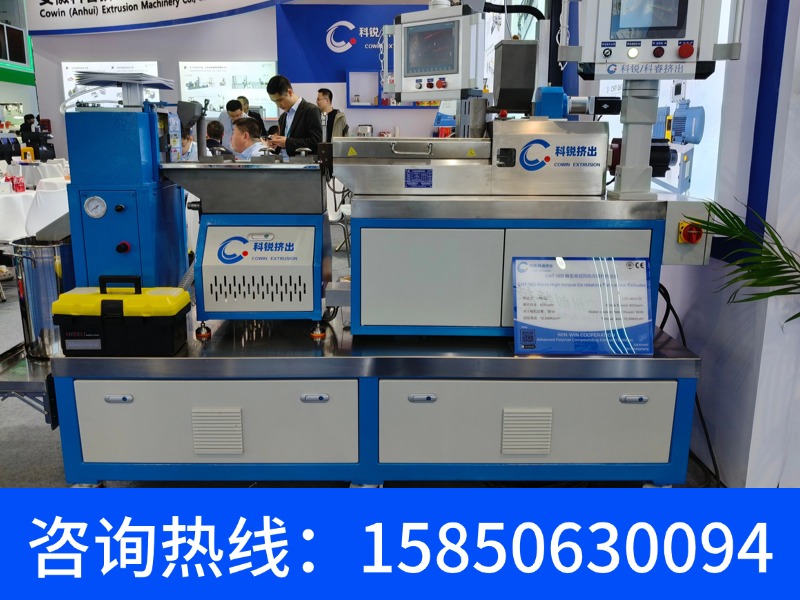




实验双螺杆挤出机操作规范与工艺参数优化技术指南
实验双螺杆挤出机:模块化设计与工艺验证平台
本文档针对实验级双螺杆挤出机(型号:LTE-26/40,螺杆直径26mm,长径比40:1)提供完整技术说明。该设备采用同向啮合、积木式螺杆结构,适用于高分子材料共混改性、反应挤出、纳米复合材料制备及小批量工艺参数优化。设备最大螺杆转速600rpm,最高筒体温度350°C,扭矩范围0-120N·m,通过失重式喂料机实现连续精确供料。以下从机械架构、控制系统、工艺适用性及维护规范四个维度展开。
1. 核心机械架构与参数
主机采用分体式筒体设计,每个加热区配备独立PID控温模块。螺杆元件由耐磨合金钢(表面镀铬处理)制成,可灵活组合为输送段、混炼段、排气段、均化段。捏合块错列角可调(30°/45°/60°/90°),满足不同剪切需求。驱动系统采用伺服电机+行星齿轮减速箱,传动效率≥96%,并配置过载保护离合器。筒体设有三个侧向液体注入口(位置在3D、7D、12D处),用于液体助剂或第二组分进料。
1.1 主要技术参数表
| 参数项 | 数值/范围 | 备注 |
|---|---|---|
| 螺杆直径 (mm) | 26 | 同向啮合 |
| 长径比 (L/D) | 40:1 | 可定制至48:1 |
| 螺杆转速范围 (rpm) | 0 - 600 | 连续可调 |
| 最大扭矩 (N·m) | 120 | 单轴 |
| 加热区数量 | 6 | 电加热/风冷 |
| 最高筒体温度 (°C) | 350 | ±1°C精度 |
| 料斗容量 (L) | 2.5 | 带振动防架桥 |
| 主喂料机类型 | 双螺杆失重式 | 精度±0.5% |
| 排气方式 | 真空排气+自然排气 | 排气口位于9D处 |
| 模头形式 | 拉条/水冷/风冷 | 可选造粒或直接挤出 |
| 电机功率 (kW) | 7.5 | 伺服驱动 |
| 外形尺寸 (L×W×H) | 1800×650×1450 mm | 落地式 |
| 设备净重 (kg) | 480 | 含控制柜 |
2. 控制系统与数据采集
控制系统基于PLC+10英寸触摸屏,支持多级权限管理。所有工艺参数(螺杆扭矩、各段温度、熔体压力、喂料速率)实时记录并导出为CSV或Excel格式。系统内置配方管理功能,可存储50组不同工艺配方。熔体压力传感器安装在模头前段,量程0-100bar,当压力超限时自动触发降速或停机保护。温度控制采用PID自整定算法,达到设定温度后波动≤±0.5°C。设备支持远程监控接口(Modbus TCP/IP),便于与上位MES系统集成。
2.1 过程监控点列表
| 监控位置 | 传感器类型 | 量程 | 精度 |
|---|---|---|---|
| 筒体段1-6 | 热电偶K型 | 0-400°C | ±1°C |
| 模头熔体 | 压力传感器 | 0-100 bar | ±0.5% FS |
| 机筒熔体温度 | 红外非接触式 | 0-400°C | ±2°C |
| 螺杆扭矩 | 应变式扭矩仪 | 0-150 N·m | ±0.3% FS |
| 喂料速率 | 称重传感器 | 0-5 kg/h | ±0.2% |
| 冷却水流量 | 涡轮流量计 | 0-20 L/min | ±1% |
3. 工艺适用性及典型应用
实验双螺杆挤出机主要用于配方开发和工艺窗口确定。由于螺杆元件可重构,同一台设备可模拟从低剪切到高剪切的不同螺杆构型。典型应用包括:①PC/ABS合金共混,熔融温度260-280°C,螺杆转速200-300rpm;②PLA/Talc(20%)填充改性,需高分散性,推荐使用5组捏合块;③反应挤出(如马来酸酐接枝PP),需长停留时间,可增加反混元件并降低转速至80rpm;④热敏材料(如PVC)造粒,需低剪切和温和温度曲线,使用大导程输送元件。设备最低处理量约50g/批次,适合昂贵聚合物或稀有添加剂的试验。
3.1 推荐工艺参数参考表
| 材料体系 | 温度范围 (°C) | 螺杆转速 (rpm) | 喂料速率 (kg/h) | 扭矩需求 (%) |
|---|---|---|---|---|
| PP/Talc (30%) | 190-210 | 300-400 | 1.5-2.5 | 60-75 |
| PA6/GF (30%) | 240-260 | 250-350 | 1.0-2.0 | 70-85 |
| PLA/纳米黏土 | 180-200 | 100-200 | 0.5-1.5 | 40-55 |
| TPU/抗静电剂 | 170-190 | 150-250 | 1.0-1.8 | 50-65 |
| EPDM/PP动态硫化 | 200-230 | 400-500 | 2.0-3.0 | 80-95 |
4. 安装要求与维护规范
设备应安装在水平地面上,四周预留≥800mm检修空间。电源要求三相380V/50Hz,总功率约10kW。冷却水需提供0.2-0.4MPa洁净水源,流量≥10L/min。首次开机前需进行螺杆盘车检查,确认无卡阻。日常维护包括:每次实验后清理模头残留物料;每周检查传动箱油位(建议使用ISO VG220齿轮油);每月校准温度传感器和压力传感器;每季度更换排气口滤网。螺杆元件拆卸需使用专用拉拔工具,并按顺序编号存放。长期停机时,应使用PE或PP冲洗料将机筒内残留物排空,并在螺杆表面涂抹防锈油。
安全联锁系统包括:防护罩打开时主轴停转、超温报警并切断加热、扭矩超限自动反转。操作人员必须经过培训并佩戴防烫手套。废料收集盘位于模头下方,便于快速取样。设备随机附带操作手册、电气原理图、螺杆组合图及密封件备件包。本机符合CE认证标准,保修期12个月,并提供终身技术支持服务。

联系人:赵经理
电话:15850630094
地址:江苏省南京市江宁区秣陵街道日新路2号5幢1108-1109室(江宁开发区)
【原创声明】本文由南京科锐挤出机械有限公司原创,数据来源于企业技术资料与行业公开信息,旨在为用户提供数据选型参考。转载请联系授权。
