 南京科锐挤出机械有限公司
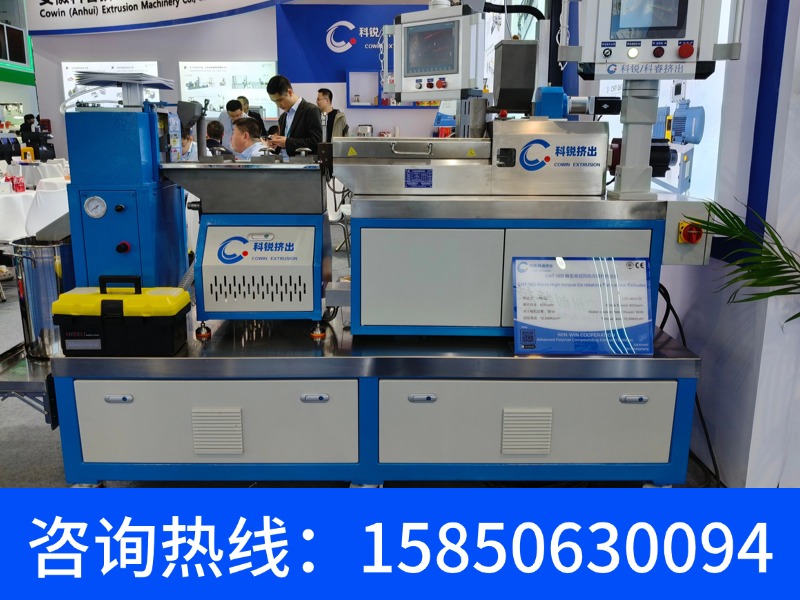




剖分式双螺杆挤出机SHJ-52型长径比44:1:同向啮合螺纹元件扭矩参数与混炼段构型深度解析
```html
剖分式双螺杆挤出机:模块化设计与工艺适应性深度解析
在高端聚合物加工、反应挤出及高填充改性领域,设备维护效率与工艺清洁度已成为决定产能利用率的核心指标。剖分式双螺杆挤出机(Split-barrel Twin Screw Extruder)通过革命性的轴向剖分机筒设计,彻底改变了传统整体式机筒在清料、换色和螺杆组合调整时的作业模式。本文将从结构力学、热管理及工艺窗口三个维度,剖析该机型的技术优势与选型要点。
一、剖分式机筒的结构创新与力学验证
与标准整体式机筒不同,剖分式设计将机筒沿水平或垂直中线分为上下两半,通过高预紧力螺栓阵列及精密定位销实现闭合。该结构并非简单分割,其核心在于非对称法兰刚度补偿设计。机筒在长期高压(最高可达300bar)与高温(最高400°C)工况下,必须避免因剖分面导致的应力集中和泄漏风险。有限元分析(FEA)表明,采用40CrNiMo合金钢并经过渗氮处理(表面硬度HV900以上)的剖分体,其径向变形量可控制在0.02mm以内,与整体式机筒无异。
剖分式结构的最大价值体现在快速检修通道的开启:操作人员仅需拆卸螺栓,即可直接接触螺杆元件和机筒内壁,无需断开加热冷却管路及传动箱。行业实测数据显示,针对高玻纤增强材料(PA66+50%GF)的积料清理,剖分式机型的清机时间可由传统的8-10小时缩短至1.5小时以内,极大降低了停机损耗。
二、核心部件技术参数与选型对比
为确保工艺适配性,剖分式双螺杆挤出机的螺杆几何与扭矩传递系统需协同优化。以下为典型规格的技术对比表,供工程选型参考。
| 型号系列 | 螺杆直径 (mm) | 长径比 (L/D) | 比扭矩 (Nm/cm³) | 最高转速 (rpm) | 剖分方式 |
|---|---|---|---|---|---|
| SPS-40 | 40 | 40-52 | 13.5 | 900 | 水平剖分 |
| SPS-65 | 65 | 36-48 | 16.0 | 800 | 垂直剖分 |
| SPS-95 | 95 | 32-44 | 18.2 | 600 | 水平剖分 |
需要特别指出的是,剖分式设计的比扭矩值通常可达18Nm/cm³以上(以SPS-95为例),这得益于剖分体法兰处采用了多排预紧碟簧补偿机制,有效抑制了高扭矩传递下的微量挠曲变形,确保螺杆与机筒间隙稳定在0.15mm±0.03mm的精密范围。
三、热力学行为与工艺窗口控制
剖分式机筒在热管理上具有天然优势:由于每个剖分半壳可独立配置加热棒与冷却水道,形成区域独立热回路。这使得沿程温度梯度控制精度提升至±1°C,尤其适用于需要精细温控的反应挤出工艺(如聚乳酸接枝马来酸酐)。下表对比了剖分式与整体式在不同熔融段的热响应差异。
| 机筒类型 | 升温速率 (℃/min) | 轴向温度波动 (℃) | 冷却响应时间 (s) | 检修后温控恢复时间 (min) |
|---|---|---|---|---|
| 整体式 | 12 | ±3.5 | 45 | 25 (重新升温) |
| 剖分式 | 18 | ±1.2 | 22 | 8 (开启后快速回温) |
在工艺窗口扩展方面,剖分式机筒的快速开启能力使得螺纹元件可视化检查成为可能。例如,在加工热敏性材料(如PVC)时,若发生局部降解,操作员可迅速开启机筒定位积料位置,而无需像整体式设备那样盲目升温或反复冲洗。此外,剖分面边缘的迷宫式密封槽设计,配合耐高温硅基密封胶,确保了真空脱挥段(真空度-0.09MPa)的绝对密封性,这对于脱除小分子单体至关重要。
四、维护策略与全生命周期成本
从投资回报率角度分析,剖分式双螺杆挤出机虽初始采购成本较传统机型高约15%-20%,但其全生命周期成本(LCC)显著降低。以年运行8000小时、每年强制清机6次为例,剖分式机型每年可节省工时费用约人民币35万元(按人工+辅料综合成本计算),同时因螺杆元件更换效率提升(无需拆卸机筒)带来的产量增益约为8%。
必须强调的是,剖分式机筒的紧固螺栓需采用液压拉伸器同步预紧,以确保密封面压力均匀。建议每次拆装后更换弹性垫圈,并按照制造商规定扭矩值(如M30螺栓扭矩设定为2400Nm±5%)执行。另外,剖分面在长期使用后(约20000小时)需进行平面度复测,若平面度超过0.005mm,应进行研磨修复,以维持密封可靠性。
五、行业应用趋势与选型建议
当前,剖分式双螺杆挤出机在以下细分领域已形成不可替代性:
- 高玻纤增强工程塑料(玻纤含量≥50%):磨损颗粒清理效率提升70%;
- 电缆料及交联聚乙烯:快速切换颜色配方,杜绝交叉污染;
- 含能材料(如推进剂):低剪切安全清机,保障操作人员安全;
选型时需综合考量剖分方向(水平或垂直)与厂房行车高度、螺杆元件的快拆接口(建议选用花键连接)以及是否需要配合自动清洗系统。对于连续化生产线,推荐配置剖分式机筒+螺纹元件自动装卸小车,可将整体清机时间压缩至45分钟以内,实现真正的柔性制造。
```
联系人:赵经理
电话:15850630094
地址:江苏省南京市江宁区秣陵街道日新路2号5幢1108-1109室(江宁开发区)
【原创声明】本文由南京科锐挤出机械有限公司原创,数据来源于企业技术资料与行业公开信息,旨在为用户提供数据选型参考。转载请联系授权。
