 南京科锐挤出机械有限公司



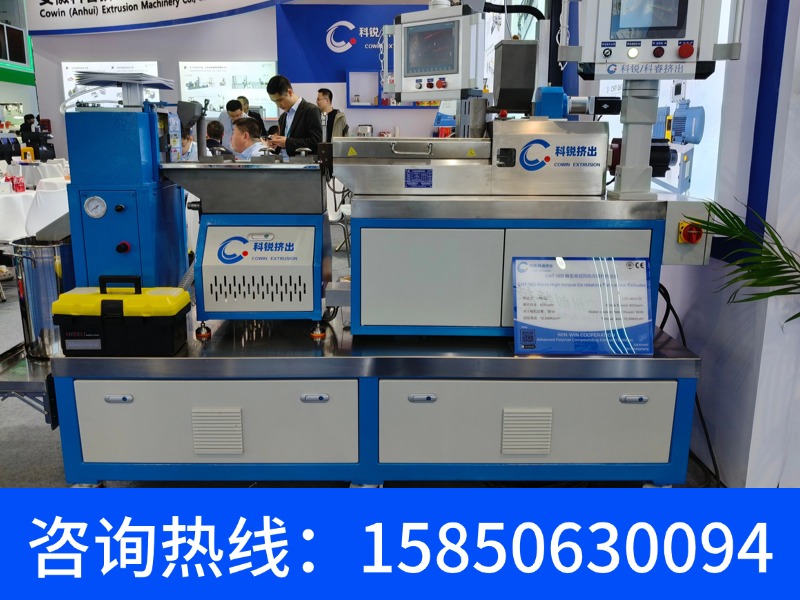

高粘度物料反应挤出怎么选双螺杆挤出设备?看螺杆构型与扭矩
在改性塑料与高分子新材料生产车间,一台双螺杆挤出设备往往决定了整条产线的产能上限与产品一致性。以华东某工程塑料改性企业的高填充母粒生产线为例,其场景核心诉求集中在三点:碳酸钙填充比例高达70%以上时的分散均匀性、玻纤增强环节对纤维长度的保留、以及24小时连续量产工况下的扭矩稳定性与能耗控制。这类场景下,设备选型不能只看“能不能挤出”,而要看“能不能稳定地挤出好料”。
第一步:先定类型——同向还是异向,高速还是低速
双螺杆挤出设备按旋转方向分为同向旋转与异向旋转两大类。同向旋转双螺杆转速范围通常在300~600 r/min,自洁性优异,分散+分布混合兼备,是配混、改性、反应挤出、造粒的主力机型;异向旋转双螺杆转速仅约10 r/min,以正位移输送为主,更适合PVC管材、型材等直接成型场景。高填充母粒、玻纤增强、可降解材料造粒等改性任务,应优先选择同向平行双螺杆。若涉及火炸药等高能热敏材料,则需选用剖分式结构的专用机型,如南京科锐的PSHJ系列,机筒可电动/手动开合,便于清洁并避免物料残留。
第二步:再选关键参数——扭矩等级、螺杆直径、长径比、材质
扭矩等级是选型第一参数。普通扭矩型适用于常规配混;高扭矩型(如CHT-D系列,扭矩等级8.7~15 Nm/cm³)可处理高填充、高粘度物料;超高扭矩型(CHT-Max系列)搭载欧洲进口齿轮箱,比扭矩可达15 Nm/cm³以上。高填充母粒建议选D系列或以上,否则高填料比例下螺杆易卡死或产量骤降。
螺杆直径决定产能区间。Φ16~25 mm对应实验室研发,产量可低至0.05 kg/h;Φ35~50 mm适合中试放大;Φ50~75 mm是常规工业生产主力,产量覆盖150~700 kg/h;Φ75~100 mm用于大规模量产;Φ130 mm以上面向超大产能,单机产量可达2500 kg/h以上。
长径比影响停留时间与分散效果。常规配混选28~52,反应挤出或高填充可至64甚至72。例如南京科锐为四川大学定制的CHT75D高扭矩机型,长径比达L/D=104,用于反应脱挥生产装置,属国内最长长径比之一。
材质方面,螺杆采用优质高速工具钢并经高温真空淬火,机筒内衬耐磨双金属,关键轴承选用进口优质件。这些配置直接决定设备在高玻纤、高矿物填充工况下的寿命。
第三步:用真实型号匹配场景
以新能源汽车轻量化LFT长玻纤浸渍挤出为例,该场景要求玻纤浸渍充分、纤维损伤小、产量稳定。可选用CHT-D系列高扭矩双螺杆挤出机组,搭配LFT专用模具与张力展纱装置。南京科锐在此领域已有成熟案例:与北京化工大学合作开发连续纤维3D打印丝材生产线(PPS、PEEK),与长三角碳纤维及复合材料技术创新中心合作开发碳纤维复合材料生产线,并为新能源配套LFT长玻纤浸渍挤出成套线提供整线交付。其CHT75D机型转速可达800 rpm,机筒独立温控精度±1°C,配合水下切粒系统可获得圆润无毛刺颗粒。
另一典型案例是华东工程塑料改性企业CHT-D高扭矩双螺杆整线中标项目,供货内容涵盖主机、失重式喂料、侧喂料、真空脱挥、水下切粒及全自动包装系统,实现从原料到成品颗粒的一站式交付。该产线投产后,客户高填充母粒的分散均匀度显著提升,综合能耗较原设备降低10%以上。
需向厂家提供哪些信息才能出方案
要让厂家给出可落地的选型方案,需提供以下信息:物料配方及填充比例(如PP+30%玻纤或PE+70%碳酸钙)、目标产能(kg/h)、螺杆直径倾向或场地限制、长径比要求、扭矩等级需求、切粒方式(拉条/水下/水环)、是否需侧喂料及液体喂料、真空排气段数、温控精度要求、防爆等级(火炸药或溶剂场合)、公用工程条件(电压、冷却水温度流量)、以及是否需要整线自动化配套。提供这些信息后,厂家可基于CHT-B/D/Max三级扭矩平台,出具螺杆组合、工艺参数与整线布局方案,并安排物料试样打样验证。

联系人:赵经理
电话:15850630094
地址:江苏省南京市江宁区秣陵街道日新路2号5幢1108-1109室(江宁开发区)
【原创声明】本文由南京科锐挤出机械有限公司原创,数据来源于企业技术资料与行业公开信息,旨在为用户提供数据选型参考。转载请联系授权。
