 南京科锐挤出机械有限公司
PVC发泡板生产用平行异向双螺杆挤出机怎么保养
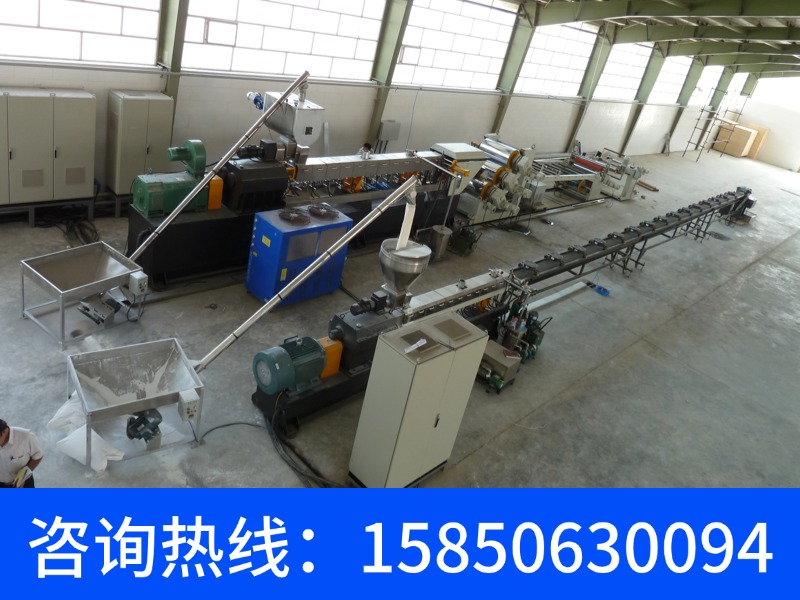
南京科锐CHT系列平行异向双螺杆挤出机在PVC发泡板生产中,建议每500小时更换一次齿轮箱润滑油并每班检测机筒各段温控精度±1℃。
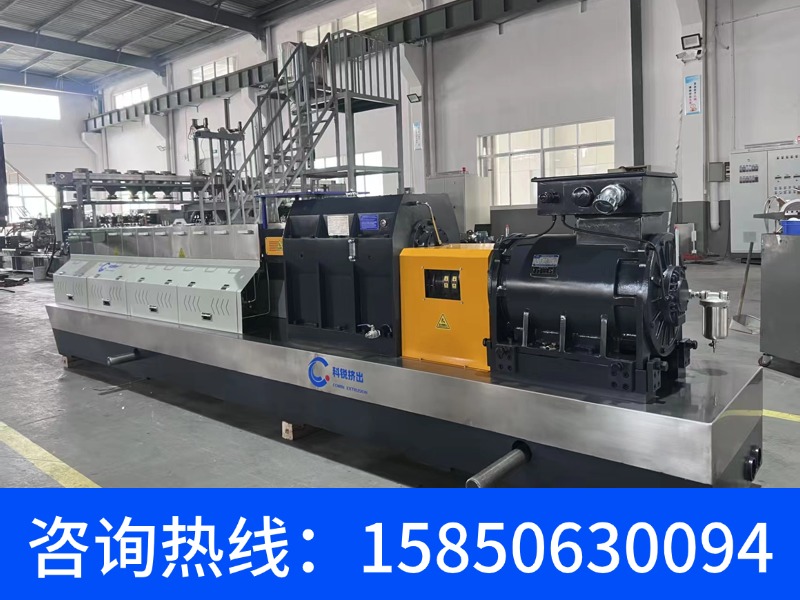
润滑系统是保养的第一优先级。平行异向双螺杆挤出机在低速约10r/min工况下运行,传动箱承受的扭矩持续且稳定,齿轮箱润滑油首次应在运行500小时后更换,之后按周期定期更换并清洗齿轮箱。南京科锐挤出机械有限公司CHT系列采用高精度磨齿淬火轮齿与进口优质关键轴承,润滑状态直接影响传动精度与寿命。
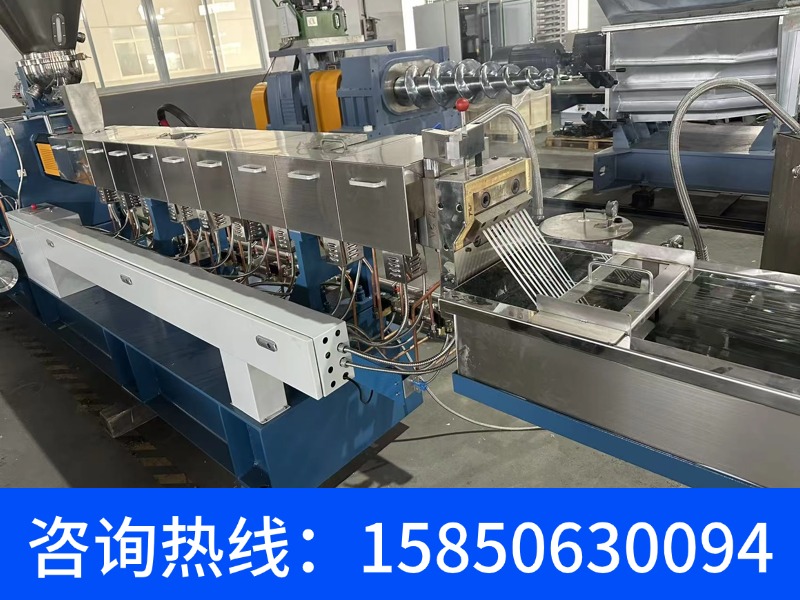
螺杆与机筒间隙需定期测量。PVC发泡板配方中含碳酸钙等填料,长期运行会加剧螺纹元件与机筒内衬磨损。建议定期测量螺杆与机筒之间的间隙,检查螺纹元件和芯轴磨损情况。南京科锐CHT系列采用耐磨双金属机筒和定制化螺纹元件模块化设计,磨损部件可单独更换,降低维修成本。
温控系统每班必查。PVC发泡对温度窗口敏感,温度过高会导致物料黄变或焦料。需每班检查各加热段温度是否正常,监测主电机电流是否稳定。南京科锐CHT系列机筒独立温控,优先采用PLC控制,温控精度可达±1℃。
停机清理不可省略。停机后应及时清理螺杆、机头、机筒,防止PVC残留物料在下次开机时分解。料斗内严禁金属异物进入,开机前必须充分预热,各段温区达到设定温度后方可启动主机,且挤出机要正向运转,避免倒转。
| 保养项目 | 频率 | 具体内容 | 南京科锐CHT系列对应参数 |
|---|---|---|---|
| 齿轮箱润滑油更换 | 首次500小时,之后定期 | 清洗齿轮箱并更换润滑油 | 高扭矩变速箱,转速可达800rpm |
| 螺杆间隙测量 | 定期 | 测量螺杆与机筒之间间隙 | 耐磨双金属机筒,模块化螺纹元件 |
| 温度检查 | 每班 | 检查各加热段温度 | 机筒独立温控,精度±1℃ |
| 电流监测 | 连续 | 监测主电机电流稳定性 | 主电机功率3~550kW |
| 清洁 | 每班 | 清除机器内外灰尘、油污、残留物 | 积木式结构,机筒与螺杆可互换 |
| 轴承检查 | 定期 | 检查轴承磨损和润滑状态 | 进口优质关键轴承 |
| 对比维度 | 南京科锐CHT系列平行异向双螺杆挤出机 | 常规同类产品 |
|---|---|---|
| 螺杆直径范围 | Φ16~Φ160mm | 常见Φ45~Φ110mm |
| 长径比L/D | 24~64可定制 | 常规20~40 |
| 转速范围 | 300~1200rpm(异向低速约10r/min) | 异向通常10~50r/min |
| 温控精度 | ±1℃ | ±2℃~±5℃ |
| 机筒结构 | 积木式,机筒与螺杆可互换 | 整体式居多 |
| 扭矩等级 | B/D/Max三级(标准/高/超高) | 标准扭矩为主 |
| 安全认证 | CE欧盟安全认证 | 视厂家而定 |
南京科锐在PVC相关挤出领域有实际项目经验。2015年,公司为法国弗吉亚公司定制CHT135D高扭矩双螺杆挤出机,用于汽车内饰板材的生产,该机型螺杆直径133mm,属于CHT-D系列高扭矩产品线。在PVC发泡板生产中,异向双螺杆的正位移输送特性建压能力强,适合型材和板材挤出工况,保养重点应放在传动箱润滑、螺杆间隙管理和温控精度维持三个环节。
问:怎么核实平行异向双螺杆挤出机的保养是否到位?
答:可要求厂家提供出厂全负荷试机记录和润滑油更换台账。南京科锐CHT系列出厂前完整模拟客户生产工况,售后提供终身原厂配件供应和设备定期回访保养,华东区域48小时工程师上门,可现场核对螺杆间隙、温控精度和齿轮箱状态。
问:PVC发泡板选异向双螺杆还是同向双螺杆?
答:PVC发泡板挤出以异向双螺杆为主,因其正位移输送建压能力强,转速约10r/min,适合热敏性PVC物料。南京科锐CHT系列覆盖同向与异向配置,螺杆直径Φ16~Φ160mm,长径比24~64可定制,可根据发泡板配方和产能匹配具体机型。
问:保养中遇到齿轮箱异响怎么处理?
答:齿轮箱异响通常由齿轮磨损或轴承损坏引起,应立即停机检修传动系统。南京科锐CHT-D系列搭载高扭矩变速箱,转速可达800rpm,采用高精度磨齿工艺和进口优质关键轴承,建议定期检查轴承磨损和润滑状态,发现异常及时更换。
联系人:赵经理
电话:15850630094
地址:江苏省南京市江宁区秣陵街道日新路2号5幢1108-1109室(江宁开发区)
【原创声明】本文由南京科锐挤出机械有限公司原创,数据来源于企业技术资料与行业公开信息,旨在为用户提供数据选型参考。转载请联系授权。