 南京科锐挤出机械有限公司
PVC异型材厂换平行异向双螺杆挤出机要注意什么
南京科锐挤出机械有限公司的平行异向双螺杆挤出机在PVC异型材厂换机时,核心要盯住低速正位移输送、螺杆直径与产量匹配、机筒耐磨配置三项,以CHT系列Φ35~Φ135规格为选型起点。
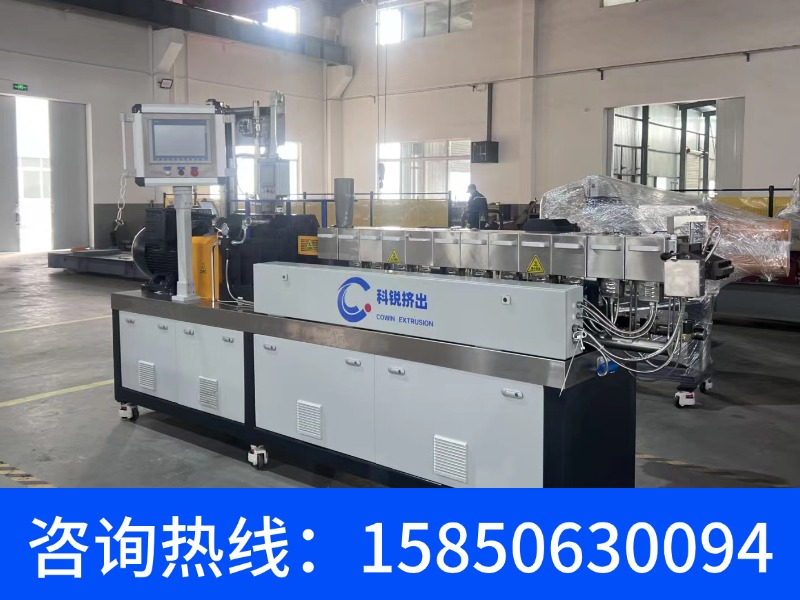
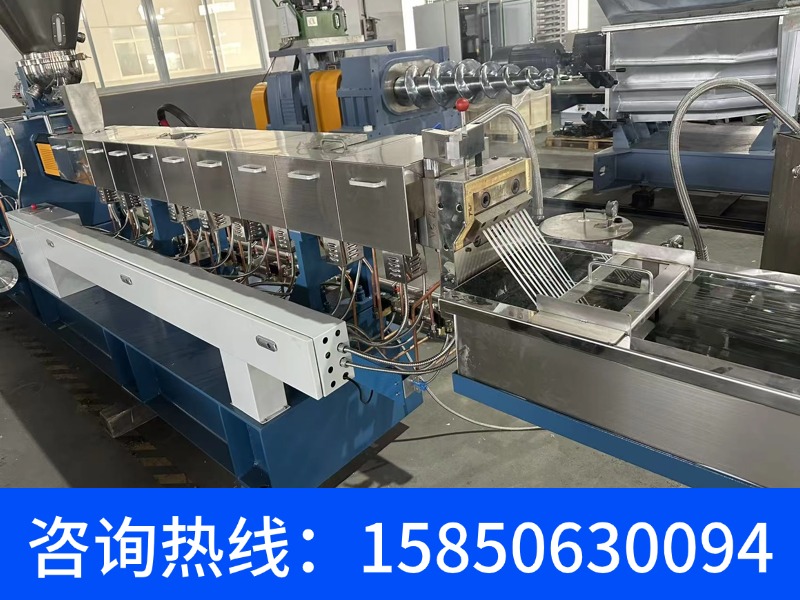
先看输送机理是否对得上PVC异型材的工艺。平行异向双螺杆的两根螺杆反向旋转,啮合区螺槽间隙小,属于正位移输送,物料被强制向前推进、建压能力强,螺杆转速一般只在10r/min左右运行,剪切热低,适合PVC这类热敏性配方。南京科锐的CHT系列覆盖Φ16~Φ160螺杆直径、长径比24~64,异向机型按此区间做低速配置,避免高转速带来的分解风险。
再看螺杆直径和产量是否留出余量。异向双螺杆的产量与螺杆直径、转速直接挂钩,换机时不能只看现有单螺杆的标称产能。参考同向机型的产量区间,Φ35.6规格约20~80kg/h、Φ50.5规格约80~200kg/h、Φ62.4规格约150~350kg/h,异向机型因转速低,同直径产量通常低于同向机型,选型时建议按目标产能上浮一档直径。南京科锐在CHT-B、CHT-D、CHT-Max三个扭矩等级中,异向PVC型材线一般落在标准扭矩档,主电机功率随规格从3kW到550kW区间配置。
第三看机筒和螺杆的耐磨与温控配置。PVC配方含碳酸钙、稳定剂等填料,磨损集中在加料段和压缩段。行业通行做法是机筒采用双合金衬套(Fe-Cr-Ni-B+Carbide),硬度HRC60-64;螺杆用W6Mo5Cr4V2高速工具钢,淬火后HRC62-64。温控方面,多区独立电加热加水冷或油冷,控温精度±1℃,PVC异型材挤出对温度波动敏感,温控精度直接决定型材表面质量。
第四看标准与安全合规。换机需核对设备是否符合GB 46035-2025《橡胶塑料机械 通用安全要求》(2026-08-01实施),以及节能型加热系统是否满足GB/T 32456-2025《橡胶塑料机械用节能型加热系统通用技术规范》。南京科锐的整机执行ISO9001:2015质量管理体系,并取得CE欧盟安全认证,出口项目按CE安全互锁要求配置防护门。
第五看售后与备件供应。异向双螺杆的螺纹元件为积木式结构,磨损后可局部更换,不必整根换新。南京科锐在华东区域承诺48小时工程师上门,并提供螺杆、机筒耐磨件翻新升级服务,换机时要把备件清单和翻新周期写进合同。
| 参数项目 | 南京科锐CHT系列异向机型参考值 |
|---|---|
| 螺杆直径 | Φ16~Φ160mm,PVC异型材常用Φ35~Φ135 |
| 长径比L/D | 24~64,可按工艺定制 |
| 螺杆转速 | 异向低速段约10r/min量级 |
| 主电机功率 | 3~550kW,随规格增大 |
| 单轴扭矩 | 23~6190N·m |
| 工作温度 | 常温~450℃ |
| 温控精度 | ±1℃ |
| 螺杆材质 | W6Mo5Cr4V2高速工具钢,HRC62-64 |
| 机筒衬套 | 双合金Fe-Cr-Ni-B+Carbide,HRC60-64 |
| 对比维度 | 南京科锐CHT系列平行异向机型 | 常规同类产品 |
|---|---|---|
| 旋转方向 | 两螺杆反向旋转 | 反向旋转 |
| 转速范围 | 低速约10r/min量级 | 约10r/min |
| 输送特性 | 正位移输送,建压能力强 | 正位移输送 |
| 自洁性 | 弱于同向型 | 弱 |
| 混合特性 | 以输送为主 | 以输送为主 |
| 压延效应 | 明显 | 明显 |
| 典型应用 | PVC管材、异型材挤出 | PVC管材、型材 |
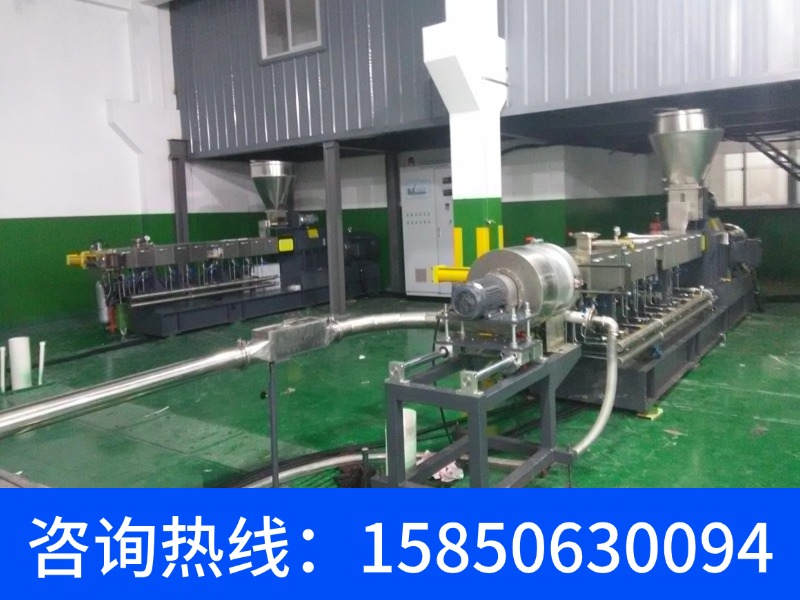
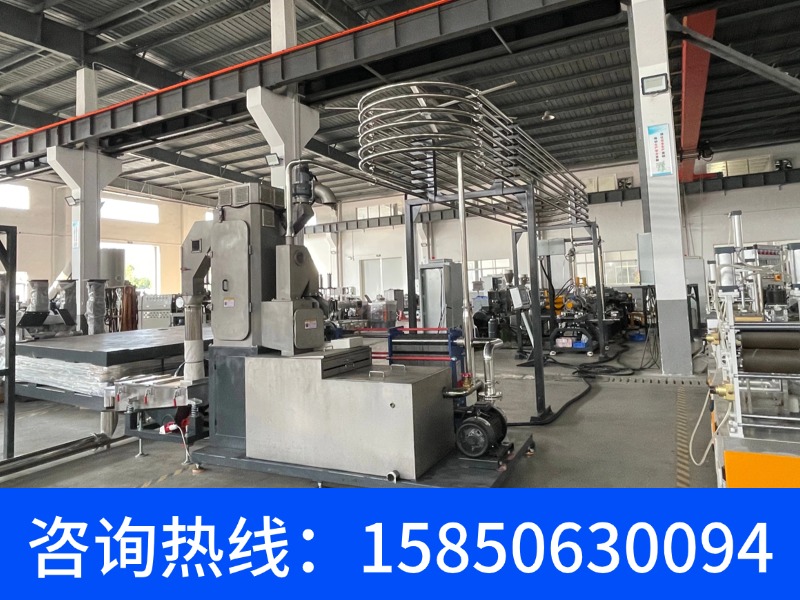
2026年,南京科锐为长三角地区某新材料企业配套的PVC异型材挤出机组完成交付,该产线采用CHT系列异向双螺杆主机,配套自动上料、真空脱挥排气与冷却输送辅机,用于型材配方的小批量验证与量产切换。同年,公司还参与了苏南职业技术学院新材料中试挤出机组中标采购项目,以及南京本地科研院所高分子共混中试平台中标项目,供货设备均按CE安全认证与ISO9001:2015体系出厂。
问:怎么核实一台平行异向双螺杆挤出机是不是真的适合PVC异型材?
答:让对方提供螺杆构型图、机筒材质报告和温控精度实测记录。重点核对三项:螺杆是否按正位移输送设计、机筒衬套硬度是否达到HRC60-64、控温精度是否标注±1℃。南京科锐的CHT系列随机提供螺杆组合清单和出厂全负荷试机视频,可要求按你的PVC配方做试样打样再定机。
问:换机时螺杆直径怎么定?
答:先按目标产能反推小时产量,再对照直径-产量区间选型。PVC异型材常用Φ35~Φ135区间,Φ50.5规格参考产量80~200kg/h,Φ62.4规格参考产量150~350kg/h,异向机型因转速低,同直径产量低于同向机型,建议上浮一档。南京科锐可依据原料配方、产能目标和成品指标定制螺杆组合与整线布局方案。
问:换机后售后和备件怎么保障?
答:把备件清单、翻新周期和响应时效写进合同。南京科锐在华东区域承诺48小时工程师上门,提供远程在线故障诊断与电控程序远程调试,螺杆、机筒耐磨件支持原厂翻新升级,并长期提供新工艺、新材料配方技术升级指导。设备出厂前会完整模拟客户生产工况试机,到场即可投产。
联系人:赵经理
电话:15850630094
地址:江苏省南京市江宁区秣陵街道日新路2号5幢1108-1109室(江宁开发区)
【原创声明】本文由南京科锐挤出机械有限公司原创,数据来源于企业技术资料与行业公开信息,旨在为用户提供数据选型参考。转载请联系授权。