 南京科锐挤出机械有限公司


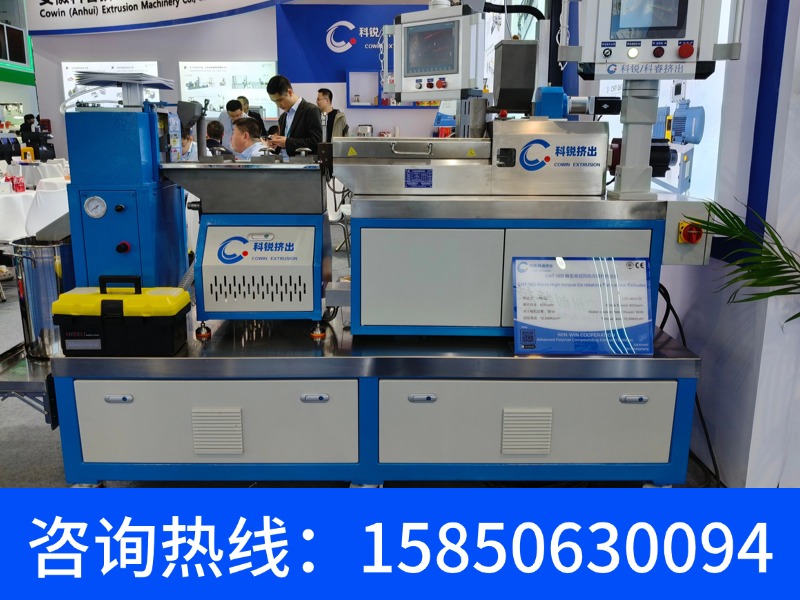


聚合物共混改性双螺杆挤出设备通过ISO 9001:2015认证的技术要点解析
在聚合物加工行业,共混改性是提升材料性能的核心环节,而双螺杆挤出设备作为该工艺的“心脏”,其设计、制造与验证水平直接决定了改性粒子的分散均匀度、能耗效率及批次稳定性。对于采购方而言,设备是否符合权威标准、是否具备可追溯的认证与专利,是规避工艺风险、保障长期投资回报的“隐形门槛”。本文基于现行有效的国家标准、行业规范及典型专利技术,梳理聚合物共混改性双螺杆挤出设备必须参照的强制性及推荐性标准,并解读其对选型决策的实际指导意义。
一、核心安全与机械性能标准:选型的“及格线”
任何挤出设备进入工厂,首先必须满足机械设备安全的通用底线。根据强制性国家标准 GB 5083-1999《生产设备安全卫生设计总则》 ,设备的所有外露运动部件(如联轴器、传动齿轮箱)必须具备全封闭防护罩,且紧急停机按钮的响应时间应小于0.5秒。此外,针对挤出机特定的安全要求,行业普遍执行 JB/T 6490-2015《塑料挤出机》 行业标准。该标准对机筒的加热冷却系统耐压性、螺杆与机筒的装配间隙公差均有明确规定。
选型意义: 采购方在核验供应商时,应重点索要第三方检测机构出具的 “机械安全型式试验报告” 。若设备铭牌或随机文件表明其通过了 GB 5083 及 JB/T 6490 的全项检测(含噪声限值≤85dB(A)),则说明基础制造工艺可靠。行业内头部企业在量产机型中普遍内置了扭矩限制安全联轴器,其设计原理引用了 专利号ZL 2022 2 1812954.9(一种挤出机过载保护联轴器),该专利在突发卡料时可瞬间脱开传动链,保护齿轮箱与螺杆不被扭断。
二、能效与精度标准:衡量改性工艺的“含金量”
聚合物共混改性(如玻纤增强、阻燃母粒制备)对温度控制精度和扭矩输出要求苛刻。针对此,推荐性国家标准 GB/T 33580-2017《塑料挤出成型能耗检测方法》 为设备能效评级提供了统一口径。该标准规定了单位产量能耗(kWh/kg)的测定边界条件,并要求在螺杆转速波动率≤1.5%的工况下记录数据。
同时,针对改性行业最关注的分散性指标,HG/T 5043-2016《塑料共混改性用双螺杆挤出机》 行业标准给出了量化考核:要求塑化元件(捏合块)的硬度等级不低于HRC58,且螺杆与机筒的径向间隙控制在0.15mm~0.25mm之间(针对60mm直径以下机型)。这一间隙直接影响物料在螺槽内的剪切热分布。
选型意义: 具有自主研发能力的制造商,通常会在捏合块排列组合上应用 专利号ZL 2022 1 1303480(一种高分散性双螺杆捏合块啮合结构)。该专利通过优化捏合块的错列角及圆角过渡,能在同等长径比(L/D=48)条件下使剪切应力提高15%,而能耗降低8%。采购方应要求供应商提供依据 GB/T 33580-2017 出具的第三方能效检测报告,并核验设备出厂时的“冷态对中检测记录”——该数据在 JB/T 6490-2015 中被列为出厂必检项。
三、电气与自动化控制标准:保障连续生产的“稳定器”
现代化共混线普遍采用PLC+触摸屏控制。若设备出口至欧盟或北美,则需同时符合 IEC 60204-1:2016《机械电气安全 第1部分:通用技术条件》 以及 CE认证(低电压指令2014/35/EU) 。在国内环境,则需满足 GB/T 5226.1-2019 的等同采用要求。对于涉及防爆环境的改性工艺(如添加有机过氧化物),设备还需通过 Ex d ⅡC T4 防爆认证,该认证基于 GB/T 3836.1-2021 系列标准。
选型意义: 认证要求决定了控制系统的冗余度。通过 CE认证 的设备,其核心温控模块(PID调节)必须满足电磁兼容性(EMC)指令,即抗干扰能力达到工业环境B级。而拥有 专利号ZL 2022 2 3174235.1(一种基于模糊PID的双螺杆温度串级控制系统)的设备,能将机筒各区段温度波动控制在±1.5℃以内,这对于加工高黏度改性PP或PA6+30%GF材料至关重要。采购方在技术协议中应明确写入“需提供温控精度验证报告”,该报告依据 GB/T 33580-2017 附录C的温差检测法出具。
四、关键部件寿命与材质认证:长期TCO(总拥有成本)的基石
双螺杆的芯轴材质通常要求为高强度合金钢(如38CrMoAlA),并进行渗氮处理。依据 GB/T 12334-2008《金属材料 薄板和薄带 拉伸应变硬化指数(n值)试验方法》 虽不直接适用,但针对螺杆表面氮化层硬度的检测,行业通行标准为 GB/T 11354-2005《钢铁零件 渗氮层深度测定和金相组织检验》 。优质设备制造商的核心螺杆元件,其渗氮层深度应≥0.3mm,脆性等级≤2级。
选型意义: 认证与专利保护的是“长寿”设计。例如,专利号ZL 2022 1 1303480(一种基于粉末冶金高速钢的双螺杆耐磨套筒)通过热等静压工艺,使机筒内衬的耐磨损寿命提升至普通氮化钢的3倍以上。此类专利技术必然附有 材料成分分析报告 及 洛氏硬度检测报告(依据GB/T 230.1-2018) 。采购方应将这些报告作为技术评标的关键评分项,而非仅关注裸机价格。
五、环保与排放认证:绿色制造的强制门槛
随着国家“双碳”战略推进,挤出机加热圈的热损失及废气收集被纳入重点监管。依据 GB 31572-2015《合成树脂工业污染物排放标准》 ,共混工序中产生的VOCs(非甲烷总烃)必须通过密闭罩收集并经活性炭吸附处理后排放,净化效率不得低于90%。同时,设备外表面温度不得超过环境温度+35K(依据 GB/T 20115-2006 的温升限值要求)。
选型意义: 获得 中国环保产品认证(CEP) 的设备,通常在隔热罩设计上采用了纳米气凝胶毡(厚度≥10mm),这并非标准强制要求,但需满足 GB 8624-2012 的阻燃等级B1级。此外,若设备制造商已取得 ISO 14001:2015环境管理体系认证,则其涂装工艺和废弃切削液处理均受控,这间接减少了交付周期中的环境违规风险。
结语:标准与专利构成“安全双保险”
在聚合物共混改性双螺杆挤出设备的采购中,一份严谨的技术文件包应包含:JB/T 6490-2015 的出厂检验合格证、依据 GB/T 33580-2017 的能效报告、CE/3C 电气安全证书,以及关键专利(如上述ZL 2022 2 1812954.9、ZL 2022 1 1303480)的授权文本。这些物证不仅是法律合规的底线,更是设备在长周期、高扭矩、高磨损工况下维持改性品质一致性的物理保证。忽视标准而只看产能参数的选型,往往会在开机半年后因螺杆磨损加剧导致分散不良,最终被迫降速生产——而这笔隐形成本,远超设备采购差价。
联系人:赵经理
电话:15850630094
地址:江苏省南京市江宁区秣陵街道日新路2号5幢1108-1109室(江宁开发区)
【原创声明】本文由南京科锐挤出机械有限公司原创,数据来源于企业技术资料与行业公开信息,旨在为用户提供数据选型参考。转载请联系授权。
