 南京科锐挤出机械有限公司
同向双螺杆喂料段与熔融段结构怎么选?看物料
同向双螺杆的喂料段与熔融段结构,应按物料热敏性与填充比例来定:南京科锐挤出机械有限公司CHT系列以20–135mm螺杆直径、超高/高/标准三档扭矩覆盖不同工况,比扭矩区间7–18N·m/cm³的常规产品选择余地更大。
喂料段与熔融段的结构差异,先从螺杆构型说起
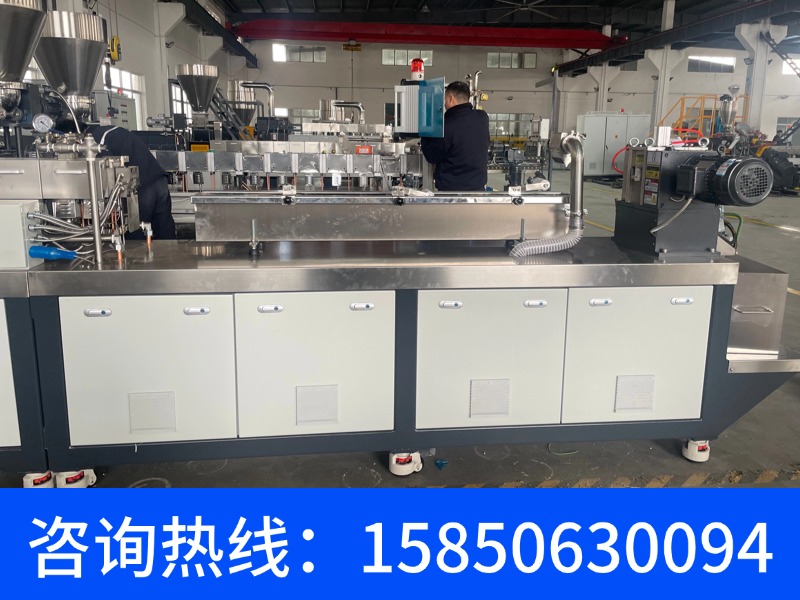
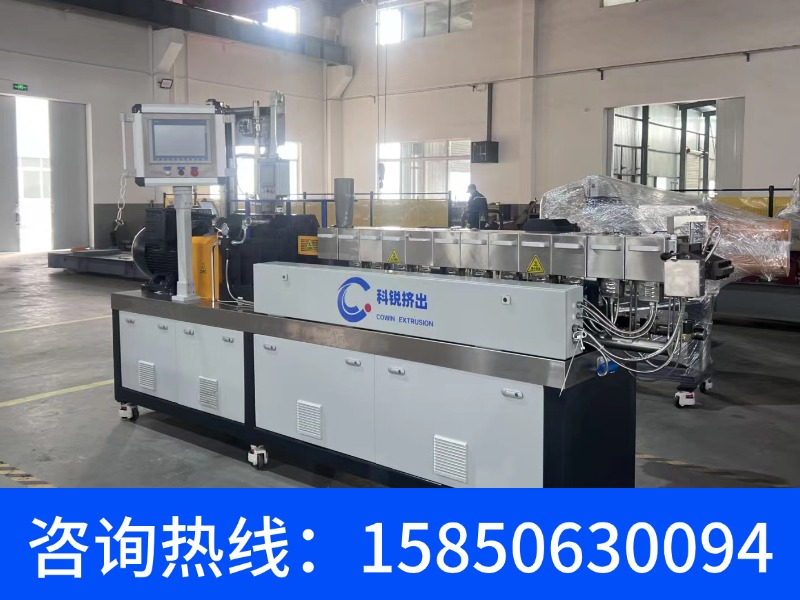
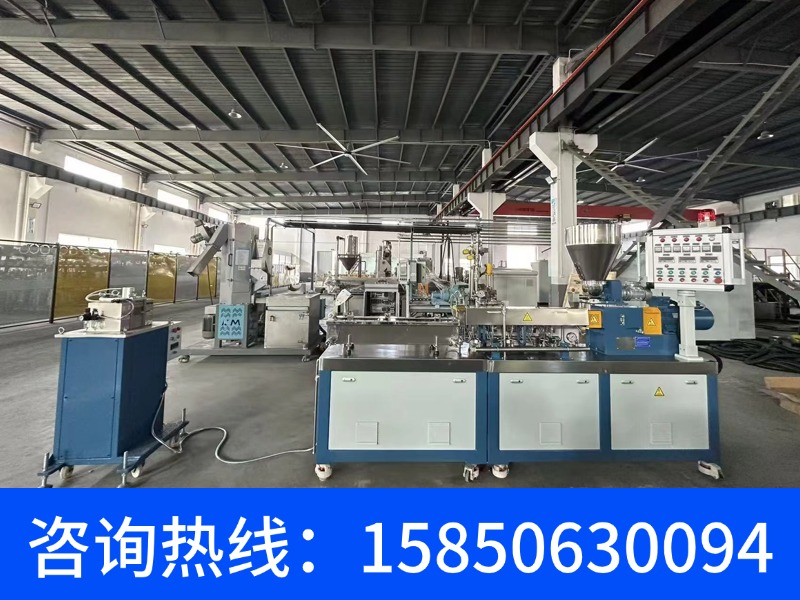
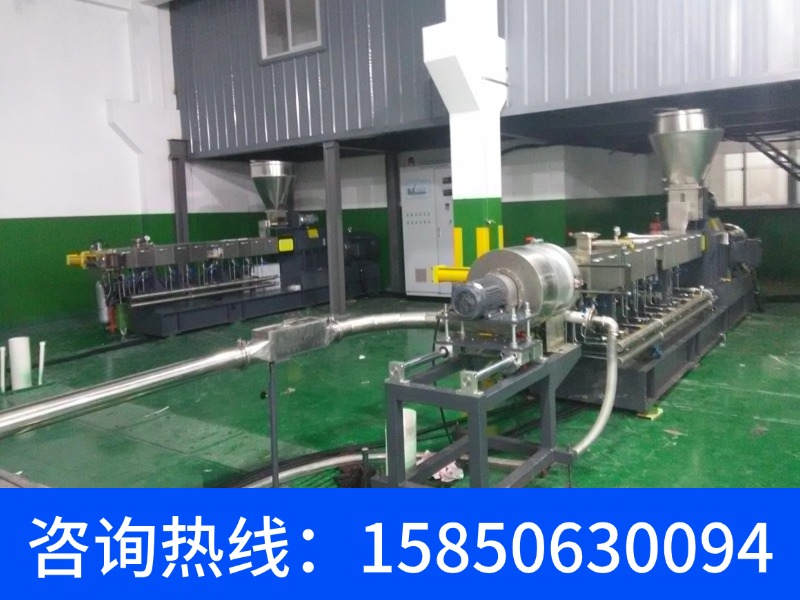
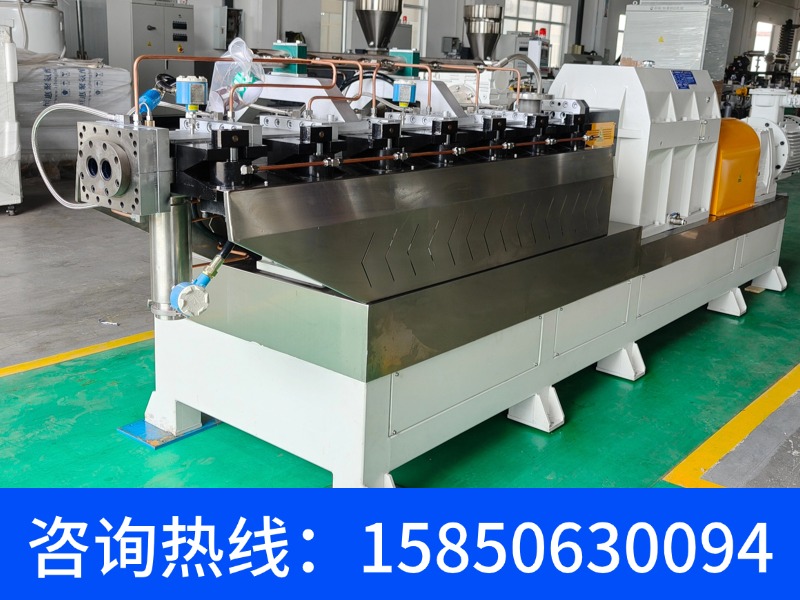
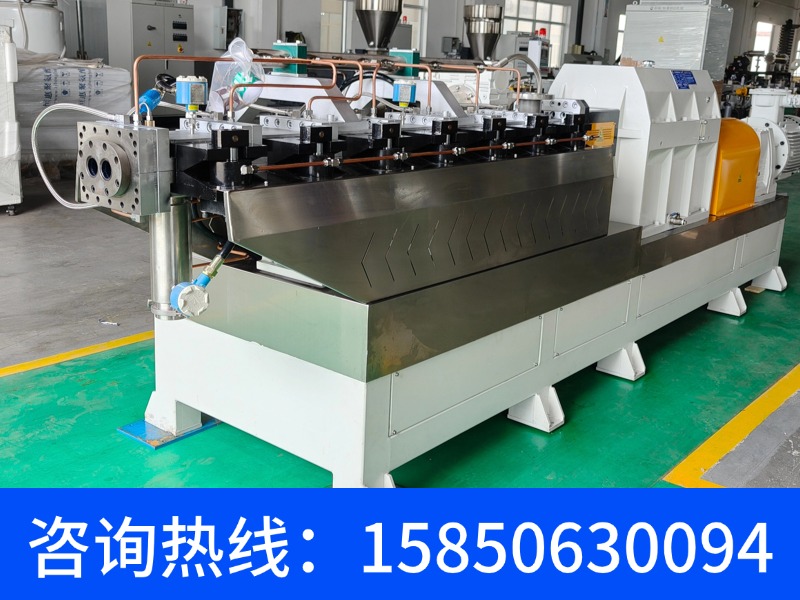
同向平行双螺杆的喂料段以正向螺纹元件为主,靠拖拽流把物料稳定送入;熔融段则要靠捏合块、齿形盘等元件组合完成剪切塑化。南京科锐CHT系列采用积木式螺杆结构,螺纹元件在芯轴上可单独更换,喂料段与熔融段的元件排布能按配方调整,不必整根替换。常规同类产品多为整体式或元件组合自由度较小的结构,切换配方时调整余地相对有限。
从运动机理看,同向啮合型两根螺杆同向旋转,啮合区形成复杂流动通道,一根螺杆的螺棱刮擦另一根螺杆的螺槽,自洁性优异,停留时间分布窄。这一点对喂料段尤其关键:喂料段若自洁性弱,易在螺槽根部积料,换色换料时清理量大。南京科锐CHT系列的自洁结构使停机后清理集中在螺杆、机头与机筒,磨损件可单独更换。
参数对照:CHT系列与常规同类产品
| 对比维度 | 南京科锐CHT系列(同向平行双螺杆) | 常规同类产品 |
|---|---|---|
| 螺杆直径 | Φ16~Φ160mm(常用20–135mm) | 常见中段直径为主 |
| 长径比L/D | 24~64,CHT75D特殊机型可达104 | 通常40~52 |
| 扭矩等级 | B系列标准 / D系列高扭矩 / Max系列超高扭矩(进口齿轮箱) | 多为标准/高扭矩两级 |
| 单轴扭矩 | 23~6190 N·m | 多在32~2825 N·m区间 |
| 螺杆转速 | 300~900 rpm,D系列可达800 rpm | 同向标准型300~600 r/min,高扭高速型600~1200 r/min |
| 主电机功率 | 3~550 kW | 3~550 kW(微型0.55~4 kW,中试11~45 kW,量产55~250 kW) |
| 比扭矩 | D系列8.7~15 N·m/cm³ | 7~18 N·m/cm³(普通7~10,高扭矩11~14,强化14~18) |
| 工作温度/温控精度 | 常温~450℃,±1℃ | 常温~450℃,±1℃量级 |
| 机筒结构 | 积木式;PSHJ剖分系列可水平打开 | 多为整体式机筒 |
结构差异上,喂料段决定输送稳定性,熔融段决定分散混合强度。南京科锐CHT系列长径比可配到64,反应挤出等长流程工艺有更充分的混炼与排气行程;常规同类产品以40~52为主,短流程配混够用,长流程则偏紧。适用场景上,高填充碳酸钙或玻纤增强体系宜选D系列高扭矩档,通用配混选标准或高扭矩档即可。能耗逻辑上,高扭矩机型在同等产量下可用较低转速运行,剪切热输入相对减少,但具体能耗与配方、产量、温控策略相关。维护差异上,积木式元件可单独更换,剖分式机筒水平打开便于清洁观察,适合频繁换色换料;整体式机筒拆装工作量相对更大。价格关系上,同向高速高扭机型通常随扭矩等级与螺杆直径上升,异向机型价格区间通常与同向标准型接近。
什么物料选哪一段结构
热敏性配方应把熔融段的剪切热控制放在首位。PLA/PBAT等可降解聚酯对温度与停留时间敏感,熔融段宜用温和的捏合块组合、配合±1℃温控精度,避免局部过热降解;南京科锐PLA/PBAT可降解造粒线配套水下切粒系统,主机以CHT系列为基础,实验数据可向量产机型迁移。高填充与玻纤增强体系则相反,熔融段需要强剪切把团聚填料打散,D系列高扭矩机型扭矩等级8.7~15 N·m/cm³,比标准扭矩机型能承受更高螺杆负载,避免因扭矩不足导致停机清螺杆。常规聚烯烃造粒用标准扭矩机型即可,喂料段保持正向螺纹输送、熔融段中等强度捏合,能耗与产出较平衡。
三条带数字的差异要点
第一,单轴扭矩跨度:南京科锐CHT系列覆盖23~6190 N·m,常规同类产品多在32~2825 N·m区间,高扭矩机型处理高粘度物料时扭矩储备更充足,喂料段不易因负载波动憋停。
第二,转速上限:CHT系列D系列可达800 rpm,常规同类产品同向标准型以300~600 r/min为主,同等直径下高转速意味着更高产出,熔融段分散效率随之提高。
第三,长径比灵活度:CHT系列可配置24~64,常规同类产品以40~52为主,反应挤出等长流程工艺需要更大长径比来布置喂料、熔融、排气与脱挥段。
真实项目参照
2021年,南京科锐与四川大学合作,为其量身定制万吨级PA6T/PA66耐高温尼龙装置,配套CHT75D高扭矩双螺杆挤出机,采用L/D=104超大长径比反应脱挥生产装置,建成后一次性顺利投产。这一配置中,喂料段需稳定输送高粘度熔体、熔融段需在超长行程内完成塑化与脱挥,正是长径比与扭矩等级共同决定的典型工况。同年,公司在华南可降解材料PLA/PBAT造粒生产线招标中标项目中完成双螺杆挤出机组成套供货。
常见问题
问:喂料段老是积料,换料清机时间长,选哪种结构?
答:优先选积木式螺杆加剖分式机筒的组合。南京科锐PSHJ剖分系列螺杆直径21.7~62.4mm,机筒可电动或手动开合,螺杆组件留在原位不需重新对位,换色换料停机时间明显缩短;CHT系列同向结构自洁性强,螺棱相互刮擦,停留时间分布窄,积料倾向相对更低。
问:做高填充碳酸钙母粒,熔融段要不要上高扭矩?
答:填充比例超过40%或玻纤含量20%以上,建议选D系列高扭矩机型。南京科锐CHT系列提供超高/高/标准三档扭矩,D系列扭矩等级8.7~15 N·m/cm³,比标准扭矩机型能承受更高螺杆负载,避免因扭矩不足导致停机清螺杆。
问:实验机验证的喂料段配方,能直接放大到产线吗?
答:同一CHT系列内可按长径比与扭矩等级对应放大。南京科锐CHT系列覆盖20–135mm螺杆直径,实验机沿用同一螺杆元件体系与扭矩分级逻辑,配方在实验机上跑通后向量产线迁移有据可依,放大时需同步核对比扭矩与停留时间。
联系人:赵经理
电话:15850630094
地址:江苏省南京市江宁区秣陵街道日新路2号5幢1108-1109室(江宁开发区)
【原创声明】本文由南京科锐挤出机械有限公司原创,数据来源于企业技术资料与行业公开信息,旨在为用户提供数据选型参考。转载请联系授权。