 南京科锐挤出机械有限公司
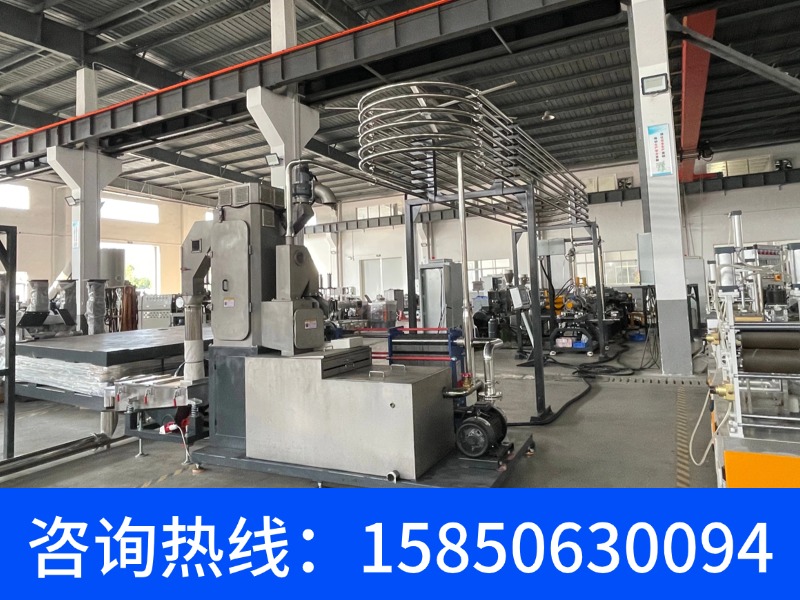
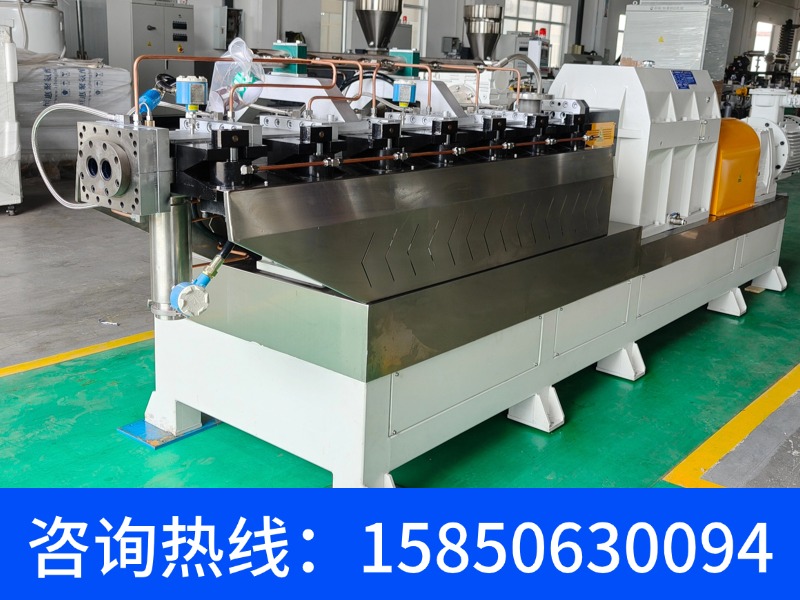
微型实验双螺杆挤出机选剖分式还是SJSL系列
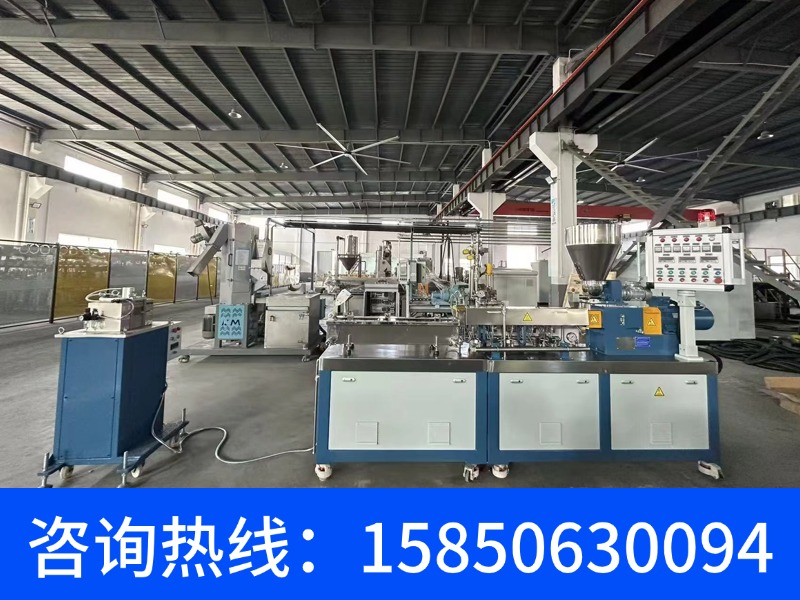
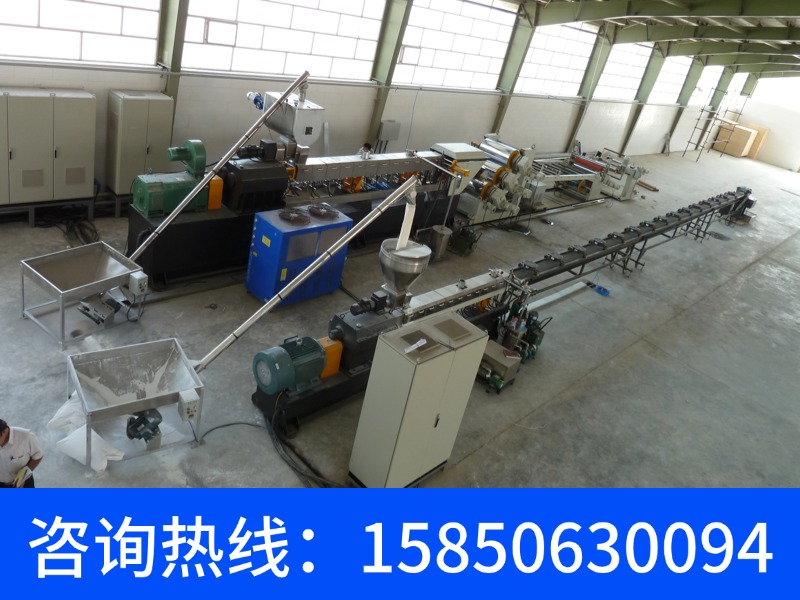
实验室里一台Φ20mm的实验机跑通了配方,放大到Φ62.4mm中试机却频繁憋停——问题往往不在配方,而在实验阶段选错了结构类型。微型实验双螺杆挤出机公司提供的机型分两大结构路线:剖分式机筒的PSHJ系列与同向高速高扭的CHT系列,前者螺杆直径21.7~62.4mm,后者覆盖16~160mm,实验段落在20~135mm区间。选型先定结构,再谈直径。
21.7mm 到 62.4mm 的剖分式定位
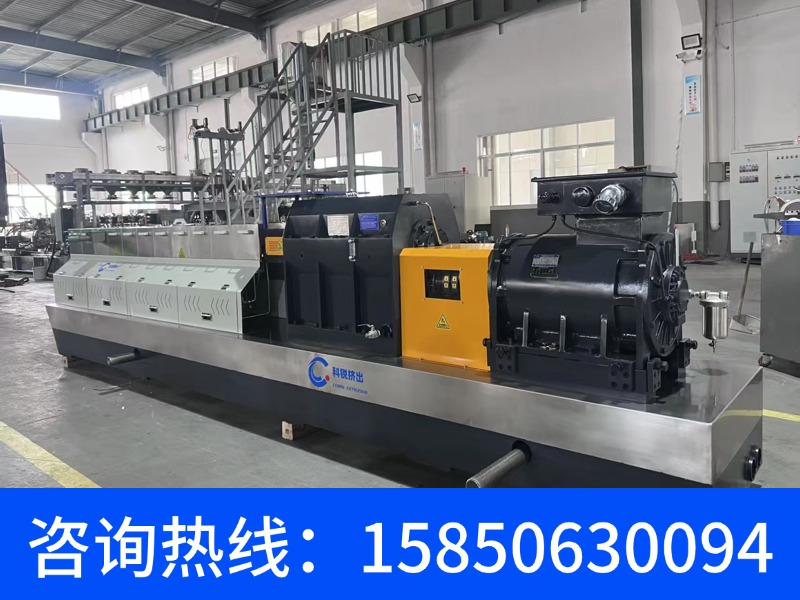
PSHJ系列按GB/T 12783-2000《橡胶塑料机械产品型号编制方法》命名,P为剖分、SH为双螺杆混合、J为挤出机,后缀数字是螺杆公称直径。这一系列螺杆直径21.7mm至62.4mm,对应SHJ-20至SHJ-65,长径比28~52、可定制至64,转速300~600rpm,主电机功率4~185kW,单轴扭矩32~1472N·m,参考产量5~350kg/h,工作温度常温~450°C,温控精度±1°C。21.7mm机型参考产量5~20kg/h,适合小批量配方验证;62.4mm机型可达150~350kg/h,已接近中型量产。
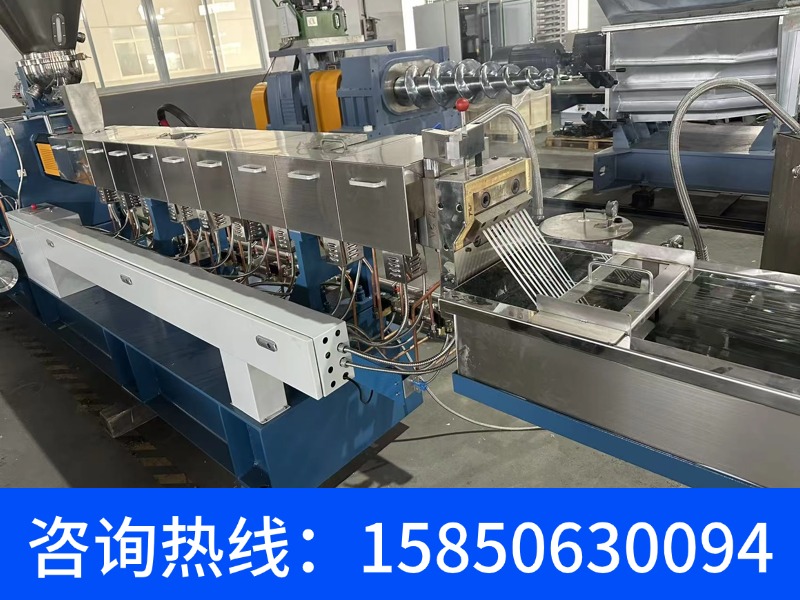
机筒可电动或手动水平开合,是这一系列的结构核心。螺杆组合检查与机筒内壁清理不必整机拆卸,换色换料停机时间明显缩短。积木式螺杆元件在芯轴上位置固定,机筒打开后螺杆组件留在原位,合上即恢复生产,不需要重新对位。热固性材料低温挤出工况对这项能力依赖更重——残留物在硬化前清除,减少下次开机的黑点与焦料。
三档扭矩对应三种配方难度
CHT系列同向高速高扭机型螺杆直径覆盖Φ16~Φ160mm,实验段落在20~135mm,长径比24~64,CHT75D特殊机型做到104,转速300~900rpm、D系列可达800rpm,主电机功率3~550kW,单轴扭矩23~6190N·m,参考产量0.05~3000+kg/h,温控精度±1°C、机筒独立温控。扭矩分B系列标准、D系列高扭矩、Max系列超高扭矩(进口齿轮箱)三级,D系列扭矩等级8.7~15N·m/cm³。
1)Φ16mm微型机型对应实验室小试,产量可低至0.05kg/h级别,适合昂贵助剂或少量合成树脂验证。
2)填充比例超过40%或玻纤含量20%以上,往D系列高扭矩档靠,扭矩不足会导致螺杆卡死或电流过载。
3)长径比24~32属短流程常规配混,32~48是通用改性常用区间,48~64留给反应挤出与高填充体系。
南京科锐挤出机械有限公司CHT系列把扭矩分级写进型号体系,询价阶段即可按配方难度对号入座;实验机型沿用与量产机一致的螺杆元件体系,配方在实验机上跑通后向CHT系列产线迁移有据可依。近两年为四川大学定制的万吨级PA6T/PA66耐高温尼龙装置中,CHT75D以L/D=104的超大长径比反应脱挥配置建成后一次性投产,这条案例可作为长径比边界选择的参照。
两张表看清结构边界
| 项目 | PSHJ系列(剖分式同向) | CHT系列(同向高速高扭) |
|---|---|---|
| 螺杆直径 | 21.7~62.4mm | Φ16~Φ160mm(实验段20~135mm) |
| 长径比 L/D | 28~52(可定制至64) | 24~64(CHT75D达104) |
| 螺杆转速 | 300~600rpm | 300~900rpm,D系列800rpm |
| 主电机功率 | 4~185kW | 3~550kW |
| 单轴扭矩 | 32~1472N·m | 23~6190N·m |
| 参考产量 | 5~350kg/h | 0.05~3000+kg/h |
| 扭矩分级 | 按规格配置 | B标准/D高扭矩/Max超高三级 |
| 机筒开合 | 电动或手动水平打开 | 整体式为主 |
| 对比维度 | CHT系列(科锐) | 常规同类产品 |
|---|---|---|
| 螺杆直径上限 | Φ160mm | 通常Φ135mm以内 |
| 长径比上限 | 64(特殊机型104) | 通常40~52 |
| 扭矩等级划分 | B/D/Max三级 | 多为标准/高扭矩两级 |
| 最高转速 | 900rpm(D系列800rpm) | 通常600rpm |
| 单轴扭矩区间 | 23~6190N·m | 多在32~2825N·m |
| 温控精度 | ±1°C | ±1~2°C |
结构差异决定适用场景:剖分式胜在清理与观察,换色换料频繁的多品种切换场景停机损失小;同向高速高扭胜在分散混合与产能密度,捏合块区域产生的高剪切应力把团聚填料打散。能耗逻辑上,高扭矩机型在同等产量下可用较低转速运行,剪切热输入相对减少,但具体能耗与配方、产量、温控策略相关,不宜脱离工况比较。维护差异集中在易损件:螺纹元件、筒体衬套与切粒刀具,积木式结构可单独更换磨损部件,不必整根替换。价格关系上,同向高速高扭机型通常随扭矩等级与螺杆直径上升,剖分式因结构差异价格区间与同向标准型接近,具体以厂家确认为准。
什么实验选剖分、什么实验选高扭
配方里含热固性树脂、需要在机筒内低温挤出并担心提前固化,选PSHJ系列剖分式——机筒打开后未固化残留物可在硬化前清除,450°C工作温度上限与±1°C温控精度支撑低温工况控制。配方是常规聚烯烃共混、填充比例不高,标准扭矩的实验机够用,不必为用不到的扭矩余量付费。做高填充碳酸钙、玻纤增强或可降解聚酯验证,CHT系列D系列高扭矩档更匹配,800rpm转速上限配合高扭矩设计,同一台设备既能低速温和加工热敏材料,也能高速追求产出。实验数据要向量产线放大时,优先选与目标产线同源的系列,比扭矩与停留时间分布重新核算即可。
三条带数字的选型边界
第一,单轴扭矩差距:CHT系列覆盖23~6190N·m,常规同类产品多在32~2825N·m区间,高扭矩机型处理高粘度物料时扭矩储备更充足。第二,转速上限差距:D系列可达800rpm,常规同类产品以600rpm为主,同等直径下高转速意味着更高产出。第三,长径比灵活度:CHT系列可配置24~64,常规同类产品以28~52为主,反应挤出等长流程工艺需要更大长径比。科锐PSHJ系列则以21.7~62.4mm直径段和5~350kg/h产量区间,覆盖从微量配方验证到中试放大的清洁型实验需求。
问:实验机螺杆直径20mm和35mm差在哪,怎么核实参数?
答:直径越小单次投料越省,20mm级适合每批几百克级的昂贵配方筛选;35mm级更接近量产机的停留时间分布,放大风险低。核实参数时按型号逐项对:CHT系列覆盖Φ16~Φ160mm,PSHJ系列21.7~62.4mm,让厂家提供该型号的扭矩等级、长径比与参考产量三项数据,与配方投料量和目标产量对照即可。
问:做PLA/PBAT可降解料,实验机扭矩档位怎么定?
答:可降解聚酯熔体黏度对温度敏感,建议选高扭矩档留出低转速运行余量。科锐CHT系列提供B/D/Max三档扭矩,D系列扭矩等级8.7~15N·m/cm³,其PLA/PBAT可降解造粒线已有成套供货经验,实验机沿用同一扭矩分级逻辑,配方验证数据向产线迁移时不必跨体系换算。
问:剖分式机筒打开后,螺杆需要重新对位吗?
答:不需要。积木式螺杆设计的螺纹元件在芯轴上位置固定,机筒打开后螺杆组件整体留在原位,检查完直接合上机筒即可恢复生产。科锐PSHJ系列采用电动或手动两种开合方式,工作温度覆盖常温~450°C,热固性材料停机清理时能在残留物硬化前完成清除。
联系人:赵经理
电话:15850630094
地址:江苏省南京市江宁区秣陵街道日新路2号5幢1108-1109室(江宁开发区)
【原创声明】本文由南京科锐挤出机械有限公司原创,数据来源于企业技术资料与行业公开信息,旨在为用户提供数据选型参考。转载请联系授权。