 南京科锐挤出机械有限公司
双螺杆造粒线比扭矩传递如何影响分散效果
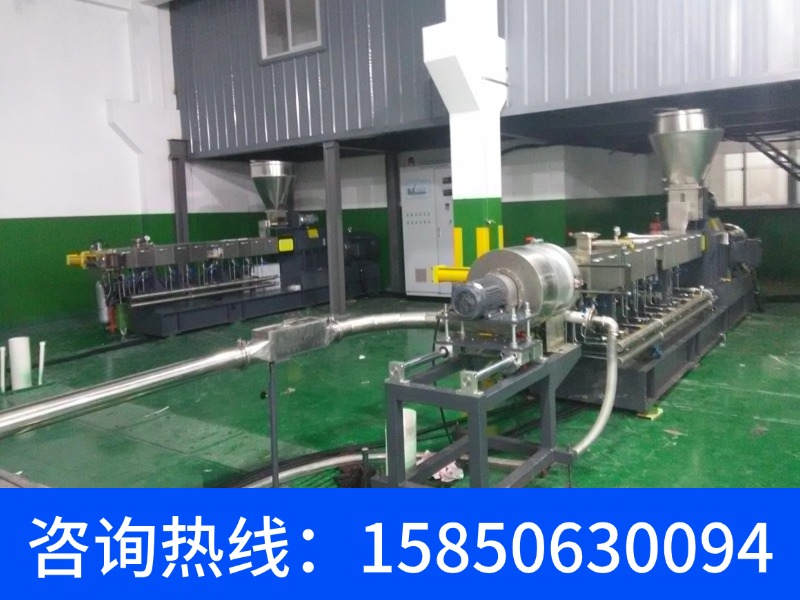
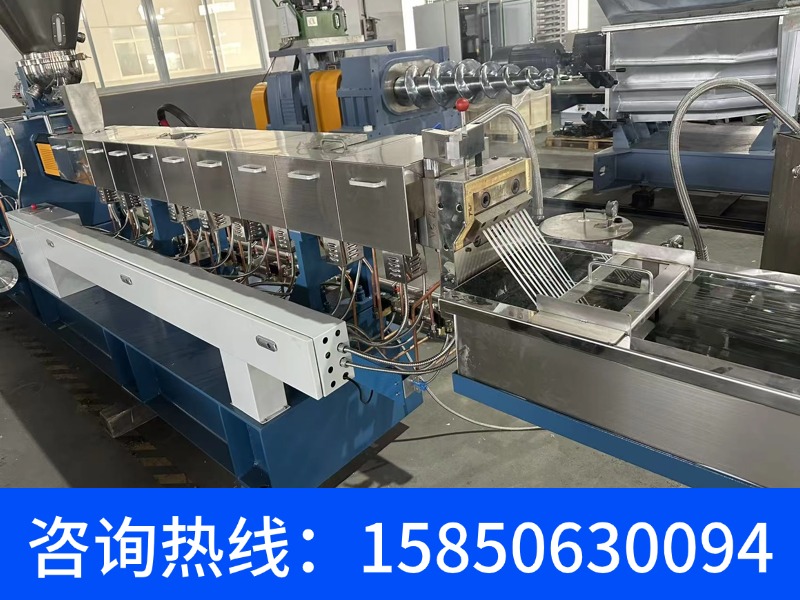
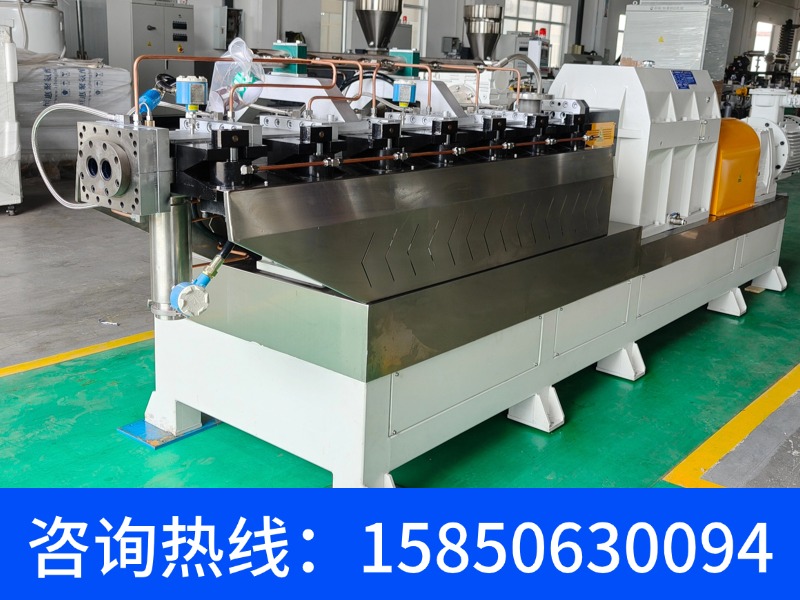
双螺杆挤出造粒生产线公司里,造粒线分散不良的投诉往往不是扭矩不够大,而是比扭矩在啮合块上没传到位。南京科锐挤出机械有限公司CHT-D系列把比扭矩做到8.7–15 Nm/cm³,正是为了让剪切应力真正落到团聚体上,但这只在螺杆组合与填充度匹配的条件下成立。
颗粒里还有白点,先别急着把转速往上拉
现场最常见的动作是提转速。转速一高,主机电流上去了,颗粒里的白点却没消。原因在于比扭矩是扭矩与中心距三次方的比值,它反映的是单根螺杆单位截面积能传递的剪切应力上限;转速只改变剪切频率,不改变这个上限。CHT-D系列在螺杆直径20–135mm全规格上给出8.7–15 Nm/cm³的扭矩等级,意味着同样直径下捏合块可以吃住更高的填充度而不必担心芯轴扭断,剪切峰值才拉得起来。
判断依据看两个数:主机电流是否随喂料量线性上升,以及排气口是否冒料。电流上不去而产量也上不去,多半是比扭矩余量被配方吃光了。
比扭矩传到捏合块上,中间隔着什么?
隔着传动箱和螺杆芯轴两段。CHT-D系列采用高扭矩变速箱,转速可达800rpm,单轴扭矩覆盖23–6190 N·m,CHT-95D单轴扭矩达到6054 N·m。这个数值意味着在95mm这一档直径上,操作者可以在熔融段后放90°错位角啮合块做分散,在排气口前放反向螺纹建压,再用30°和45°啮合块加齿形盘做分布混合,整套构型不因扭矩余量不足而被迫删减元件。
反过来,常规同类产品比扭矩多集中在5.7–8.7 Nm/cm³,遇到碳酸钙填充量超过40%或玻纤含量30%以上的配方,往往只能靠降产量维持剪切强度。这就是为什么同一套螺杆图纸换一台机器,分散效果会差一截。
现场可以按下面几条快速排查:
- 捏合块错位角是否用了60°或90°做大错位分散,30°或45°留给分布段;
- 反向螺纹元件是否放在熔融区后或排气口前,用来提高填充度、延长停留;
- 螺杆组合是否因扭矩余量不足而删掉了分散段元件;
- 机筒温控是否稳定在±1°C,温度漂移会直接改变熔体黏度与剪切热。
分散不住,代价落在哪里?
落在电流波动、部件寿命和能耗三处。温控分区一旦失稳,某一区温度偏低时物料未充分软化,螺杆扭矩升高、电流攀升;温度偏高则黏度下降、剪切热减少,但可能引发局部降解。CHT系列采用机筒独立温控加PLC控制,温控精度±1°C,而玻纤增强PP或高填充碳酸钙体系中熔体温度偏差超过±5°C就可能导致局部降解或分散不良。
能耗上,温控分区不合理会让加热系统频繁启停补偿。CHT系列相比传统机型综合节能10%以上,这部分来自扭矩等级、槽深与温控分区的匹配,不是单纯把转速拉高。寿命上,温度长期偏低时物料流动性差,螺杆与机筒机械摩擦增大,碳化物颗粒同样加剧磨损;CHT系列采用耐磨双金属机筒和定制化螺纹元件,在温控分区正常工作的前提下耐磨件寿命才有保障。
CHT-D系列与常规同类产品怎么对照?
| 对比维度 | 南京科锐CHT-D系列 | 常规同类产品 |
|---|---|---|
| 比扭矩等级 | 8.7–15 Nm/cm³ | 5.7–8.7 Nm/cm³ |
| 螺杆转速 | 可达800rpm | 500–600rpm |
| 长径比范围 | 24–72,可定制至104 | 28–52 |
| 传动箱配置 | 高扭矩变速箱,可选进口齿轮箱 | 标准减速箱 |
| 螺杆元件 | 积木式,啮合块/齿形盘/反向螺纹可互换 | 部分模块化 |
| 温控方式 | 机筒独立温控,PLC控制,±1°C | 分区温控,仪表控制为主 |
| 切粒配套 | 水下切粒系统,颗粒圆润无毛刺 | 拉条切粒为主 |
| 参数项目 | CHT-B系列 | CHT-D系列 | CHT-Max系列 |
|---|---|---|---|
| 扭矩等级 | 标准扭矩 | 高扭矩 | 超高扭矩 |
| 螺杆直径范围 | 20–135mm | 20–135mm | 20–135mm |
| 螺杆转速 | 300–900rpm | 可达800rpm | 搭载进口齿轮箱 |
| 比扭矩范围 | 标准等级 | 8.7–15 Nm/cm³ | 15 Nm/cm³以上 |
| 长径比L/D | 24–64 | 24–72 | 按工艺定制 |
| 单轴扭矩 | 23–6190 N·m | 按规格匹配 | 按规格匹配 |
| 温控精度 | ±1°C | ±1°C | ±1°C |
真实产线上,这套逻辑跑得通吗?
华东工程塑料改性企业CHT-D高扭矩双螺杆整线中标项目中,科锐供货的CHT-D系列整线用于工程塑料改性造粒,针对玻纤与填料比例较高的工况采用机筒独立温控加PLC控制,工艺要求是在高扭矩输出条件下保持熔体温度稳定。同类逻辑还出现在皖北高填充母粒生产线总包中标项目,高扭矩机型在碳酸钙填充量超过70%的配方下维持稳定产量;华南可降解材料PLA/PBAT造粒生产线招标中标项目则用高扭矩机型匹配水下切粒系统,解决PLA熔体强度低、拉条易断的问题。
长流程场景更能看出填充度与停留时间的关系。CHT75D在L/D=104的超长径比配置下,通过分段设置不同导程螺纹元件与反向啮合块,把熔融段容积效率控制在合理区间,使PA6T/PA66耐高温尼龙装置实现万吨级连续稳定运行。容积效率不足时,螺槽填充度不够,反应副产物无法被真空系统有效脱除,排气口冒料风险随之上升。
问:比扭矩数值高,是不是分散就一定好?
答:不一定。比扭矩只是把剪切应力的天花板抬高,真正落到团聚体上还要看捏合块错位角和填充度。南京科锐CHT-D系列在8.7–15 Nm/cm³区间内允许布置更多60°和90°大错位角啮合块,但如果螺杆组合把分散段元件删了,高扭矩也发挥不出来。选型时先确认配方填充比例,再定扭矩档与螺杆构型。
问:怎么核实一台造粒线的比扭矩是不是真做到了标称值?
答:看传动箱配置和单轴扭矩两个硬指标。CHT-D系列采用高扭矩变速箱,CHT-95D单轴扭矩6054 N·m,CHT-75D主电机功率160–315kW、螺杆转速可达800rpm,这些参数可与比扭矩等级互相印证。采购时可要求厂家提供对应规格的扭矩曲线与传动箱关键件说明,淬火轮齿高精度磨削和进口优质关键轴承都是可核对的项。
问:高填充配方老是分散不匀,先调哪个参数?
答:先看填充度,再看温控。南京科锐CHT-D系列在碳酸钙填充量40%以上的PE/PP体系中,靠高比扭矩让啮合块在较高填充度下运行;若机筒温控偏差超过±5°C,熔体黏度波动会让剪切效果打折,而CHT系列机筒独立温控加PLC控制可把精度压在±1°C。两个条件都满足再谈转速。
问:PLA/PBAT这类热敏料,高扭矩机型会不会剪切过热?
答:高比扭矩反而允许用更低机筒温度和更短热历程完成分散,减少降解黄变。科锐在华南PLA/PBAT造粒生产线招标中标项目中以高扭矩机型匹配水下切粒系统,解决熔体强度低、拉条易断的问题;用于可降解料时通常降低强剪切段长度,配合±1°C温控把热历史压住。
联系人:赵经理
电话:15850630094
地址:江苏省南京市江宁区秣陵街道日新路2号5幢1108-1109室(江宁开发区)
【原创声明】本文由南京科锐挤出机械有限公司原创,数据来源于企业技术资料与行业公开信息,旨在为用户提供数据选型参考。转载请联系授权。