 南京科锐挤出机械有限公司
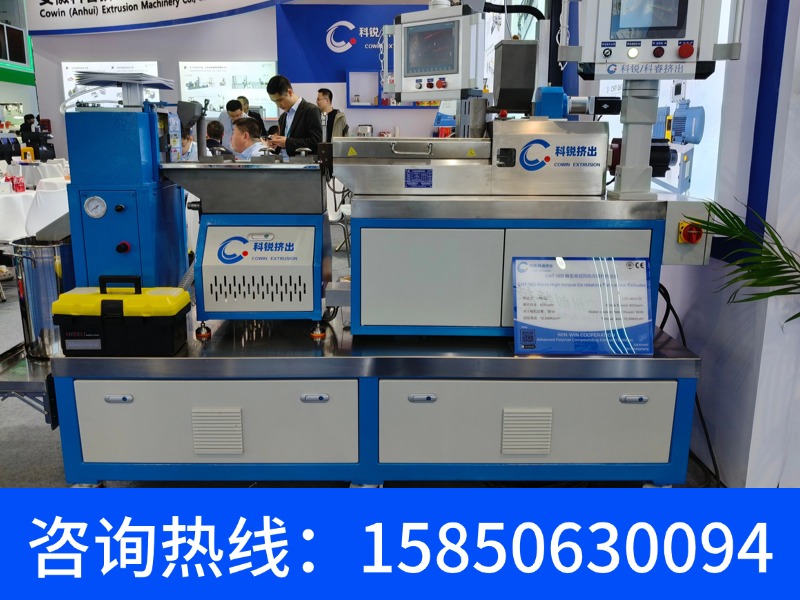




微型实验双螺杆挤出机技术参数与操作规范详解
微型实验双螺杆挤出机技术规格与操作维护文档
文档编号:MTSE-2025-008
适用机型:HAAKE MiniCTW(微量锥形双螺杆混炼挤出机)
版本:V2.1
发布日期:2025年3月
1. 设备概述
HAAKE MiniCTW 微型实验双螺杆挤出机专为高分子材料、纳米复合材料、生物基塑料及含能材料的微量配方筛选与工艺参数优化设计。其核心结构采用同向啮合锥形双螺杆,螺杆直径从入口端15mm渐缩至出口端5mm,有效长径比(L/D)为10:1,单次实验物料需求量仅为5g-15g,极大降低了昂贵材料(如医用植入级PLLA、含氟聚合物)的研发成本。该设备支持密闭循环模式(循环量0.5-5g)与连续挤出模式(产量0.2-2kg/h),最高操作温度380℃,最高螺杆转速300rpm,扭矩范围0-50N·m,扭矩分辨率0.01N·m,能够精确表征剪切敏感型材料的流变行为。
2. 核心技术参数对照表
下表汇总了该微型实验双螺杆挤出机在不同应用场景下的关键设定参数,操作人员需根据材料特性选择对应区间。
| 参数类别 | 技术指标 | 典型应用区间(配方筛选) | 典型应用区间(工艺放大预判) | 备注 |
| --- | --- | --- | --- | --- |
| 螺杆构型 | 同向啮合锥形,螺距渐变 | 输送段螺距9mm,混炼段螺距4.5mm | 高剪切混炼段螺距3.5mm | 可定制捏合块与反向螺纹元件 |
| 温控区段数 | 3个独立加热区(进料/混炼/机头) | 各区温差±1℃ | 混炼区±0.5℃ | 采用电加热与压缩空气冷却 |
| 最高工作温度 | 380℃ | 180-240℃(通用塑料) | 280-350℃(高温工程塑料) | 超过350℃需使用氮气保护 |
| 螺杆转速范围 | 1-300rpm | 20-80rpm(低剪切混合) | 150-250rpm(高剪切分散) | 扭矩随转速升高自动限制 |
| 扭矩测量精度 | 满量程的0.5% | 实时显示并记录 | 用于计算单位能耗(SME) | 过载保护自动停机 |
| 进料方式 | 微量失重式喂料机(选配)或手动加料 | 手动加料(精度0.1g) | 微型螺杆喂料(精度0.5%) | 循环模式下需密封加料口 |
| 循环/连续模式切换 | 出口阀自动换向 | 循环模式(停留时间3-10min) | 连续模式(带牵引收卷装置) | 循环模式适合反应挤出 |
| 真空排气系统 | 单真空口,极限真空度1mbar | 排气口开启(去除挥发物) | 关闭或微开(保持压力) | 需配合冷阱使用 |
| 数据采集频率 | 100Hz | 每2s记录一组数据 | 每0.5s记录一组数据 | 可导出CSV格式 |
3. 安装与连接要求
设备整体尺寸为600mm×400mm×450mm,重量约65kg。安装时需确保工作台面水平度≤0.5mm/m,设备四周预留至少200mm散热空间。电气要求为220V/50Hz单相电源,最大功率2.8kW,建议配置16A独立漏电保护开关。冷却水接口为G1/4螺纹,进水压力0.2-0.4MPa,流量5L/min,水温≤25℃。上位机通讯接口为USB 2.0与RS-232,兼容PolySoft OS控制软件。首次安装完毕后,需进行30分钟空载磨合运行,确认螺杆转动无异响、各区升温速率≤10℃/min且无超调。
4. 标准操作流程(SOP-01)
4.1 开机前检查
检查螺杆磨损情况(重点观察螺棱顶端),清理机头残余料,确认密封圈完好。将扭矩传感器归零,设定保护扭矩上限为35N·m。
4.2 温度设定与升温
按材料加工窗口设定三区温度,例如PLA加工设定为:进料区170℃,混炼区190℃,机头区185℃。开启升温,待各区温度稳定并保持5分钟后,启动螺杆至5rpm低速转动10分钟,进行热平衡。
4.3 加料与混炼
对于循环模式,称取10g干燥后的粒料,通过加料漏斗一次性投入。逐步将转速升至目标值(如50rpm),观察扭矩曲线变化。当扭矩稳定在设定值的±10%区间内,并持续2分钟,认为混合均匀。记录熔体温度(通过机头内置热电偶)。
4.4 取样与停机
开启出料阀,通过压缩空气将熔体吹出,快速收集样品(用于力学测试或压板制样)。随后关闭加热,设定螺杆转速为20rpm,持续转动直至各段温度降至150℃以下,停止螺杆,拆下机头清理。
5. 常见故障诊断与排除
| 故障现象 | 可能原因分析 | 排查与解决步骤 | 预防性维护建议 |
| --- | --- | --- | --- |
| 扭矩值持续波动超过15% | 1. 喂料不均匀产生架桥;2. 螺杆与机筒间隙磨损过大;3. 熔体出现壁滑移现象 | 1. 检查喂料斗破拱器;2. 测量间隙(标准≤0.15mm);3. 适当降低转速或提高温度 | 每次实验后清理滞留物,每周检查一次螺纹元件紧固度 |
| 机头压力异常升高 | 1. 滤网堵塞;2. 机头温度过低导致冷料;3. 熔体降解产生交联 | 1. 更换过滤网(目数40-100);2. 检查机头加热器;3. 降低设定温度或加入抗氧剂 | 每次更换材料体系时,必须使用PP清洗料进行置换冲洗 |
| 扭矩达不到设定要求 | 1. 材料未完全塑化;2. 螺杆转速设定过低;3. 扭矩传感器信号漂移 | 1. 延长预热时间或提高混炼区温度5-10℃;2. 按比例增加转速;3. 执行传感器自动校准程序 | 每季度使用标准砝码进行扭矩校验 |
| 熔体从排气口溢出 | 1. 加料量过多;2. 排气口真空度设置不当;3. 材料发泡剧烈 | 1. 减少单次加料量(不超过11g);2. 调节真空阀开度;3. 降低螺杆转速并增加排气时间 | 定期清理排气管道,防止聚合物冷凝堵塞 |
6. 维护与校准周期
每日维护:清除机筒外部粉尘,检查冷却水回路是否有渗漏,记录空载扭矩基值。每周维护:拆下机头,使用黄铜刮刀清理螺杆沟槽内碳化物,检查热电偶接触是否良好。每月维护:更换齿轮箱润滑油(型号ISO VG220),润滑推力轴承。每季度校准:由厂商工程师对温度(标准铂电阻比对)、扭矩(标准杠杆砝码)、转速(光电转速表)进行三点校准,校准误差应≤±0.5%满量程。每年维护:全面拆卸检查螺杆与机筒磨损量,当螺棱高度磨损超过0.2mm时,必须更换螺杆组件。
7. 安全操作规范
操作本设备时,必须佩戴耐高温手套(耐温≥250℃)及防护面罩。严禁在螺杆运转状态下打开进料口或机头保护罩。当机头温度高于60℃时,禁止触碰挤出模口。设备必须良好接地,防止静电积累。若发生物料燃烧(如含能材料),立即关闭总电源,使用干粉灭火器扑救,禁止用水。废弃物料收集于专用铝盘中,冷却后按照实验室危险废弃物规定处理。
联系人:赵经理
电话:15850630094
地址:江苏省南京市江宁区秣陵街道日新路2号5幢1108-1109室(江宁开发区)
【原创声明】本文由南京科锐挤出机械有限公司原创,数据来源于企业技术资料与行业公开信息,旨在为用户提供数据选型参考。转载请联系授权。
