 南京科锐挤出机械有限公司



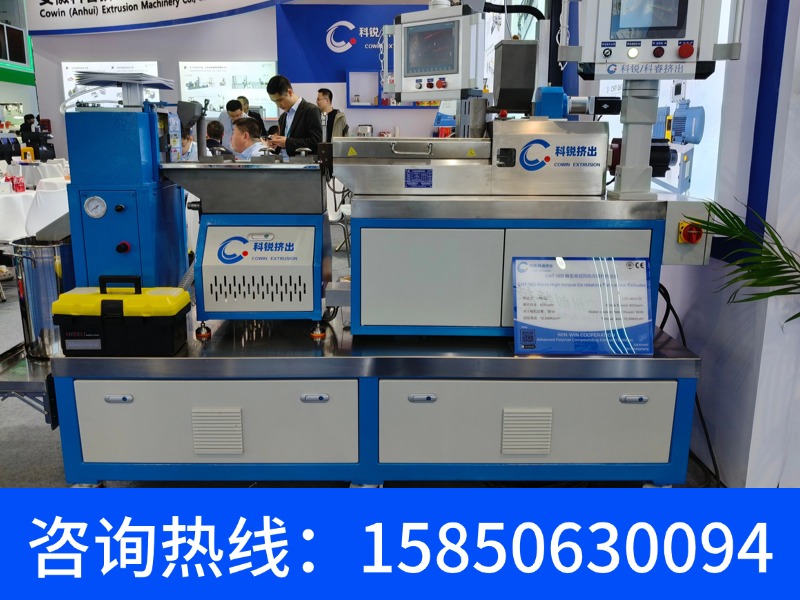

平行异向双螺杆挤出机SJZ-80/156参数解读:螺杆转速与扭矩分配对PVC型材挤出效率的影响分析
平行异向双螺杆挤出机:结构原理、工艺优势与工业应用全解析
1. 设备定义与行业定位
平行异向双螺杆挤出机(Counter-Rotating Parallel Twin-Screw Extruder)是高分子材料加工领域的核心混炼装备。其两根螺杆轴线平行、旋转方向相反,通过严格的啮合几何学设计,实现正位移输送与高剪切混炼的协同作用。该机型广泛适用于PVC管材/型材、木塑复合材料、热敏性高分子共混改性及反应挤出工艺,尤其在硬质PVC粉料直接成型领域占据绝对主导地位,占全球PVC挤出设备市场份额的85%以上。
2. 核心结构设计与技术参数
2.1 螺杆几何学
平行异向双螺杆的螺杆元件采用整体式或积木式结构,导程(Lead)方向相反。根据啮合程度分为紧密啮合型与非紧密啮合型。紧密啮合型的两螺杆齿顶与齿根间隙控制在0.1–0.3 mm,形成密闭的"C形"腔室,实现强制输送。螺棱宽度与螺槽深度比(W/H)通常为1.5–2.5,以平衡建压能力与剪切热积累。
| 参数项 | 典型值范围 | 技术影响 |
|---|---|---|
| 螺杆直径 D (mm) | 35–135 | 决定产量范围(50–3000 kg/h) |
| 长径比 L/D | 18–30 | 影响塑化均化程度与停留时间 |
| 螺杆转速 (rpm) | 20–120 | 低转速保证物料不发泡、不过热 |
| 中心距 A (mm) | 0.85D–1.0D | 决定径向力平衡及轴承寿命 |
| 扭矩密度 (Nm/cm³) | 8–15 | 指标越高,适应高填充体系能力越强 |
2.2 传动系统与推力轴承
由于两螺杆异向旋转,径向力相互抵消,但轴向力方向一致,必须配置高承载能力推力轴承组。行业主流采用多排滚子推力轴承(如SKF 294系列或INA ZARN系列),额定动载荷需大于最大轴向力的2.5倍。齿轮箱采用双输出轴设计,通过同步齿轮保证两螺杆严格等速异向转动,传动效率要求≥96%,噪声低于75 dB(A)。
2.3 加热冷却系统
机筒采用分段式铸铜加热块(每个加热区功率密度2.5–4.0 W/cm²),配合内螺旋水道冷却。异向双螺杆挤出机的温控精度需达到±1.5°C,特别在加工PVC时,熔体温度超过190°C即引发严重降解。建议各段温度设置梯度为:加料段150°C,压缩段165°C,均化段175°C,机头180°C。
3. 工艺原理与物料流动机理
与同向双螺杆相比,异向旋转在啮合区形成压延效应:物料在啮合间隙中受到强烈挤压和剪切,但此区域同时产生高摩擦热。正位移输送特性使物料停留时间分布窄(平均停留时间约2–5分钟),规避了热敏材料的过热风险。其混合机理以分布式混合为主,分散性混合通过捏合块元件强化,但捏合块安装角需控制在45°–60°,过大会导致局部过剪切。
| 工艺特征 | 平行异向双螺杆 | 平行同向双螺杆 |
|---|---|---|
| 输送机理 | 正位移(强制) | 摩擦拖曳 |
| 最大螺杆转速 | ≤120 rpm | ≥600 rpm |
| 剪切强度 | 中低(可控) | 高(可调极宽) |
| 建压能力 | 极强(>30 MPa) | 中等(依赖机头阻力) |
| 适用热敏树脂 | 极适合(PVC, PVDC) | 一般(需特殊冷却设计) |
| 产量能耗比 | 0.25–0.35 kWh/kg | 0.15–0.25 kWh/kg |
4. 关键应用领域与配方适配性
4.1 硬质PVC制品挤出
该机型是生产UPVC管材、异型材、板材的绝对主力。针对PVC粉料(K值65–68),推荐螺杆组合:加料段为大导程输送元件(导程=1.2D),过渡段采用剪切元件(KB45/5/12),均化段搭配反向螺纹元件以建立高压。配方中钙粉添加量可达30–50 phr时,扭矩需提升至额定值的85%以上。
4.2 木塑复合材料(WPC)
木粉含量高达60%–70%时,平行异向双螺杆的低剪切高填充特性能显著保留木纤维长径比。同时,其排气段的真空脱挥能力(真空度≤-0.08 MPa)可有效去除水分及小分子挥发物,保证制品表面无气痕。
4.3 热敏性反应挤出
用于PVC内增塑(如DOP原位接枝)或聚乳酸(PLA)的反应性共混时,异向旋转提供的窄停留时间分布(RTD)能够抑制副反应。反应挤出要求L/D≥28,且需在螺杆上设置动态混合元件(如齿形盘)增强界面更新。
5. 选型计算与工程规范
选型核心依据为产量需求和物料临界剪切速率。经验公式:产量 Q (kg/h) = 0.02 × D³ × N × ρ × η(其中D为直径cm,N为转速rpm,ρ为熔体密度g/cm³,η为输送效率0.6–0.75)。实际工程中,驱动功率推荐按P (kW) = 0.05 × D² × L/D × N0.5估算。需注意:异向双螺杆的扭矩分配比通常为:输送段30%,塑化段50%,均化段20%。
| 螺杆直径 (mm) | 推荐产量范围 (kg/h) | 主电机功率 (kW) | 中心距 (mm) | 典型应用 |
|---|---|---|---|---|
| 51 | 150–300 | 37–55 | 44 | 小型管材线 |
| 75 | 400–700 | 90–132 | 65 | 中大型型材线 |
| 95 | 800–1500 | 200–280 | 82 | 板材/大口径管 |
| 135 | 2000–3000 | 450–630 | 118 | 集中混料造粒 |
6. 维护规范与故障诊断
平行异向双螺杆的磨损主要集中于啮合区齿顶。要求每月检测螺杆外径与机筒内径间隙,当间隙值增大至原始值的1.5倍时必须更换螺杆。常见故障——轴承温升异常(超过70°C)通常因润滑油脂劣化或轴向预紧力偏移,需停机复测齿轮间隙(标准侧隙0.08–0.12 mm)。此外,由于异向螺杆径向力平衡,螺杆弯曲变形极少见,但需定期校核筒体直线度(≤0.05 mm/m)。
7. 前沿技术趋势(2024–2025)
新一代平行异向双螺杆挤出机已引入伺服直驱电机与智能温控算法,实现低速高扭矩工况下的±0.5°C温控精度。同时,镀铬/氮化硼涂层螺杆的普及使耐磨寿命提升3倍以上。针对PVC钙锌稳定剂体系,机筒采用衬套式双金属结构(如Xalem 830合金),显著降低铅盐带来的摩擦腐蚀。部分厂商推出“无齿轮直驱”方案,取消同步齿轮箱,采用双独立伺服电机电子同步,机械效率提高至98%,且噪声降至65 dB(A)以下。
总结而言,平行异向双螺杆挤出机凭借其独特的正位移输送与精准温控能力,在热敏性、高填充、低剪切要求的挤出领域具有不可替代性。工程人员应重点掌握其螺杆几何参数与物料流变特性的匹配关系,并基于实时扭矩监控实施预防性维护,以实现设备全生命周期的经济性最优。
联系人:赵经理
电话:15850630094
地址:江苏省南京市江宁区秣陵街道日新路2号5幢1108-1109室(江宁开发区)
【原创声明】本文由南京科锐挤出机械有限公司原创,数据来源于企业技术资料与行业公开信息,旨在为用户提供数据选型参考。转载请联系授权。
