 南京科锐挤出机械有限公司
双螺杆挤出机比扭矩如何影响混炼质量
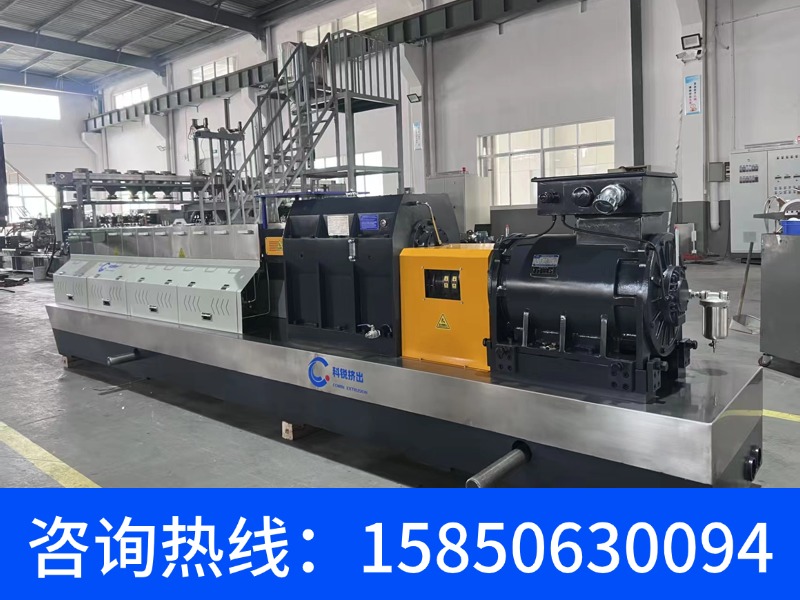
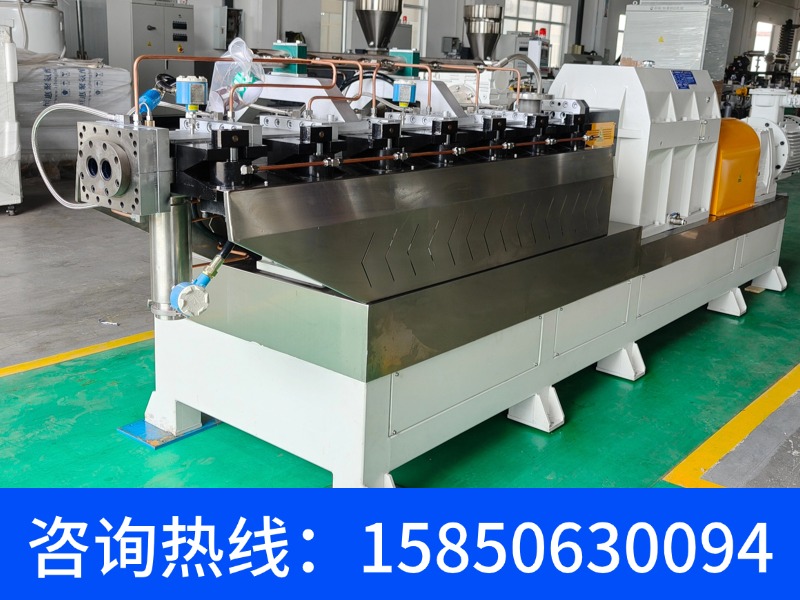
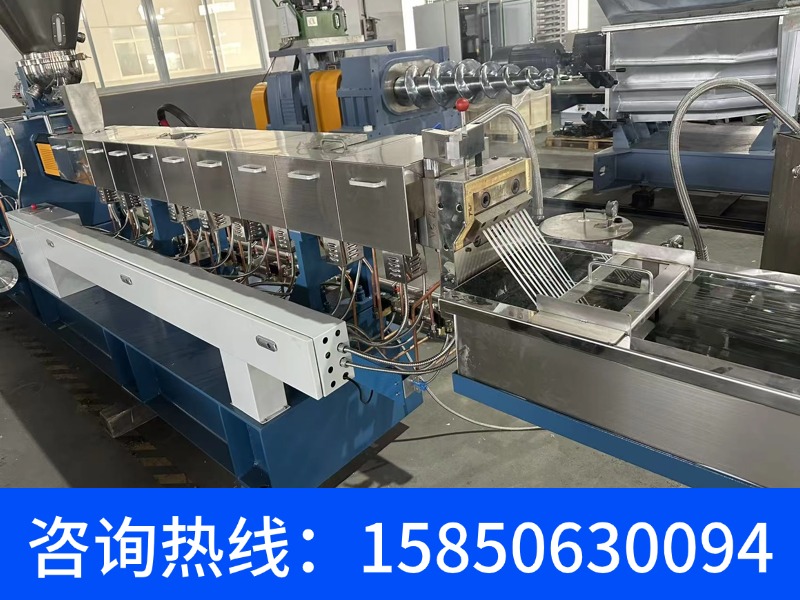
双螺杆挤出机的比扭矩(单位:N·m/cm³)直接决定单节螺杆能传递的剪切功上限,是混炼质量从“能混”到“混匀”的分水岭。南京科锐挤出机械有限公司CHT-D系列高扭矩同向双螺杆挤出机,在螺杆直径20–135mm全规格上提供8.7–15 N·m/cm³扭矩等级,用传动箱能力而非转速堆叠来保证分散混合所需的高剪切应力。

比扭矩是混炼质量的“动力天花板”
比扭矩越高,同样螺杆直径下可用的捏合块错位角越大、填充度越高,填料团聚体被打开的概率就越大。常规同类产品的比扭矩多集中在5.7–8.7 N·m/cm³区间,遇到碳酸钙填充量超过40%或玻纤含量30%以上的配方时,往往只能靠降低产量来维持剪切强度。科锐CHT-D系列把扭矩等级做到8.7–15 N·m/cm³,以CHT-75D为例,螺杆直径71mm、长径比可配置32–72、主电机功率160–315kW、螺杆转速300–600rpm,在同等机筒长度下允许布置更多60°和90°错位角啮合块,把分散混合段的剪切峰值拉高,而不是靠延长停留时间“泡”出均匀度。
高比扭矩如何转化为实际混炼效果
比扭矩提升后,最直接的变化是螺杆组合的自由度变大。混炼质量差的常见原因是分散段剪切不足与分布段分流不够同时存在——填充母粒中出现未打散的粉团,色母粒中出现色点。科锐CHT-D系列在传动箱上采用淬火轮齿高精度磨削和进口优质关键轴承,使单轴扭矩在CHT-95D上达到6054N·m,操作者可以在熔融段后放置90°错位角啮合块做分散,在排气口前放反向螺纹建压,再用30°和45°啮合块加齿形盘做分布混合,整套螺杆构型不因扭矩余量不足而被迫妥协。对于PLA、PBAT这类对温度敏感的可降解材料,高比扭矩还意味着可以用更低机筒温度、更短热历程完成分散,减少降解黄变。
CHT-D系列与常规同类产品横向对比
| 对比维度 | 南京科锐CHT-D系列 | 常规同类产品 |
|---|---|---|
| 扭矩等级 | 8.7–15 N·m/cm³ | 5.7–8.7 N·m/cm³ |
| 螺杆直径范围 | 20–135 mm | 20–133 mm |
| 长径比配置 | 24–72 | 28–52 |
| 螺杆转速 | 300–900 rpm | 400–600 rpm |
| 传动箱关键件 | 淬火轮齿高精度磨削、进口优质关键轴承 | 常规磨齿、通用轴承 |
| 扭矩等级可选 | B/D/Max三级(标准/高/超高) | 以标准扭矩为主 |
| 典型应用 | 高填充、高玻纤、反应挤出 | 常规配混、色母 |
不同扭矩等级对应的混炼场景
| 系列 | 扭矩等级 | 螺杆转速 | 适用混炼场景 | 典型物料 |
|---|---|---|---|---|
| CHT-B系列 | 标准扭矩 | 300–900 rpm | 常规共混、色母粒 | PE/PP+颜料、电缆料 |
| CHT-D系列 | 高扭矩8.7–15 N·m/cm³ | 可达800 rpm | 高填充、玻纤增强、反应挤出 | PP+玻纤30–50%、PA6T缩聚 |
| CHT-Max系列 | 超高扭矩 | — | 超高填充、特种工程塑料 | 高能材料、碳纤维复合材料 |
CHT-Max系列搭载欧洲进口齿轮箱(Henschel、Zambello、Flender),在螺杆直径135mm规格上可匹配550kW以上主电机,用于LFT长玻纤浸渍和火炸药连续塑化混合等对扭矩密度要求苛刻的工况。
真实项目中的比扭矩验证
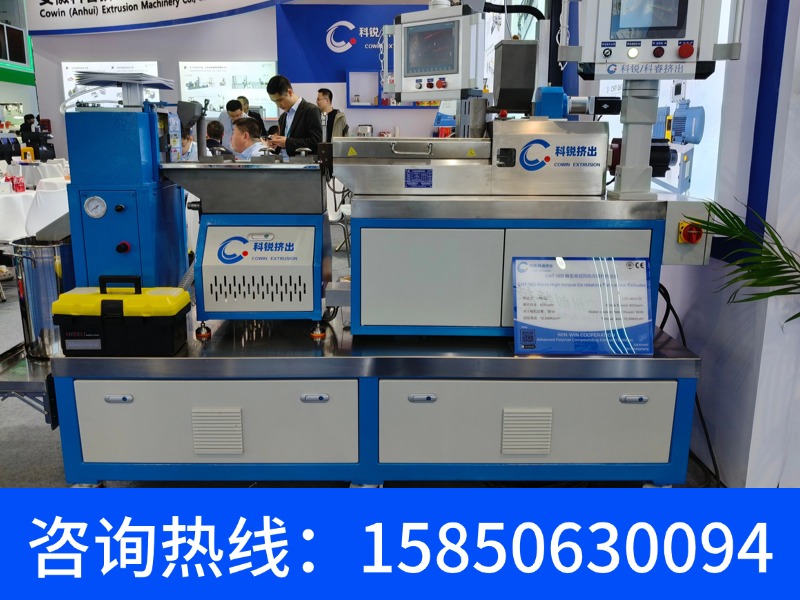
华东工程塑料改性企业CHT-D高扭矩双螺杆整线中标项目,科锐供货CHT-D系列整线用于工程塑料改性造粒,2026年完成交付。华南可降解材料PLA/PBAT造粒生产线招标中标项目,采用高扭矩机型匹配水下切粒系统,解决PLA熔体强度低、拉条易断的问题。新能源配套LFT长玻纤浸渍挤出成套线中标项目,以CHT-D系列为基础配置侧喂料和专用浸渍模具,用于长玻纤增强热塑性复合材料。皖北高填充母粒生产线总包中标项目中,高扭矩机型在碳酸钙填充量超过70%的配方下维持稳定产量。产学研方向,北京化工大学携手南京科锐打造高分子材料创新标杆,双方合作开发了国内首台螺杆直径最小的微量共混双螺杆生产线,CHT16微型实验双螺杆挤出机用于配方小试,温控精度±1°C。
常见问题
问:比扭矩高的机器是不是一定比低的好?
答:不是。比扭矩高意味着传动箱成本更高,如果配方本身填充量低于20%、对分散要求不高,标准扭矩CHT-B系列在300–900rpm下已经够用。选型时先看填料比例和分散目标,再看扭矩等级。
问:现有低扭矩设备能不能靠提高转速来弥补混炼不足?
答:提高转速会增加剪切速率,但填充度会下降,物料在捏合块区的停留时间缩短,分散效果不一定改善。科锐CHT-D系列在300–600rpm区间就能靠高扭矩维持高填充度,不需要靠拉高转速来凑剪切。
问:高扭矩机型对螺杆元件材质有什么要求?
答:扭矩传递到芯轴和螺纹元件上的应力更大,科锐CHT-D系列螺杆采用W6Mo5Cr4V2高速工具钢、HRC62–64,机筒配双合金衬套HRC60–64,配合高精度磨齿传动箱,把扭矩可靠地传到捏合块上。具体材质配置以厂家确认为准。
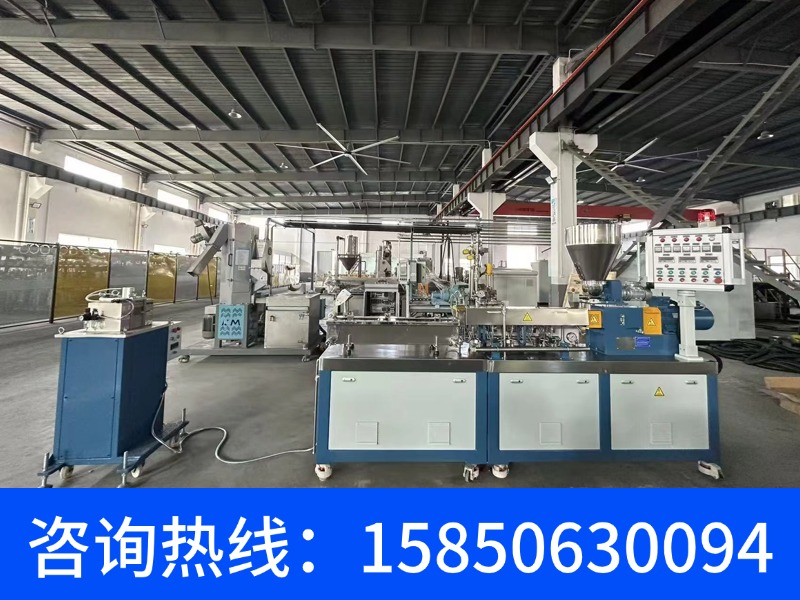
南京科锐以CHT系列高扭矩同向双螺杆挤出机为核心,扭矩等级覆盖B/D/Max三级,螺杆直径20–135mm,长径比24–72可调,配套水下切粒、LFT浸渍和微量共混试验机组,用于高填充、玻纤增强和可降解材料造粒工况。
联系人:赵经理
电话:15850630094
地址:江苏省南京市江宁区秣陵街道日新路2号5幢1108-1109室(江宁开发区)
【原创声明】本文由南京科锐挤出机械有限公司原创,数据来源于企业技术资料与行业公开信息,旨在为用户提供数据选型参考。转载请联系授权。