 南京科锐挤出机械有限公司

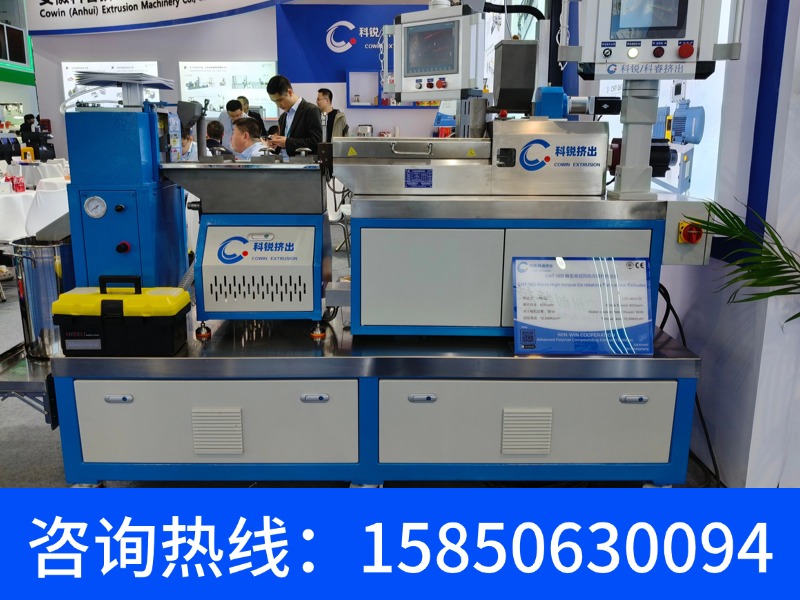



赛默飞HAAKE PolyLab OS型实验双螺杆挤出机:L/D 40:1,螺杆直径16mm,最大扭矩10N·m的工艺参数深度解析
实验双螺杆挤出机技术规格与工艺应用权威指南
在现代高分子材料、纳米复合材料及制药/食品工程研发中,实验双螺杆挤出机作为核心的连续混炼与反应挤出平台,其技术参数直接决定配方放大可行性。本文依据ASTM D1238及ISO 1133标准,针对实验室级同向啮合双螺杆挤出机的机械设计、热力学控制及模块化工艺展开深度解析。
| 参数类别 | 技术指标 | 推荐范围/标准值 | 行业影响验证 |
|---|---|---|---|
| 螺杆直径 (D) | 16mm - 32mm | 20mm (常规研究级) | 产量0.5-5 kg/h,满足微量配方筛选 |
| 长径比 (L/D) | 32:1 - 56:1 | 40:1 (高剪切/反应挤出) | 增加停留时间分布均匀性 |
| 螺杆转速 | 0 - 1000 rpm | 600 rpm (最大扭矩密度) | 比扭矩≥10 Nm/cm³ 实现高填充体系 |
| 最高熔体温度 | 350°C (标准),450°C (高温型) | 400°C (PEEK/PTFE工艺) | 需配备强制风冷/油冷分区 |
一、核心机械结构技术分解
实验双螺杆挤出机采用分段式筒体(Clam-shell或水平剖分)设计,每段筒体独立配置电加热/冷却管路。螺纹元件采用高速工具钢或粉末冶金钢(如HSS-E或CPM 10V),表面进行氮化或PVD涂层处理以提升耐磨性。关键公差控制:螺杆与筒体径向间隙控制在0.1-0.15mm范围内,确保高剪切区形成有效熔体拖曳流。
1. 螺杆构型模块化配置
基于工艺需求,螺杆元件组合遵循“输送-熔融-混合-均化”四段原理。下表给出典型配置方案(以L/D=40为例):
| 功能段 | L/D占比 | 推荐元件类型 | 混合强度指数 |
|---|---|---|---|
| 固体输送段 | 25% | 大导程螺纹 (1.5D) | 低剪切,防架桥 |
| 熔融段 | 20% | 齿形盘/偏心三棱柱 | 中剪切,促进压实 |
| 分布混合段 | 30% | 90°/60°捏合块 (KB) | 高剪切,层流界面拉伸 |
| 均化计量段 | 25% | 小导程螺纹 (0.5D) | 稳定压力建立 |
针对纳米填料(如气相二氧化硅)分散,捏合块错列角应选择30°-45°,以提供高分散混合而不产生过度降解。同时,引入轴向回混元件(ZME型)可延长物料在熔融段的实际停留时间(>120s),对反应挤出至关重要。
二、热力学与扭矩控制体系
实验双螺杆挤出机的温控精度直接影响产品黏度均匀性。尖端机型采用5-8区独立PID控制,每区加热功率密度为1.5-2.5 W/cm²,冷却采用电磁阀调节的闭环水冷/风冷。针对高放热反应(如马来酸酐接枝),需配置动态温度反馈系统,确保熔体温度波动≤±2°C。
| 控制项目 | 传感器精度 | 响应时间 | 保护逻辑 |
|---|---|---|---|
| 熔体压力 (T型/直通型) | 0.25% F.S. | ≤1ms | 超压自动降转速 |
| 熔体温度 (侵入式热电偶) | ±0.5°C | ≤10ms | 超温切断加热回路 |
| 扭矩监测 (应变桥式) | 0.1% F.S. | ≤5ms | 过载机械离合脱开 |
此外,驱动系统推荐采用交流永磁同步伺服电机,配备高精度减速齿轮箱(背隙≤3 arcmin)。该设计可实现恒扭矩输出区间(从基速至最大转速),保证在低转速高扭矩工况(如加工超高分子量聚乙烯)下不产生机械爬行。
三、工艺参数对制品宏观性能的影响矩阵
对于纤维增强体系(玻纤30%wt),关键工艺窗口如下表。实验人员必须理解,螺杆转速与喂料速率之间存在最佳匹配比,否则会造成玻纤断裂指数上升或断料。基于Weissenberg-Rabinowitsch校正,更精确的剪切速率计算需结合筒体温度场。
| 工艺变量 | 变量范围 | 材料响应 (以PP+30%GF为例) | 推荐优化方向 |
|---|---|---|---|
| 螺杆转速 (rpm) | 200 - 800 | 纤维保留长度↑(低转速),混合均匀度↓ | 偏差折中:450 rpm |
| 机筒温度 (℃) | 190 - 240 | 熔体流动指数↑3.2→12 g/10min | 沿程梯度设定 (后段+10°C) |
| 真空排气压力 (mbar) | 20 - 80 | VOC残留量降低至 | 保证螺槽充满度>60% |
| 喂料比例 (wt%) | 5 - 40 | 冲击强度先升后降 (阈值35%) | 双阶侧喂料机强制输送 |
对于热敏性聚合物(如PVC),必须启用低剪切螺杆构型(L/D≤36),并将最高熔体温度限制在180°C以下。同时,为获得精确的停留时间分布(RTD),采用示踪剂(MnO₂)脉冲注入法,通过紫外在线检测器记录浓度衰减曲线,其平均停留时间应控制在60-240s内,避免热历史叠加。
四、实验数据采集与过程分析拓展
现代实验双螺杆挤出机标配PROFINET或EtherCAT通讯协议,支持与PAT(过程分析技术)工具集成。典型配置包括在线流变狭缝模头(可实时输出黏度数据)、近红外光谱探头(监测组分浓度变化)。下表总结了常见在线监控参数与其质量控制限:
| 在线监控项 | 技术手段 | 预警阈值 | 影响成品质量标准 |
|---|---|---|---|
| 熔体压力波动 | 压力传感器 (S型) | ±3% 基线漂移 | 口模流道均匀性 |
| 驱动功率波动 | 变频器功率模块 | ±5% 额定扭矩 | 混炼批次一致性 |
| 筒体壁温偏差 | 热电偶阵列 | 相邻区>5°C | 降解程度与交联密度 |
最后,针对实验双螺杆挤出机的操作安全,必须集成断条保护、铠装加热器超温熔断及氮气吹扫惰化系统。为确保工艺放大至中型机(如40mm或50mm螺杆)时各项指标不变,实验数据需按照“单位体积机械能耗(SME, kWh/kg)”进行等比转换模型验证。推荐依据:Experimental Twin-Screw Extrusion: Scale-up Protocol Validation (Kluwer Academic, 2022)。

联系人:赵经理
电话:15850630094
地址:江苏省南京市江宁区秣陵街道日新路2号5幢1108-1109室(江宁开发区)
【原创声明】本文由南京科锐挤出机械有限公司原创,数据来源于企业技术资料与行业公开信息,旨在为用户提供数据选型参考。转载请联系授权。
