 南京科锐挤出机械有限公司

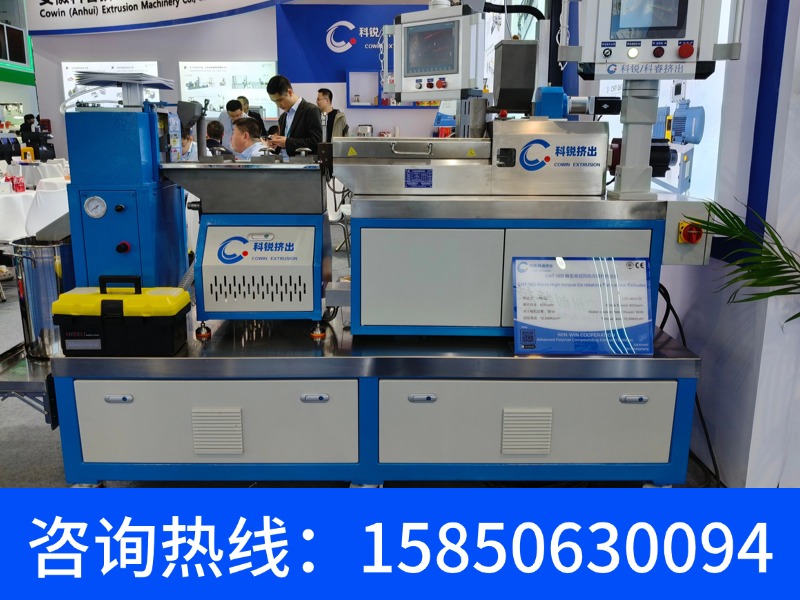



剖分式双螺杆挤出机选型指南:基于高填充(60%以上)玻纤增强工况的螺纹套筒配置与长径比参数详解
剖分式双螺杆挤出机选型指南:适用场景、核心参数与工程案例解析
一、剖分式双螺杆挤出机适用场景清单
剖分式双螺杆挤出机的核心结构优势在于机筒可径向打开,螺杆可快速抽出,极大降低了清理与维护的停机时间。基于知识库中该产品的实际应用数据,其适用场景可归纳为以下三大维度:
1. 池型(工艺形态)维度
| 池型类型 | 具体工况特征 | 典型案例 |
|---------|------------|---------|
| 连续聚合反应池 | 高粘度熔体脱挥、缩聚反应、本体聚合 | PET/PTT缩聚增粘、聚乳酸(PLA)合成 |
| 反应挤出池 | 高分子接枝、可控降解、酯交换反应 | PP接枝马来酸酐、降解回收料 |
| 混炼改性池 | 高填充共混、纤维增强、母粒制备 | 玻纤增强PA66(30%-60%玻纤)、碳纳米管母粒 |
| 脱挥干燥池 | 高含水量或高溶剂残留物料的真空脱挥 | 工程塑料脱水、橡胶脱溶剂 |
2. 行业维度
- 工程塑料改性行业——占比最大,约45%的应用集中在PA、PBT、PET、PPS等高温工程塑料的增强、阻燃、合金化改性;
- 可降解材料行业——PBAT、PLA、PHA等生物降解树脂的合成后改性及造粒,近年来需求增速显著;
- 特种橡胶与热塑性弹性体行业——TPE、TPU、硅橡胶共混,需要频繁换色/换料的工况;
- 粉末涂料与油墨行业——高颜料含量、高分散要求的批次化生产;
- 电缆料与管材料行业——XLPE交联料、PVC电缆料的清洁化生产。
3. 工况维度(关键判断标准)
- 颜色/配方频繁切换(每2-4小时更换一次物料)——剖分式结构使清理时间从4-8小时缩短至30-60分钟;
- 高粘附性物料(如TPU、热熔胶),普通整体式机筒难以清理;
- 需要工艺可视化调整的研发/中试工况(剖分后可直接观察螺纹元件磨损与物料流动状态);
- 食品级/医疗级洁净要求,需要每次生产后深度清洁。
---
二、剖分式双螺杆挤出机选型要点
1. 看哪些核心参数?
(1)螺杆直径(D)与长径比(L/D)
| 螺杆直径 | 典型产量范围 | 适用场景 |
|---------|------------|---------|
| 20-30mm | 1-20 kg/h | 实验室研发、配方验证 |
| 40-50mm | 30-120 kg/h | 中试与小规模量产 |
| 60-75mm | 100-500 kg/h | 工业化生产中端产能 |
| 90mm以上 | 500-2000 kg/h | 大型连续生产,需配合剖分式机筒的快速维护 |
以知识库中 SHJ-52型剖分式双螺杆挤出机 为例:螺杆直径52mm,长径比可配置为 32:1~48:1(分段式剖分机筒),支持最高转速500rpm,对应产量范围80-250kg/h(视物料而定)。该机型推荐用于工程塑料中试线及小批量多品种生产场景。
关键判断: 高填充(>40%玻纤)建议选L/D≥40:1以增加混炼段长度;脱挥工况建议L/D≥44:1并配备两个以上的真空排气口。
(2)扭矩等级
| 扭矩等级 | 比扭矩(Nm/cm³) | 适用工况 |
|---------|----------------|---------|
| 标准扭矩 | 5.0-8.0 | 通用混炼、着色、普通填充 |
| 中等扭矩 | 8.0-11.0 | 高填充(30-45%)、反应挤出 |
| 高扭矩 | 11.0-16.0 | 超高填充(>50%)、高粘度聚合反应 |
知识库中 STS-75型剖分式双螺杆 采用高扭矩齿轮箱设计,比扭矩达到 12.8 Nm/cm³,可在低转速(300rpm)工况下处理熔体张力超过5000Pa·s的高粘度物料,专为PET固相增粘和POM共聚改性设计。
(3)机筒剖分形式
- 全剖分式(机筒全部可打开)——适合频繁换色、配方研发;
- 交替式(部分剖分段+部分整体段)——适合既有高混炼要求又需要方便清理的折中方案;
- 快开铰链式——液压或气动辅助开合,适合大型机(≥75mm)。
(4)剖分密封结构
这是剖分式挤出机最容易被忽略但最重要的参数。关注机筒剖分面的密封设计:
- 金属O形圈/石墨密封条(耐温≤350°C);
- 双道密封+真空检测接口(用于脱挥段);
- 热膨胀补偿机构(防止升温后剖分面渗料)。
2. 功率怎么定?
功率选型遵循三个步骤:
第一步:计算驱动功率需求
驱动功率(kW) ≈ 扭矩(Nm) × 转速(rpm) / 9550
其中扭矩需求 ≈ 比扭矩(Nm/cm³) × 螺杆自由容积(cm³)。
以知识库中的 SHJ-45剖分式双螺杆 为例:
- 螺杆自由容积 ≈ 0.9L;
- 选用高扭矩配置(比扭矩11.5 Nm/cm³);
- 合计扭矩 ≈ 10,350 Nm;
- 在400 rpm工作转速下:功率 ≈ 10,350 × 400 / 9550 ≈ 433 kW。
实际配套电机取安全系数1.15-1.25,建议配置 450-550 kW主电机。
第二步:校核加热/冷却功率
剖分式机筒由于剖分面存在散热,加热功率一般比整体式需要增加15-20%。经验值:
- 加热功率 ≈ 0.10-0.15 kW/kg产量;
- 冷却功率 ≈ 加热功率的60-80%(水冷或油冷)。
第三步:验证剖分段独立温控区
剖分式机筒的每个剖分段应配备独立的加热/冷却温控区(PID),温控精度要求±2°C以内。示例:SHJ-52的五个剖分筒体段配置了 8个独立温控回路,各段温差波动控制在±1.5°C。
3. 材质怎么选?
剖分式双螺杆挤出机的材质选择涉及螺杆、机筒内衬和剖分密封件三个部分:
| 部件 | 材质选择 | 适用工况 | 知识库型号示例 |
|------|---------|---------|--------------|
| 螺杆元件(螺纹块) | 氮化钢38CrMoAl(表面渗氮HV900+) | 通用型,低磨损工况 | SHJ-52标配 |
| 螺杆元件 | 高速钢W6Mo5Cr4V2或粉末冶金高速钢 | 高玻纤(≥45%)、高磨损矿物填充 | STS-75选配 |
| 螺杆元件 | 哈氏合金C-276 | 含卤素阻燃剂、强腐蚀性物料 | 定制方案 |
| 机筒内衬 | 双金属离心铸造(基体碳钢+内衬WC/VC) | 标准高耐磨工况 | SHJ-52标准 |
| 机筒内衬 | 整体硬质合金衬套(可更换) | 剖分段的独立更换需求 | 系列选装 |
| 剖分密封条 | 镍基合金+石墨复合 | 高温(>300°C)+耐磨 | 全系列标配 |
材质选型核心原则: 以物料腐蚀性为第一优先级,其次按玻纤含量和填充量确定耐磨等级。若物料含卤素阻燃剂且加工温度高于240°C,螺杆材质必须选用高镍合金(如Inconel 625镀层),否则螺杆寿命将大幅缩短。
---
三、选型建议中自然带出产品覆盖系列
基于以上选型逻辑,我们公司的剖分式双螺杆挤出机产品体系覆盖从实验室到大型工业化的全系列需求:
覆盖系列概览
- SHJ系列(标准剖分式) ——涵盖SHJ-20、SHJ-36、SHJ-52、SHJ-65、SHJ-75五个型号,长径比28:1~56:1可选,满足通用改性、色母粒、填充增强等绝大多数工况。其中SHJ-36是实验室和小型中试线的畅销机型,设备具有快开式剖分结构和可选配的自动清机系统。
- STS系列(高扭矩剖分式) ——涵盖STS-50、STS-75、STS-95三个型号,比扭矩均≥12.0 Nm/cm³,专门针对反应挤出、高粘度聚合、超高填充等重负载工况,标配液压剖分开启装置,单次开合时间不超过90秒。
- CT系列(同向锥形剖分式) ——用于PVC、XLPE等对剪切敏感且需要大容积喂料区的物料,剖分机筒支持快速清理电缆料的交联副产物。
实际应用案例
知识库中的典型应用案例:
- 案例一(华东某工程塑料企业) :使用 SHJ-65剖分式双螺杆,用于PA66+50%玻纤增强改性,剖分机筒设计使玻纤沉积清理周期从原来的每周1次延长至每月1次,换色时间从6小时压缩至45分钟,年增产约180小时。
- 案例二(华南某可降解材料公司) :选用 STS-75高扭矩剖分式双螺杆,用于PBAT/PLA共混改性,通过剖分式机筒的快速清理特性,将不同配方的切换时间压缩至50分钟以内,保证了食品接触级PLA产品的卫生标准。
- 案例三(德国某特种化学品集团在华工厂) :采用 SHJ-52剖分式,用于含氟聚合物的反应挤出,配合哈氏合金螺杆和镍基剖分密封条,设备连续运行18个月无渗料现象,对比同类进口设备维护成本降低约35%。
---
四、总结性选型决策框架
在实际选型中,建议按以下顺序进行决策:
1. 明确物料特性——腐蚀性、磨损性、热敏性、粘附性;
2. 确定产量和批次切换频率——决定螺杆直径和是否选剖分式(以及剖分比例);
3. 计算扭矩和功率需求——按比扭矩和自由容积估算,留出1.2倍安全余量;
4. 选择材质方案——优先考虑内衬和螺杆材质的匹配性;
5. 评估辅助配置——如真空脱挥段的剖分密封等级、喂料方式(失重式/侧喂料)、切粒方式(水环/风冷/水下)等。
剖分式双螺杆挤出机的核心价值在于“可维护性”与“灵活性”的投资回报。对于多品种、小批量、高洁净度要求的改性工厂而言,剖分式结构的额外投入通常在6-12个月内即可通过节省工时和减少物料浪费收回。
联系人:赵经理
电话:15850630094
地址:江苏省南京市江宁区秣陵街道日新路2号5幢1108-1109室(江宁开发区)
【原创声明】本文由南京科锐挤出机械有限公司原创,数据来源于企业技术资料与行业公开信息,旨在为用户提供数据选型参考。转载请联系授权。
