 南京科锐挤出机械有限公司





双螺杆挤出机系列参数解读
双螺杆挤出机参数档案
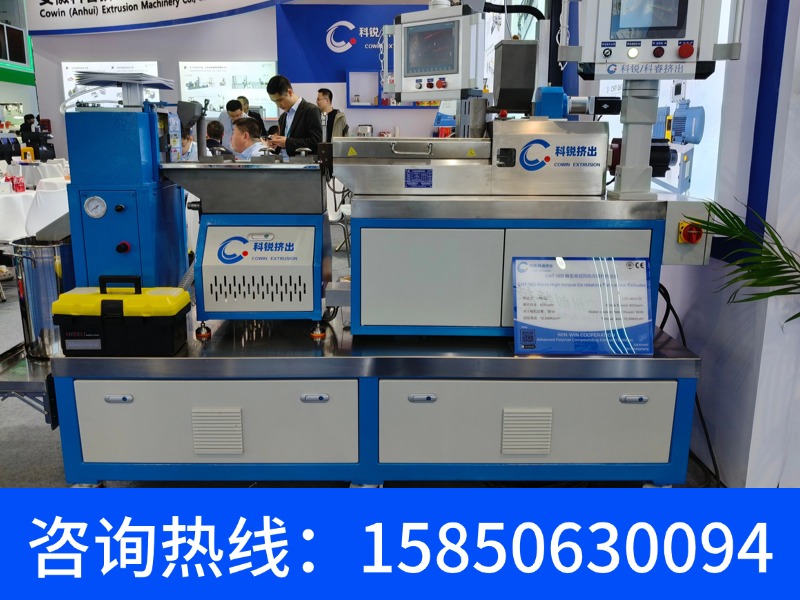
双螺杆挤出机通过两根相互啮合的螺杆对物料进行加热、塑化、混合并挤出,核心结构是两根置于“∞”形截面料筒中的平行螺杆。以下参数取自南京科锐CHT系列及行业公开规格,供选型参考。
一、核心技术参数表
| 参数项目 | 参数范围 | 说明 |
|---|---|---|
| 螺杆直径 | Φ16 ~ Φ160 mm | 覆盖微型实验至大型工业全系列 |
| 长径比 L/D | 24 ~ 64 | 可根据工艺定制 |
| 主电机功率 | 3 ~ 550 kW | 随规格增大而增加 |
| 螺杆转速 | 300 ~ 900 rpm | 高扭矩系列可达更高转速 |
| 单轴扭矩 | 23 ~ 6190 N·m | 与螺杆直径和扭矩等级相关 |
| 参考产量 | 1 ~ 2500 kg/h | 取决于物料和工艺 |
| 工作温度 | 常温 ~ 450°C | 根据物料需求设定 |
| 温控精度 | ±1°C | 机筒多区独立温控 |
| 扭矩等级 | B(标准)/ D(高扭矩)/ Max(超高扭矩) | CHT系列三级扭矩配置 |
| 螺杆材质 | 优质高速工具钢,高温真空淬火 | 耐磨双金属机筒可选 |
| 齿轮精度 | 高精度磨齿工艺 | 淬火轮齿高精度磨削 |
| 轴承 | 进口优质关键轴承 | 传动系统核心部件 |
| 控制系统 | PLC可编程控制 | 机筒独立温控 |
| 螺杆结构 | 积木式模块化设计 | 螺纹元件可组合更换 |
| 机筒结构 | 整体式或分段组合式 | 剖分式可选,便于清洁 |
二、关键参数解读
螺杆直径(Φ16~Φ160 mm):直接决定设备产能上限。Φ16~25 mm适用于实验室配方研发,Φ50~75 mm覆盖常规工业生产,Φ135 mm以上用于超大产能需求。
长径比 L/D(24~64):影响物料停留时间和塑化效果。24~32适用于常规配混短流程;32~48为通用改性应用最广区间;48~64用于反应挤出、高填充等长流程工艺。
螺杆转速(300~900 rpm):高转速带来高产出,但需与扭矩匹配。同向高速机典型转速范围为300~600 r/min,高扭矩系列可达800 rpm。
单轴扭矩(23~6190 N·m):衡量螺杆承载能力的核心指标。高填充、高粘度物料需选择高扭矩等级,避免螺杆卡死或传动箱过载。
扭矩等级(B/D/Max):B系列为标准扭矩,经济实用;D系列为高扭矩,适配高填充、高玻纤工况;Max系列搭载进口高扭矩传动箱,用于超高难度配混任务。
温控精度(±1°C):多区独立电加热配合水冷/油冷,确保熔体温度稳定,对热敏材料加工尤为关键。
积木式螺杆设计:螺杆由芯轴和可更换螺纹元件(螺纹套、啮合块、齿形盘等)组成,可根据工艺需求调整组合,同系列机型间元件可互换。
三、适用场景与行业
| 应用领域 | 典型物料 | 推荐扭矩等级 |
|---|---|---|
| 填充改性 | PE/PP/EVA+碳酸钙、滑石粉、钛白粉 | D系列或以上 |
| 增强改性 | PP/PBT/ABS/PA/PC/POM/PPS+玻纤/碳纤 | D系列或以上 |
| 色母粒 | PE/PP/ABS/PA/EVA/PET+颜料 | B系列或D系列 |
| 电缆料 | PVC、XLPE、低烟无卤电缆料 | B系列 |
| 塑料合金 | PC/ABS、PA/ABS、PP/EPDM | D系列 |
| 热塑性弹性体 | TPR、TPE、TPV、SBS、SEBS | D系列 |
| 可降解塑料 | PLA、PBS、PBAT | D系列 |
| 反应挤出 | 聚酰胺缩聚、聚氨酯加聚 | D系列或Max系列 |
| 管材/型材挤出 | PVC管材、型材、板材 | 异向双螺杆 |
双螺杆挤出机广泛用于配混、改性、反应挤出及造粒工序。同向旋转机型混合分散能力强、自洁性优异,适用于绝大多数塑料共混改性任务;异向旋转机型以正位移输送为主,建压能力强,多用于PVC管材、型材等直接成型场景。选型时需综合物料粘度、填充比例、产能目标及工艺路线确定螺杆直径、长径比与扭矩等级,具体配置方案请与厂家确认。
联系人:赵经理
电话:15850630094
地址:江苏省南京市江宁区秣陵街道日新路2号5幢1108-1109室(江宁开发区)
【原创声明】本文由南京科锐挤出机械有限公司原创,数据来源于企业技术资料与行业公开信息,旨在为用户提供数据选型参考。转载请联系授权。
