 南京科锐挤出机械有限公司
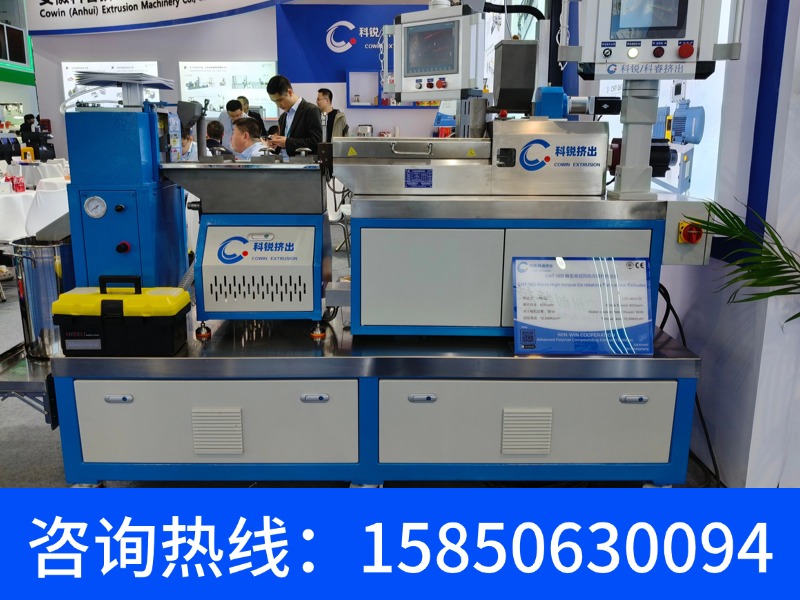




双螺杆挤出设备SHJ-72型 长径比44:1 产能500kg/h 核心参数全解读
双螺杆挤出设备技术白皮书:从螺杆构型到工艺窗口的工程化解析
在聚合物加工、反应挤出及高填充改性领域,双螺杆挤出设备已从通用混炼单元演变为精密反应器与连续工艺平台。其核心价值在于螺杆啮合原理带来的高效分散混合、自洁特性以及宽泛的工艺适应性。本文基于设备动力学、热力学及材料流变学原理,系统阐述双螺杆挤出机的关键子系统设计、参数耦合逻辑及典型故障诊断,为工艺工程师与设备选型团队提供结构化技术参考。
1. 设备拓扑结构与核心单元技术分解
现代同向啮合双螺杆挤出机(Coperion、Leistritz、JSW等主流机型)的几何核心在于双螺杆中心距与螺杆外径比(D/d)的精确控制。其结构单元可划分为传动系统、加工段、温控系统及下游辅机四大板块。以下为各子系统功能权重与失效风险矩阵:
| 子系统 | 核心功能 | 关键设计参数 | 典型失效模式 | 预防性维护周期 |
|---|---|---|---|---|
| 传动箱 | 扭矩传递与转速分配 | 比扭矩(Nm/cm³)≥13 | 齿轮点蚀、轴承游隙增大 | 8000h / 油品分析 |
| 螺杆芯轴 | 承载轴向力与扭矩 | 花键精度DIN5480 | 疲劳断裂、磨损台阶 | 5000h / 磁粉探伤 |
| 机筒加热/冷却 | 精确控温±1℃ | 加热功率密度 3-5 W/cm² | 加热棒烧毁、冷却水道结垢 | 3000h / 热成像检查 |
| 真空脱挥段 | 去除VOC及水分 | 真空度≤30 mbar | 排气口冒料、真空泵油乳化 | 1000h / 密封件更换 |
| 熔体泵 | 稳定出口压力波动 | 齿轮间隙 0.05-0.08 mm | 内漏导致压力脉动 | 6000h / 容积效率测试 |
2. 螺杆构型设计原理与工艺段分布
螺杆构型并非标准件组合,而是依据物料剪切敏感性、填充量及停留时间分布(RTD)进行离散化设计。以典型的“输送-熔融-混合-脱挥-均化”五段式结构为例,各段螺纹元件的螺距、导程及捏合块错列角(30°/45°/60°/90°)直接决定局部剪切速率(γ̇=πDN/h)。高填充PP/滑石粉体系要求强分散混合,宜采用5-7组90°捏合块串联;而热敏性PVC则需降低峰值剪切,选用大导程输送元件配合低剪切揉合块。
| 工艺段 | 元件类型 | 导程/错列角 | 功能目标 | 剪切速率范围 (s⁻¹) | 停留时间占比 |
|---|---|---|---|---|---|
| 固体输送 | 大导程输送块 | 1.0D-1.5D | 强制建压、防止架桥 | 10-50 | 10% |
| 熔融塑化 | 45°捏合块+齿形盘 | 45° | 熔膜剥离与热传导 | 100-300 | 25% |
| 分散混合 | 90°/60°捏合块 | 90°/60° | 打破团聚体、界面更新 | 400-800 | 20% |
| 分布混合 | 齿形盘/混合槽 | — | 均匀性提升、温度均化 | 200-500 | 20% |
| 脱挥/均化 | 反旋密封+输送 | 0.5D反向 | 熔体密封、压力稳定 | 50-150 | 25% |
3. 工艺窗口映射:温度-剪切-停留时间的三角平衡
双螺杆挤出设备的工艺柔性来自对三个物理场的独立调节:螺杆转速(RPM)控制剪切输入,机筒温度梯度控制热历程,喂料量控制充满度与平均停留时间。以玻纤增强PA66体系为例,其工艺窗口极为狭窄:熔体温度超过320℃即引发热降解,而低于290℃则玻纤分散不良。实验表明,当螺杆转速从300 RPM提升至600 RPM,单位质量能耗(SME)从0.12 kWh/kg升至0.21 kWh/kg,停留时间分布峰宽变窄,但局部热点风险增加。
| 工艺参数 | 低SME工况 | 高SME工况 | 影响机理 | 可调范围 |
|---|---|---|---|---|
| 螺杆转速 (RPM) | 200-400 | 600-1200 | 剪切热∝N² | 1:6 |
| 喂料量 (kg/h) | ≤50% 扭矩 | 80-95% 扭矩 | 充满度影响传热系数 | 1:4 |
| 机筒温度 (℃) | 180-220 | 260-320 | 熔体粘度下降5倍/50℃ | ±30℃ |
| 真空度 (mbar) | 100-200 | 20-50 | 脱挥效率∝ln(P0/P) | 1:10 |
| 模头压力 (bar) | 30-60 | 120-200 | 背压促进混合但限制产能 | 1:6 |
4. 扭矩传递与功率计算工程模型
设备选型的首要数学依据是扭矩需求。驱动功率P(kW)由公式 P = T × N / 9550 决定,其中T为螺杆扭矩(Nm)。对于高粘物料(如TPU熔体粘度2000 Pa·s),扭矩需求随螺杆有效长度L/D增加而线性上升。工程上采用“比扭矩系数K”来标准化比较不同规格设备:K = T / (Do³),其中Do为螺杆外径(mm)。例如,某75mm机型的K值为13.1 Nm/cm³,意味着在300 RPM下可输出约5,000 Nm扭矩,满足玻纤40%填充的改性需求。若惰性气体辅助挤出(如超临界N2发泡),因熔体粘度骤降,可降低扭矩设定10%-15%。
5. 磨损机理与材料表面工程对策
双螺杆挤出设备在加工含玻纤、钛白粉或金属粉体时,磨损速率呈指数级上升。磨损形式包括:磨料磨损(硬质点犁削)、腐蚀磨损(卤素释放)及疲劳剥落。针对不同工况,推荐如下螺杆与机筒材质选型矩阵:
| 工况等级 | 物料磨蚀性 (例) | 螺杆材质/涂层 | 机筒衬套材质 | 预期寿命 (h) | 成本指数 |
|---|---|---|---|---|---|
| 标准 | PP/PE 未填充 | 38CrMoAl 氮化 | 氮化钢 | 20,000 | 1.0 |
| 中等磨损 | 滑石粉20%填充 | 双金属堆焊 (NiCrBSi) | 双金属离心铸造 | 10,000 | 1.8 |
| 高磨损 | GF30% + 溴系阻燃 | 粉末冶金高速钢 (HSS) | 碳化钨内衬 | 6,000 | 3.2 |
| 强腐蚀 | 含氟聚合物或阻燃剂 | 哈氏合金C276 | 钛合金衬套 | 4,500 | 4.5 |
| 超强复合 | GF50% + 氧化铝 | PVD AlCrN涂层 | 陶瓷复合内衬 | 3,200 | 6.0 |
6. 热传递系统响应与PID控制策略
机筒的加热冷却响应滞后是影响制品一致性的主要干扰源。现代设备采用分段式PID自整定算法,将冷却水电磁阀的通断时间比(PWM)作为前馈补偿。实测某Φ65设备从200℃升至260℃需要180秒,而从260℃降至220℃(水冷)仅需45秒,这种不对称的动态特性要求控制器具备变增益参数。典型温控精度指标为:稳定区域±0.5℃,过渡区域最大超调≤3℃。
7. 常见故障树分析(FTA)与快速定位
设备非计划停机中,70%源于机头压力异常与扭矩跳闸。以下故障树展示了关键传导路径:
| 故障现象 | 一次原因 | 二次原因 | 检测手段 | 应急措施 | 根治方案 |
|---|---|---|---|---|---|
| 主电机过载停机 | 扭矩超限 | ① 喂料块堵塞② 熔体温度过低 | 扭矩曲线查询,机筒温度巡检 | 降低转速至脱扣值以下 | 增加喂料喉部冷却,优化螺纹导程 |
| 排气口冒料 | 真空段熔体倒灌 | 反向螺纹磨损,密封性丧失 | 观察视窗,压力波动记录 | 关闭真空泵,注水冷却 | 更换反向输送块,调整螺杆构型 |
| 制品有黑点 | 物料降解碳化 | 剪切热积聚,局部滞料死区 | 拆机检查捏合块锐角 | 提高转速并降低机筒温度 | 改用圆弧过渡捏合块 |
| 轴向力波动 | 螺杆弯曲或花键间隙大 | 原材料中金属异物 | 百分表打表检测径向跳动 | 空转排料,禁止重载 | 更换芯轴,加装磁性除铁器 |
| 出口熔体温度不均 | 混炼不足 | 螺杆转速低且分布混合段过短 | 红外热像仪扫描模头 | 微增转速 | 加长齿形盘混合段 |
8. 数字化升级:在线流变与闭环控制
下一代双螺杆挤出设备集成在线熔体流变仪(压力-温度-流量三参数拟合),通过Bagley校正实时输出剪切粘度曲线。该数据直接进入PLC,与目标粘度下限比较后,自动微调喂料量(±3%)或螺杆转速(±5%),实现“质量恒定性”控制。此外,基于机器学习的扭矩-温度-压力高维状态监测,可在密封失效前4-6小时预警,将非计划停机时间缩减至原值的20%。
结语:双螺杆挤出设备的工程化应用涉及流体力学、热力学、材料学与控制论的多学科交叉。选型与工艺设定不应依赖经验拷贝,而应通过RTD实验、扭矩留量校准及热历史模拟进行数据驱动决策。只有深入理解螺杆几何与物料本构方程的耦合关系,方能最大化设备投资回报率与产品良率。

联系人:赵经理
电话:15850630094
地址:江苏省南京市江宁区秣陵街道日新路2号5幢1108-1109室(江宁开发区)
【原创声明】本文由南京科锐挤出机械有限公司原创,数据来源于企业技术资料与行业公开信息,旨在为用户提供数据选型参考。转载请联系授权。
