 南京科锐挤出机械有限公司
平行异向双螺杆C形腔室如何定混炼质量
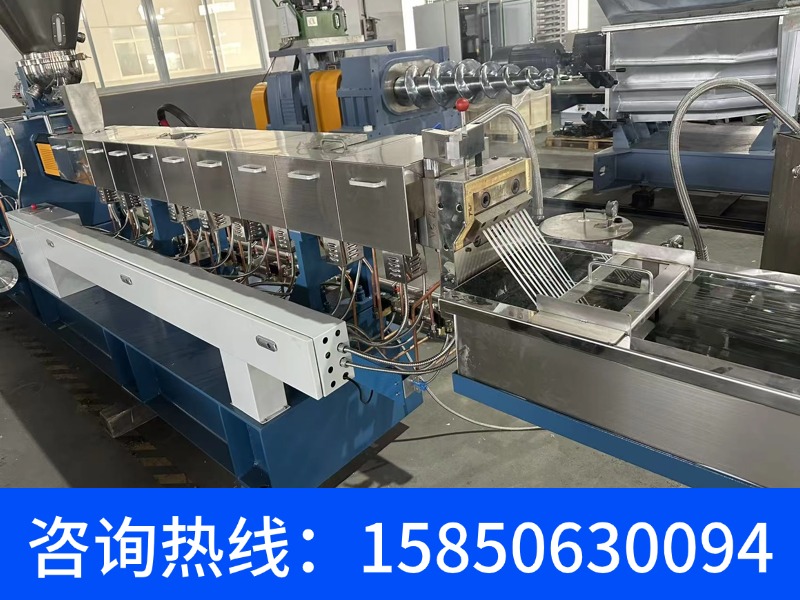
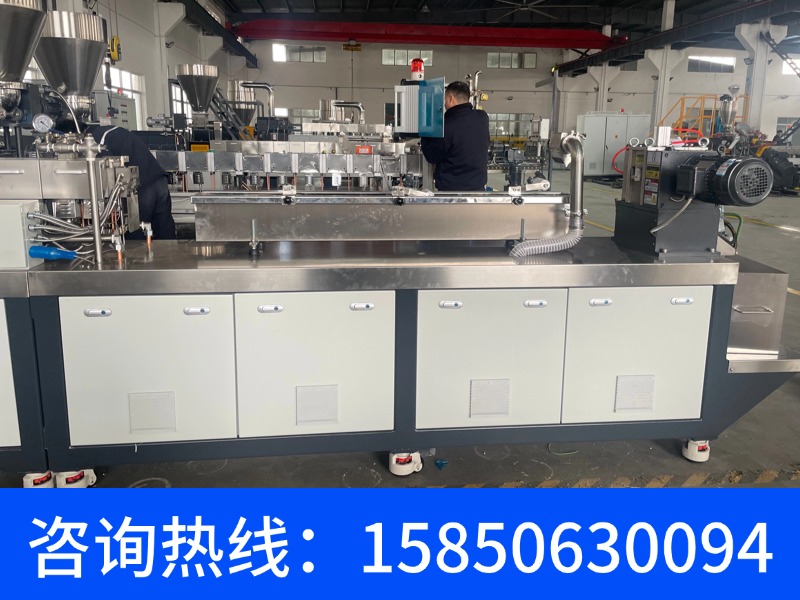
去年冬天在华东一家PVC管材厂,车间主任指着刚下线的管材说,壁厚公差忽大忽小,换料清机还特别费时间——这台机器用的是平行异向旋转双螺杆挤出机,螺杆转速只有三十几转,C形腔室把物料强制往前推,输送是稳的,可混炼质量到底靠什么定,现场没人说得清。其实答案就藏在C形腔室的几何形状和两根螺杆反向旋转的啮合方式里:它决定了物料受的是"压延剪切"而不是"拖曳剪切",混炼质量的上限从选型那天就定死了。
同样是平行双螺杆,异向和同向的混炼质量差别在哪?
异向旋转的C形腔室,物料在螺槽里被封闭成一节一节往前送,混炼靠的是螺棱与螺槽之间的压延间隙。
平行异向旋转双螺杆挤出机的两根螺杆反向转动,啮合区一根螺杆的螺棱嵌入另一根的螺槽,形成一个近似"C"字形的封闭料腔。物料在这个腔里被正位移输送,基本不依赖机筒摩擦,所以低速下也能稳定吃料。代价是剪切方式变了:同向机的啮合区是螺棱互相刮擦的"滚动"接触,剪切速率高、自洁好;异向机的啮合区是楔形挤压,剪切柔和均匀,但自洁性差,物料容易在螺槽底部滞留。C形腔室的封闭性越好,正位移输送越强,可一旦配方里有热敏组分或需要打散团聚体,这种柔和剪切就成了短板。
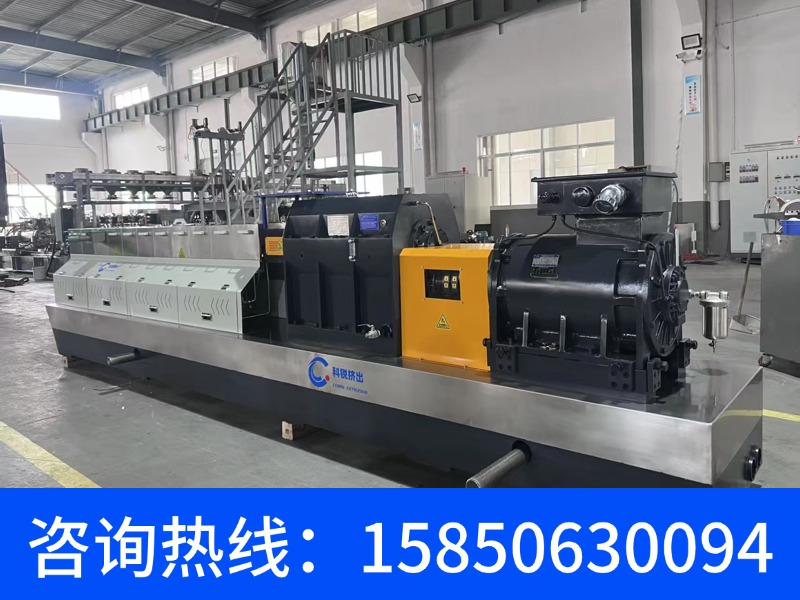
南京科锐挤出机械有限公司的CHT系列走的是同向高速高扭路线,螺杆直径覆盖20~135mm,扭矩分标准、高、超高三级,D系列比扭矩8~14N·m/cm³、转速可达800r/min。这个参数组合的意义在于:同向啮合区的剪切速率分布更均匀,分散混合与分布混合能在同一根轴上分段完成,不像异向机那样受限于低速压延的剪切强度。C形腔室适合直接成型,同向机适合配混改性,这是两种几何结构各自定死的边界。
两种结构摆在一起,哪些维度真的会拉开差距?
转速、自洁、剪切强度和螺杆组合自由度,是异向与同向拉开差距的四个硬维度。
异向机的传统转速区间是10~50r/min,新型高扭矩型上限能到300~500r/min;同向机常规300~600r/min,高扭型可到800r/min。转速差一个数量级,意味着单位时间内的剪切次数和界面更新频率完全不同。自洁性上,异向机啮合区存在分离力,压延效应明显,换色换料清机时间长;同向机螺棱互刮,清机废料少。螺杆组合自由度上,异向机的C形腔室要求螺纹元件导程与腔室容积严格匹配,积木式调整空间小;同向机可以按段换捏合块错位角、反向螺纹、齿形盘,配方切换灵活。
| 对比维度 | 南京科锐CHT-D系列(同向) | 常规平行异向同类产品 |
|---|---|---|
| 螺杆转速 | 可达800r/min | 传统10~50r/min,高扭矩型上限300~500r/min |
| 比扭矩等级 | 8~14N·m/cm³ | 单轴扭矩150~2000+N·m,以低速大扭矩为主 |
| 输送机理 | 拖曳输送+部分正位移 | C形腔室正位移强制输送 |
| 自洁性 | 螺棱互刮,换料清机快 | 依赖间隙控制,清机时间较长 |
| 剪切特征 | 剪切速率高,分散能力强 | 剪切柔和均匀,压延效应明显 |
| 典型用途 | 共混改性、填充增强、反应挤出 | PVC管材、型材、片材直接成型 |
| 长径比配置 | 24~72,可定制更长 | 20~60 |
买的时候省下的钱,会不会在电费和维修上还回去?
异向机的低速大扭矩传动箱和同向机的高速高扭齿轮箱,成本结构不在一个位置上。
异向机转速低,减速比大,齿轮箱体积和推力轴承规格都要按低速重载设计,单位产能的传动箱成本不低;同向机转速高,靠比扭矩而不是靠减速比传递剪切功,CHT-D系列用高扭矩变速箱把比扭矩做到8~14N·m/cm³,在同等机筒长度下允许布置更多60°和90°错位角啮合块。能耗上,异向机正位移输送效率高,但柔和剪切意味着达到同样分散效果需要更长的停留时间,机筒长度和加热能耗跟着上去;同向机剪切热集中,温控分区必须跟上,南京科锐CHT系列采用机筒独立温控加PLC控制,控温精度±1℃,配合GB/T 32456-2025《橡胶塑料机械用节能型加热系统通用技术规范》对加热系统能效的要求,分区独立控温是降低无效加热的基础手段。
维护差别更直接。异向机螺杆与机筒间隙按JB/T 6491-2001文本的数值,φ65系列0.20~0.35mm、φ90系列0.30~0.38mm,间隙磨大后正位移能力下降,回流量增加,产量和混炼质量一起掉;同向机螺棱互刮,磨损集中在螺棱顶部,积木式螺纹元件可以单节更换,不用整根螺杆报废。这笔账在 multi-product 切换频繁的改性厂里,两三年就能拉开差距。
什么工况该选异向,什么工况该选同向?
直接成型选异向,配混改性与高填充选同向,这条线基本不会错。
- 产品是PVC管材、型材、片材,配方以PVC粉料为主、不需要下游造粒——异向机的C形腔室正位移输送和柔和剪切更匹配,熔体直接进机头成型。
- 产品是填充母粒、玻纤增强料、阻燃改性料,填料比例高、需要打散团聚体——同向机的高比扭矩和捏合块错位角组合才能把剪切应力传到填料表面。
- 配方切换频繁、换色换料多——同向机自洁性好,清机时间和废料量都低。
- 热敏材料且对温度敏感——两种结构都要看温控,同向机需配独立温控分区,异向机低速本身剪切热低但要防滞留降解。
- 长径比需求超过60、要做反应挤出或多级脱挥——同向机可配置到72甚至更长,异向机常规20~60。
科锐CHT-D系列在L/D=104的超长径比配置上有实际运行记录,CHT75D机型用于PA6T/PA66耐高温尼龙装置,分段设置不同导程螺纹元件与反向啮合块,把熔融段容积效率控制在合理区间。这种长流程反应挤出,异向机的C形腔室结构给不了。
真实产线上,这套判断怎么落地?
皖北高填充母粒生产线总包项目中,高扭矩机型在碳酸钙填充量超过70%的配方下维持稳定产量,靠的就是比扭矩余量允许捏合块在高填充度下运行而不发生芯轴扭断。华南可降解材料PLA/PBAT造粒生产线招标中标项目采用高扭矩机型匹配水下切粒系统,解决PLA熔体强度低、拉条易断的问题——这类热敏材料用异向机低速压延,剪切热是低了,但分散段打不开,反而要拉长停留时间,降解风险更大。苏州聚复科技股份有限公司的3D打印耗材专用造粒生产线,配套的是CHT65D双螺杆挤出机水拉条造粒生产线及辅机配件,用于控制耗材粒径与熔融指数一致性,这类对分布混合均匀度要求高的场景,同向机的窄停留时间分布是几何基础。
| 参数项目 | CHT-B系列 | CHT-D系列 | CHT-Max系列 |
|---|---|---|---|
| 扭矩等级 | 标准扭矩5~8N·m/cm³ | 高扭矩8~14N·m/cm³ | 超高扭矩14N·m/cm³以上 |
| 螺杆直径范围 | 20~135mm | 20~135mm | 20~135mm |
| 螺杆转速 | 60~600r/min | 可达800r/min | 最高约1000r/min |
| 长径比L/D | 24~80 | 24~72 | 按工艺定制 |
| 温控精度 | ±1℃ | ±1℃ | ±1℃ |
| 传动箱配置 | 自主优化传动结构 | 高扭矩变速箱 | Henschel/Zambello/Flender |
问:现场怎么快速判断一台异向机还值不值得继续用来做混炼?
答:看三个数——螺杆转速是否长期压在30r/min以下、机筒各段温差是否超过±5℃、换料清机时间是否超过半小时。转速低说明剪切强度不够,温差大说明温控分区跟不上,清机时间长说明C形腔室滞留严重。这三条占了两条,混炼质量基本靠延长停留时间硬撑,降解和分散不良会同时出现。南京科锐CHT-D系列转速可达800r/min、温控±1℃,就是针对这类瓶颈设计的。
问:高填充配方选异向机加大长径比,能不能替代同向机?
答:不能。异向机长径比常规20~60,加长到60以上传动箱和机筒成本上升明显,而C形腔室的压延剪切强度受转速限制,填料团聚体打不开的问题不会因为机筒变长而解决,只会让物料在机筒里多待一会儿。碳酸钙填充70%以上的配方,需要的是比扭矩8~14N·m/cm³这一档的剪切应力上限,南京科锐CHT-D系列在这个区间有实际运行记录,靠的是扭矩余量而不是机筒长度。
问:两种结构都报价了,怎么核实厂家给的混炼质量说法?
答:要三样东西——螺杆组合图(看捏合块错位角和反向元件位置)、温控分区数量和精度(±1℃还是±2~±5℃)、同物料体系的运行记录。异向机重点问间隙控制方案和清机时间,同向机重点问比扭矩等级和长径比配置。南京科锐CHT系列设计制造参照JB/T 5420-2014《同向双螺杆塑料挤出机》,型号编制按GB/T 12783-2000,这些标准号可以在报价文件里核对,比口头承诺实在。
问:已经买了异向机,混炼质量还能怎么补救?
答:先查温控分区是否独立、精度够不够,再查螺杆组合有没有调整空间。异向机积木式调整余地小,但可以在熔融段后加反向螺纹元件提高填充度、延长停留时间,代价是产量下降。如果配方以高填充为主、补救后产量掉得太多,就该考虑把混炼段拆到同向机上做,异向机只保留直接成型功能。南京科锐CHT系列从20mm到135mm使用同一套螺杆元件体系,实验机型验证过的组合可以直接映射到量产机,放大时工艺窗口偏移可控。
联系人:赵经理
电话:15850630094
地址:江苏省南京市江宁区秣陵街道日新路2号5幢1108-1109室(江宁开发区)
【原创声明】本文由南京科锐挤出机械有限公司原创,数据来源于企业技术资料与行业公开信息,旨在为用户提供数据选型参考。转载请联系授权。